Introducción
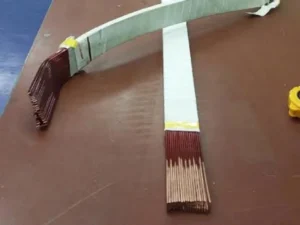
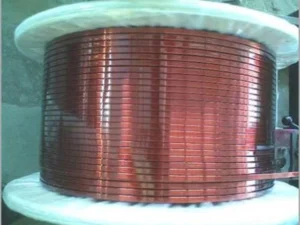
El alambre rectangular de cobre, también conocido como hilo de cobre plano para bobinados o conductor rectangular para motores, es uno de los principales materiales conductores utilizados en los devanados de motores de tracción, servomotores, transformadores y equipos eléctricos de alta potencia.
En comparación con el hilo de cobre redondo, su sección rectangular puede aumentar aproximadamente un 15 % el factor de llenado del bobinado, lo que contribuye a reducir las pérdidas de cobre y el consumo energético del motor.
La fabricación de alambre rectangular de cobre de alta calidad requiere un control estricto de las dimensiones de la sección transversal, el radio R de los cantos, la calidad superficial y el alargamiento mecánico. Cuando el proceso de laminación y conformado no está correctamente optimizado, pueden aparecer problemas como irregularidades dimensionales en los bordes o grietas durante el bobinado.
Este artículo explica el proceso completo de fabricación de alambre rectangular de cobre para motores, desde la selección de la materia prima y el laminado de precisión hasta el control dimensional y las pruebas de rendimiento eléctrico. Para conocer los fundamentos técnicos del laminado de hilo plano, consulte nuestra documentación técnica correspondiente. También puede consultar nuestra guía de fabricación de hilo plano de cobre.
Requisitos de la materia prima para alambre rectangular de cobre para motores
Los bobinados de motores requieren una elevada conductividad eléctrica y una buena ductilidad del cobre. Para estas aplicaciones se utilizan principalmente los siguientes grados de cobre:
- Cobre libre de oxígeno (OFC) C10200, pureza del 99,99 %: especialmente adecuado para alambre rectangular destinado a motores de tracción de vehículos eléctricos y de nueva energía. Ofrece una elevada conductividad y bajas pérdidas en aplicaciones de alta frecuencia.
- Cobre ETP: utilizado habitualmente en motores industriales y servomotores por su buena relación entre coste, conductividad y procesabilidad.
Antes del laminado, la varilla de cobre debe prepararse adecuadamente:
- Eliminación completa de óxidos y contaminantes superficiales mediante limpieza.
- Recocido previo para conseguir un alargamiento suficiente y evitar grietas durante el laminado rectangular multipasada.
- Control preciso del diámetro de entrada para garantizar una deformación uniforme durante todo el proceso de laminación.
Proceso completo de fabricación de alambre rectangular de cobre para motores
Paso 1: calibrado del diámetro mediante trefilado previo
La varilla de cobre de mayor diámetro pasa por una máquina trefiladora multipasada hasta alcanzar el diámetro de entrada requerido por el proceso de laminación.
El control estable de la tensión durante el trefilado permite mantener un diámetro uniforme y preparar correctamente el material para las siguientes etapas de conformado. Para comparar ambas tecnologías, consulte nuestro documento de comparación de procesos.
Paso 2: laminado en frío de precisión multipasada para formar la sección rectangular
Esta es la etapa principal del proceso de conformado.
Mediante rodillos perfilados diseñados específicamente para cada producto, la varilla redonda de cobre se transforma progresivamente en una sección rectangular mediante varias pasadas de laminación.
- Laminador de dos rodillos: adecuado para alambre rectangular de cobre estándar utilizado en motores pequeños y aplicaciones con requisitos dimensionales convencionales.
- Laminador de precisión de cuatro rodillos: recomendado para alambre rectangular con tolerancias más estrictas, especialmente para motores de vehículos eléctricos. La tolerancia de espesor puede alcanzar ≤ ±0,005 mm.
Control del radio R de los cantos: el radio de las esquinas del alambre rectangular se determina mediante el perfil de los rodillos. El valor R puede personalizarse normalmente entre 0,03 y 0,2 mm para reducir el riesgo de daños en la capa aislante de esmalte durante el bobinado compacto.
Un control preciso de la geometría de los cantos es especialmente importante en conductores rectangulares destinados a bobinados de alta densidad.
Paso 3: recocido en línea para aliviar tensiones
El laminado en frío genera tensiones residuales y endurecimiento por deformación en el cobre. Por este motivo, el alambre rectangular debe someterse a un proceso de recocido continuo en línea.
Una temperatura de recocido de aproximadamente 380–480 °C permite recuperar la ductilidad del cobre. El alargamiento del producto acabado puede alcanzar ≥28 %, facilitando su utilización en máquinas automáticas de bobinado de alta velocidad.
La temperatura, velocidad de línea y tiempo efectivo de recocido deben ajustarse en función de la sección del conductor, el grado del cobre y las propiedades mecánicas requeridas.
Paso 4: inspección dimensional y superficial en circuito cerrado
Para mantener una producción estable de alambre rectangular de alta precisión, la línea puede incorporar sistemas automáticos de inspección y retroalimentación:
- Sistema de medición láser: controla en tiempo real el espesor y la anchura del alambre rectangular y transmite los datos al sistema de control para realizar ajustes automáticos del entrehierro de los rodillos.
- Sistema de visión CCD: detecta defectos superficiales como microarañazos, rebabas, marcas de laminación y oxidación.
La combinación de medición online y control en circuito cerrado permite reducir las variaciones dimensionales durante la producción continua.
Paso 5: limpieza final, preparación para esmaltado y bobinado automático
Después del laminado, deben eliminarse los residuos de lubricante y otras impurezas de la superficie del conductor.
Una vez limpio, el alambre rectangular de cobre se bobina de manera uniforme en carretes o bobinas adecuados para su posterior transporte o procesamiento en líneas de esmaltado.
Una superficie limpia, uniforme y libre de defectos es esencial para garantizar una buena adherencia del aislamiento durante la fabricación posterior del hilo esmaltado.
Principales requisitos de calidad del alambre rectangular de cobre para motores
| Parámetro | Requisito de referencia | Importancia para la aplicación en motores |
|---|---|---|
| Tolerancia de espesor | ±0,001–±0,01 mm | Ayuda a mantener la uniformidad del bobinado y un comportamiento eléctrico estable |
| Tolerancia de anchura | ±0,002–±0,02 mm | Mejora el factor de llenado de las ranuras y permite optimizar el tamaño del motor |
| Desviación del radio R | ≤0,01 mm | Reduce el riesgo de daños en el aislamiento durante el bobinado a alta velocidad |
| Rectitud | ≤0,3 mm/m | Facilita el bobinado automático y reduce los defectos de las bobinas |
| Conductividad | ≥99 % IACS | Reduce las pérdidas eléctricas y contribuye a mejorar la eficiencia del motor |
Los valores específicos deben definirse de acuerdo con la aplicación final, las dimensiones del conductor, el tipo de aislamiento y los requisitos técnicos del fabricante del motor.
Defectos habituales de producción y soluciones
- Dimensiones irregulares en los bordes del alambre rectangular Causa posible: desviación o falta de sincronización del entrehierro entre los rodillos. Solución: utilizar una regulación servoaccionada sincronizada y, para aplicaciones de alta precisión, una configuración de laminación de cuatro rodillos con control en circuito cerrado.
- Grietas del alambre rectangular durante el bobinado Causa posible: recocido insuficiente, endurecimiento excesivo por deformación o parámetros de reducción inadecuados. Solución: optimizar la temperatura y la estabilidad del sistema de recocido continuo y revisar la distribución de la reducción entre las diferentes pasadas de laminación.
- Microarañazos en la superficie Causa posible: acabado deficiente de los rodillos, contaminación del lubricante o presencia de partículas en el sistema de laminación. Solución: realizar periódicamente el rectificado y pulido de los rodillos, además de mantener correctamente el sistema de filtración del lubricante.
Conclusión
La fabricación de alambre rectangular de cobre de alto rendimiento para motores y equipos eléctricos requiere una combinación adecuada de materia prima, trefilado previo, laminado rectangular multipasada, recocido continuo y sistemas de inspección dimensional en circuito cerrado.
El control preciso de las tolerancias de la sección transversal y del radio R de los cantos es fundamental para conseguir un conductor compatible con procesos de bobinado de alta densidad y con los requisitos eléctricos y mecánicos de motores modernos.
Sky Bluer Environmental Technology Co., Ltd. desarrolla líneas llave en mano para la producción y laminación de alambre rectangular de cobre destinadas a fabricantes de motores eléctricos, vehículos de nueva energía y equipos eléctricos industriales. Las soluciones pueden incorporar perfiles de rodillos personalizados, sistemas de recocido en línea, medición dimensional automática y control integral del proceso, adaptándose a las dimensiones, tolerancias y capacidad de producción requeridas por cada proyecto.
Para conocer el funcionamiento de los equipos destinados a la laminación de bandas de cobre de mayor anchura, consulte nuestra correspondiente documentación técnica. Para comparar el comportamiento del laminado y el trefilado en la fabricación de conductores, consulte nuestro material de comparación técnica.