La elección entre un laminador de alambre plano y una máquina de trefilado depende de la materia prima, la geometría final, las tolerancias dimensionales y la aplicación posterior del conductor, no únicamente de la velocidad nominal del equipo.
La laminación comprime el cobre entre cilindros giratorios, mientras que el trefilado hace pasar el material a través de una matriz mediante una fuerza de tracción. Ambos procesos modifican la geometría del metal por deformación plástica, pero utilizan mecanismos diferentes para controlar el perfil final. En la fabricación de conductores para transformadores y motores eléctricos, estas diferencias influyen en las herramientas, el radio de las esquinas, la calidad superficial y la estabilidad de producción.
A continuación, analizamos cómo elegir entre ambos procesos y cuándo conviene combinarlos.
Laminador de alambre plano vs. máquina de trefilado: principales diferencias
| Factor | Laminador de alambre plano | Máquina de trefilado |
|---|---|---|
| Principio de conformado | Compresión entre cilindros giratorios | Tracción del material a través de una matriz perfilada |
| Herramientas principales | Cilindros planos o perfilados | Matrices de trefilado circulares o perfiladas |
| Función habitual | Aplanado y conformado de perfiles rectangulares | Reducción de diámetro o trefilado de perfiles |
| Control del espesor | Separación entre cilindros, rigidez, reducción y tensión | Geometría de la matriz, desgaste y recuperación elástica del material |
| Control de la anchura | Ensanchamiento lateral y herramientas de conformado de bordes | Abertura de la matriz y flujo del metal |
| Geometría de las esquinas | Cilindros perfilados o etapa de redondeo de aristas | Matriz perfilada diseñada específicamente |
| Principales riesgos | Ensanchamiento irregular, desalineación y marcas de laminación | Fuerza de trefilado excesiva, desgaste de matrices y rayaduras |
| Cambio de configuración | Ajuste o sustitución de cilindros y guías | Sustitución de matrices y modificación de la secuencia de trefilado |
Ninguno de los dos procesos ofrece necesariamente mayor precisión en todas las aplicaciones. La exactitud dimensional depende de la configuración completa de la línea de producción.
¿Cómo funciona un laminador de alambre plano?
Un laminador de precisión reduce progresivamente el espesor de un alambre de cobre redondo o previamente conformado. A medida que disminuye el espesor, el material se alarga y puede ensancharse lateralmente. La geometría de los cilindros, la reducción por pasada y la tensión de entrada y salida determinan la uniformidad del perfil obtenido.
Una secuencia habitual de fabricación es:
Alambre de cobre redondo → Laminación inicial → Laminación intermedia → Conformado de bordes → Calibrado final → Inspección → Bobinado
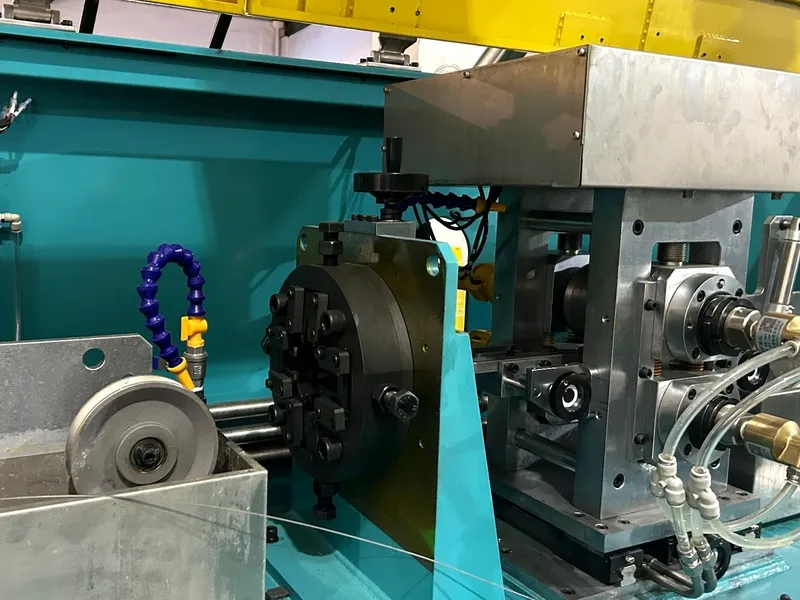
Separación entre cilindros, secuencia de pasadas y conformado de bordes
En un bastidor de laminación convencional de dos cilindros (2-Hi), el ajuste de la separación entre cilindros modifica principalmente el espesor. La anchura también depende del ensanchamiento lateral del material y no siempre puede corregirse reduciendo dicha separación. Para conseguir un radio de esquina específico, pueden necesitarse herramientas adicionales de conformado de bordes.
Distribuir la deformación entre varias pasadas moderadas puede evitar problemas como variaciones de anchura, bordes asimétricos o daños superficiales asociados a una reducción excesiva en una sola pasada. La secuencia debe adaptarse al estado del material, la geometría requerida y la fuerza de laminación.
El guiado y la sincronización de los accionamientos también son fundamentales: una alimentación descentrada puede producir esquinas desiguales, aunque el espesor se mantenga dentro de tolerancia.
¿Cómo conforma el cobre una máquina de trefilado?
Una máquina de trefilado arrastra el cobre a través de una matriz cuya abertura tiene una sección menor o una geometría diferente de la del material de entrada. El trefilado convencional se utiliza ampliamente para reducir el diámetro del alambre redondo antes de las siguientes operaciones. La producción de conductores rectangulares requiere matrices perfiladas diseñadas específicamente, así como sistemas de tracción y guiado compatibles.
Una posible secuencia de fabricación es:
Alambre redondo → Trefilado preliminar → Trefilado mediante matrices perfiladas → Calibrado final → Inspección → Bobinado
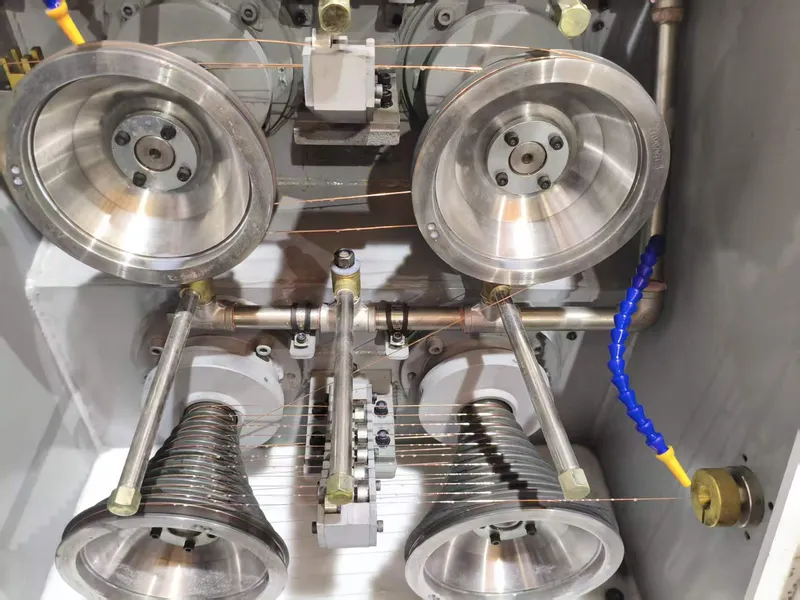
Geometría de las matrices y fuerza de trefilado
Una matriz perfilada restringe una mayor parte del perímetro del conductor que una pasada convencional de laminación plana. Sin embargo, las dimensiones de la abertura de la matriz no coinciden necesariamente con las del alambre terminado: la recuperación elástica, la dureza inicial del cobre, la lubricación y el desgaste de la matriz también influyen en el resultado.
Una reducción excesiva aumenta la fuerza de trefilado y puede provocar roturas del alambre, rayaduras y desgaste prematuro de las matrices. Por ello, deben evaluarse la fuerza de tracción, las reducciones admisibles y la geometría del perfil.
Una trefiladora convencional para alambre redondo no puede fabricar alambre rectangular de precisión simplemente modificando sus ajustes de velocidad. Las herramientas, la trayectoria del alambre y el diseño del proceso deben ser adecuados para el trefilado de perfiles.
¿Qué proceso ofrece un mejor control dimensional y de las esquinas?
Anchura y espesor
La laminación permite ajustar mecánicamente el espesor mediante la separación entre cilindros, mientras que el control de la anchura requiere gestionar el flujo lateral del metal y, cuando sea necesario, incorporar operaciones de conformado de bordes.
En el trefilado, la geometría de la matriz define el perfil previsto, aunque su desgaste y la recuperación elástica del material pueden modificar las dimensiones finales.
El rendimiento debe compararse utilizando el mismo material, las mismas dimensiones y un método de inspección equivalente. Es preferible solicitar tolerancias garantizadas para cada tamaño de conductor en lugar de aceptar afirmaciones genéricas sobre una supuesta «precisión micrométrica».
Radio de las esquinas y acabado superficial
Los conductores rectangulares de cobre necesitan algo más que una anchura y un espesor correctos. Las esquinas demasiado agudas o las rebabas pueden dañar el esmalte o el papel aislante, mientras que un redondeo excesivo reduce la sección efectiva de cobre dentro de las dimensiones exteriores especificadas.
La laminación puede incorporar una unidad independiente de redondeo de aristas, mientras que el trefilado de perfiles depende de la geometría de las matrices y de la secuencia de deformación.
Ambos procesos requieren verificar directamente el contorno de las esquinas. Un medidor láser convencional de anchura y espesor no permite, por sí solo, medir completamente el radio de las esquinas.
Los defectos superficiales también son diferentes: la laminación puede dejar marcas de los cilindros o deformaciones en los bordes; el trefilado puede producir marcas de matriz o rayaduras. En ambos casos, son esenciales unas herramientas limpias, una lubricación adecuada y un guiado controlado del alambre.
Para conocer los requisitos geométricos y de calidad de estos conductores, consulte Alambre rectangular de cobre desnudo: tipos, aplicaciones y fabricación.
¿Cuándo conviene combinar el trefilado y la laminación?
En muchas líneas de fabricación de conductores eléctricos, el trefilado y la laminación desempeñan funciones diferentes. El trefilado permite obtener primero un diámetro uniforme de alambre redondo, mientras que la laminación produce posteriormente la sección rectangular. Cuando sea necesario alcanzar unas propiedades mecánicas determinadas, puede incorporarse una etapa de recocido.
| Proceso de fabricación | Cuándo considerarlo | Principal aspecto técnico que debe verificarse |
|---|---|---|
| Trefilado → Laminación | Cuando la varilla o el alambre redondo de cobre requiere una reducción de diámetro antes del aplanado | Reducción durante el trefilado y secuencia de pasadas de laminación |
| Trefilado directo de perfiles | Cuando puede obtenerse un perfil rectangular definido mediante matrices adecuadas | Diseño de matrices, fuerza de trefilado y precisión de las esquinas |
| Laminación → Calibrado mediante matriz perfilada | Cuando la laminación genera la forma principal y se propone una operación adicional de calibrado | Deformación en frío adicional, desgaste de matrices y mejora cuantificable |
La integración de procesos añade herramientas, operaciones de mantenimiento y requisitos de control. Conviene elegir la secuencia más sencilla que permita cumplir las especificaciones del producto.
Calidad del cobre, recocido y requisitos de las operaciones posteriores
Entre los materiales habituales para conductores eléctricos se encuentran el cobre electrolítico Cu-ETP (C11000) y el cobre libre de oxígeno, como el C10200.
Tanto la laminación como el trefilado producen deformación en frío y modifican la dureza y la ductilidad del material. Las variaciones en el estado inicial del cobre pueden afectar a las cargas de conformado y a la geometría final.
La necesidad de recocido depende de la deformación acumulada y de las propiedades mecánicas exigidas al producto terminado.
La aplicación posterior es igualmente importante. Los conductores para transformadores necesitan una geometría controlada que facilite el bobinado y el aislamiento con papel. El alambre esmaltado requiere una superficie limpia y un perfil adecuado de las esquinas. Los conductores para motores eléctricos sometidos a doblado o conformado tipo hairpin pueden necesitar requisitos adicionales de ductilidad.
Las dimensiones del conductor desnudo y del conductor aislado deben especificarse por separado.
Para aplicaciones en transformadores, consulte Alambre plano de cobre recubierto de papel para devanados de transformadores.
Selección de equipos: ¿qué especificaciones deben definirse?
Antes de solicitar un presupuesto, proporcione al fabricante un plano completo de la sección transversal del conductor y los requisitos de producción:
- Calidad del cobre, estado metalúrgico y diámetro o perfil del material de entrada.
- Anchura y espesor finales, junto con sus tolerancias.
- Radio de las esquinas, estado de los bordes y requisitos superficiales.
- Dureza o alargamiento exigidos y operaciones posteriores de aislamiento o conformado.
- Capacidad de producción prevista, peso de las bobinas y formato de alimentación y recogida.
- Servicios industriales disponibles, requisitos de inspección y condiciones de las pruebas de aceptación.
Solicite también el diagrama de proceso, la configuración de herramientas, las tolerancias garantizadas para cada dimensión y los criterios de las pruebas de producción.
La velocidad de diseño no equivale a una velocidad garantizada para todos los tamaños de conductor.
Especificaciones publicadas del laminador CRM
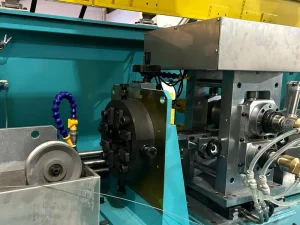
El laminador de precisión CRM para alambre plano destinado a transformadores incorpora, según su configuración publicada, dos bastidores de laminación de dos cilindros (2-Hi), seguidos de un laminador activo para el redondeo de aristas, además de control de tensión, refrigeración, medición dimensional y equipos de recogida.
| Parámetro publicado | Especificación |
|---|---|
| Diámetro del alambre redondo de entrada | 1,0–6,0 mm |
| Anchura / espesor finales | 0,6–10 mm / 0,4–6 mm |
| Tolerancia de anchura / espesor | ±0,01 mm / ±0,005 mm |
| Radio de esquina ajustable | R0,05–1,0 mm |
| Velocidad de diseño | 180 m/min |
Estas cifras corresponden a las especificaciones publicadas del equipo y no constituyen una garantía de cumplimiento simultáneo para cualquier combinación de material, dimensiones, radio de esquina y velocidad de funcionamiento.
La capacidad real debe confirmarse mediante una evaluación técnica o pruebas de producción.
Problemas habituales y medidas correctivas
| Problema observado | Posible causa que debe investigarse | Medida recomendada |
|---|---|---|
| Esquinas desiguales | Alimentación descentrada o herramientas desalineadas | Comprobar el centrado del alambre y la alineación de cilindros o matrices |
| Variaciones de espesor | Desplazamiento de la separación entre cilindros o desgaste de matrices | Inspeccionar las herramientas y analizar la evolución de las mediciones |
| Rayaduras superficiales | Cilindros, matrices o guías contaminados | Limpiar e inspeccionar las superficies de contacto |
| Roturas del alambre | Fuerza de trefilado excesiva o tensión inestable | Revisar las reducciones, la lubricación y el estado del material |
| Anchura irregular | Ensanchamiento lateral inestable o variaciones del material de entrada | Revisar la secuencia de laminación y la uniformidad de la materia prima |
Debe evitarse aumentar indiscriminadamente la presión de laminación o la tensión de trefilado, ya que estos ajustes pueden generar nuevos defectos sin resolver la causa original.
Preguntas frecuentes
¿Es siempre mejor la laminación para fabricar alambre rectangular de cobre?
No. La laminación resulta adecuada para el aplanado progresivo y el conformado de bordes, mientras que el trefilado de perfiles puede ser eficaz para determinadas geometrías. La elección debe basarse en la capacidad demostrada para fabricar el producto especificado en el plano.
¿Puede una trefiladora convencional fabricar alambre rectangular?
No sin matrices perfiladas adecuadas, suficiente capacidad de tracción, sistemas de guiado y una secuencia de reducción validada. La capacidad para trefilar alambre redondo no es suficiente por sí sola.
¿Qué proceso permite obtener un radio de esquina más preciso?
Ambos pueden conseguir un radio especificado si utilizan herramientas adecuadas. Es necesario medir el contorno final, ya que las mediciones de anchura y espesor no bastan para verificarlo.
¿Es necesario recocer el cobre después del conformado?
Depende del estado metalúrgico inicial, de la deformación en frío acumulada y de la dureza o el alargamiento exigidos al producto terminado. El recocido debe definirse teniendo en cuenta el proceso completo de fabricación.
¿Qué debe demostrar un proveedor antes de la compra?
Solicite muestras representativas o una prueba de producción que permita verificar las dimensiones finales, la geometría de las esquinas, el estado superficial, la velocidad de funcionamiento estable y la uniformidad a lo largo de una longitud de producción.
Conclusión
Un laminador de alambre plano y una máquina de trefilado no son equipos intercambiables. La laminación produce secciones rectangulares mediante compresión controlada, mientras que el trefilado de perfiles utiliza matrices perfiladas y fuerza de tracción. Muchas líneas de fabricación de conductores emplean el trefilado para preparar el diámetro inicial y la laminación para obtener la geometría final.
Sky Bluer Environmental Technology Co., Ltd. suministra equipos CRM de laminación y trefilado para conductores de cobre y aluminio.
Si está desarrollando una línea de producción de alambre rectangular de cobre, envíenos la calidad del material, las dimensiones de entrada, el plano del perfil terminado, las tolerancias, el radio de las esquinas y la capacidad de producción prevista. Nuestro equipo de ingeniería podrá evaluar la configuración de proceso más adecuada para su proyecto.