En la producción de alambre rectangular de cobre, cumplir las tolerancias de anchura y espesor no es suficiente. Un conductor puede presentar dimensiones correctas en sus caras planas y, aun así, tener esquinas demasiado pronunciadas, excesivamente redondeadas o con radios diferentes de un lado a otro.
Estos defectos pueden afectar al aislamiento, a la sección transversal de cobre y a las operaciones posteriores de conformado de conductores para transformadores y motores eléctricos.
Para controlar de forma fiable el radio de las esquinas del alambre rectangular de cobre, es necesario definir correctamente el perfil, utilizar herramientas de conformado adecuadas, mantener unas condiciones de laminación estables y verificar directamente la geometría obtenida. No basta con ajustar repetidamente la separación entre los cilindros de laminación.
¿Qué es el radio de las esquinas en el alambre rectangular de cobre?
El radio de las aristas —más concretamente, el radio de las esquinas— es la transición curva entre dos caras adyacentes de un conductor rectangular. Un plano técnico puede especificar, por ejemplo, un radio R0,30 mm, acompañado de una tolerancia de aceptación y, cuando sea necesario, de una geometría de perfil definida.
El redondeo natural que se produce durante el aplanado no genera necesariamente un arco circular. Por ello, deben comprobarse las cuatro esquinas, incluso cuando la anchura y el espesor se encuentren dentro de las tolerancias establecidas.
Para un conductor ideal con cuatro esquinas de idéntico radio circular, el área de la sección transversal de cobre se calcula mediante la siguiente fórmula:
A = wt − (4 − π)R²
Donde:
- w: anchura total del conductor.
- t: espesor total del conductor.
- R: radio de las esquinas.
Todas las dimensiones se expresan en milímetros. La ecuación no contempla aristas irregulares ni achaflanadas y permite determinar cómo influye el radio de las esquinas en el área de la sección transversal de cobre.
Para obtener una visión general de las dimensiones de los conductores y sus procesos de fabricación, consulte Alambre rectangular de cobre desnudo: tipos, aplicaciones y fabricación.
Por qué es importante el radio de las esquinas en los conductores eléctricos
Comportamiento del aislamiento. Las esquinas pronunciadas, las rebabas y las transiciones bruscas del perfil pueden aumentar el riesgo de dañar el esmalte aislante o el papel de aislamiento durante los procesos de esmaltado, encintado y bobinado. El redondeo de las esquinas ayuda a reducir este riesgo, aunque el comportamiento del aislamiento debe verificarse mediante ensayos.
Geometría de los devanados. Las diferencias entre los radios de las esquinas pueden afectar al ajuste entre conductores aislados, especialmente en devanados de transformadores con una disposición compacta y en conductores conformados para motores eléctricos. Un radio controlado permite mantener una sección transversal uniforme durante las operaciones posteriores.
Diseño eléctrico. Un redondeo excesivo reduce el área de cobre disponible dentro de unas dimensiones exteriores fijas de anchura y espesor. Cuando la resistencia eléctrica del conductor o los cálculos de aprovechamiento del espacio dependen de la geometría, los ingenieros deben evaluar la sección transversal real.
Estas consideraciones son especialmente importantes antes de aplicar el recubrimiento de papel aislante a los conductores de cobre destinados a devanados de transformadores. Puede obtener más información sobre este proceso en nuestro artículo dedicado al alambre plano de cobre recubierto de papel aislante.
Cómo se forma el radio de las esquinas durante la laminación de precisión
Un proceso de producción habitual comprende las siguientes etapas:
Alambre redondo de cobre → Trefilado → Laminación plana → Conformado de aristas → Calibrado final → Inspección → Bobinado
El proceso puede incorporar una etapa de recocido en el punto adecuado para obtener las propiedades mecánicas requeridas. La secuencia concreta depende de las especificaciones del producto.
Durante el aplanado inicial, los cilindros giratorios reducen el espesor del alambre mientras el cobre fluye tanto longitudinal como transversalmente. Las pasadas intermedias permiten desarrollar progresivamente la anchura y el espesor del conductor.
Cuando se requiere un radio de esquina definido, se utilizan herramientas específicas de conformado de aristas para obtener la geometría deseada antes del calibrado final.
| Etapa de producción | Función principal | Prioridad para el control del radio |
|---|---|---|
| Aplanado inicial | Transformar el alambre redondo en un perfil plano | Evitar una expansión lateral incontrolada |
| Laminación intermedia | Desarrollar la anchura y el espesor | Mantener una deformación simétrica |
| Conformado de aristas | Obtener el perfil de esquina especificado | Adaptar las herramientas a la geometría del conductor |
| Calibrado final | Estabilizar las dimensiones finales | Conservar la geometría de las esquinas ya conformadas |
La distinción fundamental es que el ajuste convencional de la separación entre cilindros modifica principalmente el espesor. No permite corregir de forma fiable un perfil de esquina incorrecto cuando la causa real se encuentra en las herramientas de conformado, la posición del alambre o la secuencia de deformación.
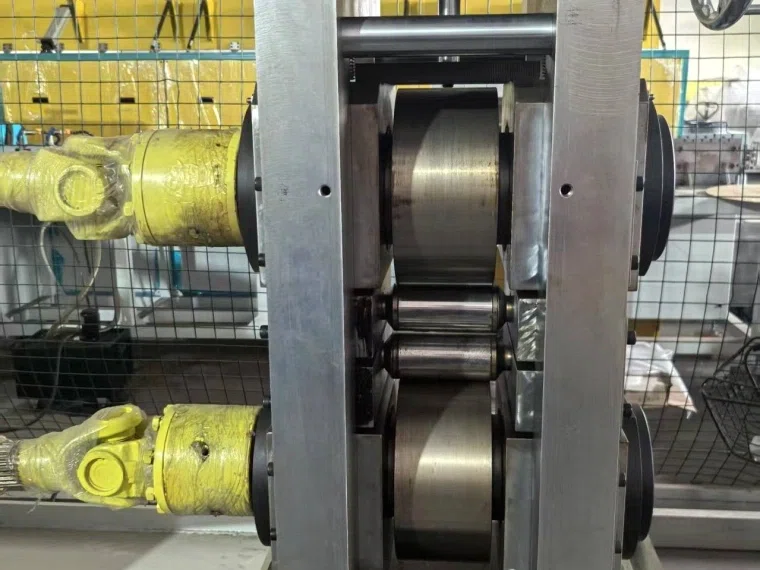
Cinco factores que determinan la uniformidad del radio de las esquinas
Perfil y alineación de los cilindros
Los perfiles desgastados, la desalineación, la excentricidad de giro o los daños en la superficie de los cilindros pueden provocar esquinas asimétricas.
El radio nominal mecanizado en una herramienta no coincide necesariamente con el radio obtenido en el conductor terminado, ya que el flujo del metal y la recuperación elástica también influyen en el resultado.
Reducción por pasada
Las reducciones excesivas pueden aumentar la expansión lateral del material y deformar las esquinas previamente conformadas.
La reducción de cada pasada debe seleccionarse teniendo en cuenta las dimensiones de entrada, el estado del cobre, las herramientas disponibles y la geometría final requerida.
La última pasada no puede corregir de forma fiable una deformación inestable generada en etapas anteriores.
Calidad del cobre y estado mecánico
Entre los materiales utilizados para conductores eléctricos se encuentran el cobre electrolítico Cu-ETP (C11000) y el cobre libre de oxígeno, como el C10200.
El cobre recocido y el cobre endurecido por deformación responden de manera diferente a las cargas de laminación. Las variaciones en la dureza del material de entrada pueden modificar el perfil de las esquinas.
Tensión y guiado del alambre
Las fluctuaciones de tensión a la entrada o a la salida pueden alterar las condiciones de laminación y reducir la repetibilidad dimensional.
Un centrado incorrecto puede generar cargas diferentes en ambos bordes del conductor y producir radios de esquina desiguales.
Por ello, conviene comprobar primero los sistemas de guiado, la trayectoria del alambre y la sincronización de los accionamientos.
Lubricación, temperatura y desgaste de las herramientas
La fricción y la temperatura de los cilindros influyen en el flujo del material.
Una lubricación irregular, la contaminación o el desgaste progresivo de las herramientas pueden provocar variaciones del radio durante ciclos de producción prolongados.
Es importante mantener limpias las herramientas y realizar inspecciones periódicas de su estado.
Método práctico para controlar el radio de las esquinas
1. Partir de un plano técnico completo.
Confirmar la calidad del cobre, el diámetro de entrada, la anchura y el espesor finales, el radio de las esquinas y su tolerancia, los requisitos superficiales y los procesos posteriores de aislamiento o conformado.
También debe especificarse si las cuatro esquinas deben cumplir el mismo requisito de radio.
2. Validar la configuración de conformado.
Comprobar los perfiles de las herramientas, su alineación, el centrado del alambre y la secuencia de las operaciones de laminación y conformado de aristas.
Realizar pruebas de producción en condiciones de funcionamiento representativas.
Las muestras deben medirse después de la etapa con mayor probabilidad de generar el defecto, y no únicamente en el bobinado final.
3. Modificar una sola causa cada vez.
Si las esquinas opuestas presentan radios diferentes, comprobar primero el centrado y la alineación.
Si todas las esquinas tienen un radio excesivo, revisar las herramientas y las condiciones de reducción.
Registrar cada ajuste, el perfil obtenido y los parámetros de producción que permiten mantener un funcionamiento estable.
4. Verificar la repetibilidad.
Inspeccionar muestras durante la puesta en marcha, después de los cambios de herramientas y a lo largo de la producción continua.
Cuando sea posible, incluir muestras del principio y del final de las bobinas de prueba.
Los criterios de aceptación deben abarcar la geometría de las esquinas, la anchura, el espesor, el estado superficial y la uniformidad a lo largo del alambre.
Medición del radio de las esquinas y verificación de la calidad
Un sistema láser de medición de anchura y espesor resulta útil para detectar desviaciones dimensionales, pero no permite determinar por sí solo el radio de las esquinas.
Para medir correctamente el radio es necesario acceder al contorno real de la sección transversal del conductor.
Entre los métodos adecuados se encuentran:
- Microscopía óptica con equipos calibrados.
- Proyectores de perfiles.
- Sistemas ópticos de medición de perfiles.
En el caso de esquinas nominalmente circulares, el procedimiento de inspección debe definir qué puntos del contorno se utilizan para ajustar el radio y cómo se evalúa la transición entre la zona curva y las superficies planas.
Durante la preparación de las muestras debe evitarse cualquier deformación del cobre blando que pueda alterar la geometría que se pretende medir.
También puede considerarse la medición de perfiles en línea, siempre que el sistema de detección tenga resolución suficiente para identificar la geometría de las esquinas.
Un sistema de corrección automática del radio en circuito cerrado requiere, además, un mecanismo de conformado de aristas que pueda ajustarse de forma controlada.
El ajuste automático de la anchura y el espesor no equivale, por sí solo, al control automático del radio de las esquinas.
Deben aplicarse las normas de producto correspondientes y las especificaciones del plano del cliente, ya que las tolerancias varían según el tipo de conductor.
Problemas habituales del radio de las esquinas y sus soluciones
| Problema observado | Posible causa que debe comprobarse | Medida correctiva recomendada |
|---|---|---|
| Todas las esquinas son demasiado pronunciadas | Conformado insuficiente de las aristas o perfil incorrecto de las herramientas | Verificar la geometría y el contacto de las herramientas de conformado |
| Radio de esquina demasiado grande | Deformación excesiva de las aristas o herramientas inadecuadas | Revisar el perfil de conformado y la secuencia de pasadas |
| Diferencias entre las esquinas izquierda y derecha | Alimentación descentrada o desalineación de los cilindros | Volver a centrar el alambre y comprobar la alineación de los cilindros |
| Variación del radio a lo largo de la bobina | Fluctuaciones de tensión, irregularidades del material o calentamiento de las herramientas | Analizar la evolución de los parámetros del proceso e inspeccionar el material de entrada |
| Rebabas o aristas con material plegado | Herramientas dañadas o deformación local excesiva | Inspeccionar las superficies de contacto y modificar las condiciones de conformado |
| Arañazos cerca de las esquinas | Guías desgastadas o cilindros contaminados | Limpiar o sustituir los componentes afectados |
Aumentar indiscriminadamente la presión de laminación puede empeorar la geometría de otras esquinas o deteriorar la calidad superficial del conductor.
Cómo elegir un laminador para controlar el radio de las esquinas
Un laminador convencional de dos cilindros (2-Hi) resulta eficaz para aplanar alambre, pero la obtención de un radio de esquina específico puede requerir una etapa independiente de redondeo de aristas.
También pueden considerarse equipos de conformado con varios cilindros o herramientas perfiladas cuando la geometría del conductor lo justifique.
La selección debe basarse en la geometría final requerida y en las prestaciones verificadas del equipo.
El laminador de precisión para alambre plano destinado a transformadores de CRM incorpora, según sus especificaciones publicadas, dos bastidores de laminación de dos cilindros (2-Hi), seguidos de una unidad de laminación para el redondeo activo de aristas.
La línea también incluye sistemas de control de tensión, lubricación y refrigeración, medición dimensional y bobinado.
| Parámetro publicado por CRM | Especificación |
|---|---|
| Diámetro del alambre redondo de entrada | 1,0–6,0 mm |
| Anchura / espesor del producto terminado | 0,6–10 mm / 0,4–6 mm |
| Tolerancia de anchura / espesor | ±0,01 mm / ±0,005 mm |
| Radio de esquina ajustable | R0,05–1,0 mm |
| Velocidad de diseño | 180 m/min |
Estos valores corresponden a las especificaciones de equipo publicadas por el fabricante y no constituyen una garantía de que todas las prestaciones puedan alcanzarse simultáneamente para cualquier dimensión de conductor y radio de esquina.
La capacidad real de producción, las tolerancias alcanzables, las herramientas necesarias y la velocidad de trabajo deben confirmarse mediante una evaluación técnica o pruebas de producción, teniendo en cuenta el material y el plano del cliente.
Preguntas frecuentes
¿Cuál es el radio de esquina correcto para un alambre rectangular de cobre?
No existe un valor universal.
El radio especificado depende de las dimensiones del conductor, el diseño del aislamiento, los requisitos del devanado y las normas de producto aplicables.
En lugar de seleccionar un radio a partir del rango general de una máquina, debe utilizarse el plano de la sección transversal proporcionado por el cliente y establecerse una tolerancia de aceptación.
¿Puede un laminador de dos cilindros (2-Hi) producir un radio de esquina controlado?
Un laminador convencional de dos cilindros puede generar aristas redondeadas de forma natural durante el aplanado.
Sin embargo, cuando se exige un radio circular con tolerancias estrictas, pueden ser necesarias herramientas perfiladas o una operación independiente de conformado de aristas.
La viabilidad debe demostrarse para las dimensiones requeridas y el estado mecánico del material.
¿Por qué los radios de las cuatro esquinas son diferentes?
Entre las causas más habituales se encuentran la desalineación del alambre, las diferencias de contacto durante el conformado, el desgaste de los cilindros y un flujo asimétrico del material.
Conviene inspeccionar primero la posición del conductor y el estado de las herramientas.
Un simple ajuste del espesor puede no resolver la causa real del problema.
¿Puede un sistema láser de medición en línea medir el radio de las esquinas?
Un sistema convencional de medición de anchura y espesor no puede medir directamente el perfil completo de las esquinas.
Para verificar el radio es necesario utilizar un sistema adecuado de medición del contorno, ya sea fuera de línea o mediante un equipo en línea configurado específicamente para esta función.
La corrección automática también requiere una etapa de conformado ajustable.
¿Qué información debo enviar a un fabricante de laminadores para que evalúe mi proyecto?
Es recomendable proporcionar la calidad y el estado del cobre, el diámetro de entrada, la anchura y el espesor finales, las tolerancias, el radio de esquina requerido, el plano de la sección transversal, la capacidad de producción y los requisitos de bobinado.
También debe indicarse si el alambre se someterá posteriormente a esmaltado, recubrimiento con papel aislante o procesos adicionales de conformado.
Conclusión
La uniformidad del radio de las esquinas en el alambre rectangular de cobre depende de un flujo de material controlado, una geometría de conformado adecuada, unas condiciones de producción estables y una inspección fiable del perfil.
La medición de anchura y espesor sigue siendo esencial, pero no puede sustituir la verificación directa de las cuatro esquinas del conductor.
Sky Bluer Environmental Technology Co., Ltd. suministra equipos de laminación de precisión CRM para conductores de cobre y aluminio.
Si está desarrollando un proyecto de producción de alambre rectangular de cobre, puede facilitarnos la calidad del material, las dimensiones de entrada, el plano del perfil final, el radio de las esquinas, las tolerancias y la capacidad de producción requerida.
Con esta información, nuestro equipo de ingeniería podrá evaluar la configuración de laminación más adecuada para sus necesidades.