La elección entre la laminación en una sola pasada y la laminación en varias pasadas es un aspecto importante en la fabricación de hilo de cobre rectangular. Esta decisión influye en cómo se distribuye la deformación del material, cómo se controla el proceso de laminación y qué configuración de maquinaria puede resultar más adecuada.
La laminación en una sola pasada realiza la operación de conformado necesaria en una única pasada, mientras que la laminación en varias pasadas distribuye la deformación entre distintas etapas. Ninguno de los dos métodos garantiza por sí solo una mayor precisión dimensional, una productividad superior o una mejor calidad superficial.
En esta guía analizamos las principales diferencias entre ambos métodos, las fórmulas para calcular la reducción durante la laminación y los factores prácticos que deben tenerse en cuenta al seleccionar un proceso de fabricación de conductores de cobre rectangulares.
1. Laminación en una sola pasada frente a laminación en varias pasadas: principales diferencias
Laminación en una sola pasada
La laminación en una sola pasada permite conformar o reducir las dimensiones del hilo de cobre mediante una única pasada de laminación. Las dimensiones obtenidas dependen del material de entrada, la geometría de los cilindros, el ajuste de la separación entre cilindros y las condiciones de funcionamiento.
Este método puede ser adecuado cuando las dimensiones del hilo de entrada ya son próximas a las dimensiones finales requeridas y la deformación necesaria puede realizarse dentro de las capacidades del equipo.
Laminación en varias pasadas
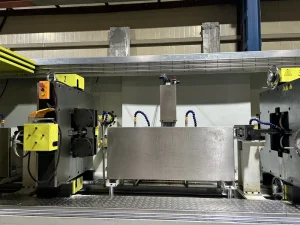
La laminación en varias pasadas distribuye la deformación necesaria entre dos o más pasadas, utilizando varias cajas de laminación o realizando pasadas sucesivas con el equipo apropiado.
Este método permite dividir el programa de reducción en distintas etapas. Sin embargo, también exige tener en cuenta la alineación, la sincronización de velocidades, el control de la tensión y la deformación acumulada del material.
Principales diferencias
| Factor | Laminación en una sola pasada | Laminación en varias pasadas |
|---|---|---|
| Número de pasadas | Una | Dos o más |
| Deformación | Se aplica en una sola etapa | Se distribuye entre varias etapas |
| Equipamiento | Puede requerir menos etapas de laminación | Puede requerir cajas adicionales o pasadas sucesivas |
| Ajuste del proceso | Menos parámetros relacionados con las pasadas | Más variables que deben coordinarse |
| Precisión dimensional | Depende del utillaje y de las condiciones de funcionamiento | Depende de cada pasada y de la coordinación del proceso |
| Consideración principal | Viabilidad del conformado en una sola pasada | Estabilidad del programa completo de pasadas |
Estas diferencias describen características generales de ambos procesos y no representan ventajas de rendimiento garantizadas.
2. Cómo calcular la reducción durante la laminación
El cálculo de la reducción permite evaluar los cambios dimensionales necesarios durante el proceso de laminación del hilo de cobre.
Para calcular la reducción de espesor:
Reducción de espesor (%) = [(Espesor inicial − Espesor final) ÷ Espesor inicial] × 100
Ejemplo: reducción del espesor de un hilo de cobre de 2,00 mm a 1,50 mm
Consideremos un conductor de cobre rectangular con un espesor inicial de 2,00 mm y un espesor final requerido de 1,50 mm.
En una laminación de una sola pasada:
Reducción = [(2,00 − 1,50) ÷ 2,00] × 100 = 25 %
A modo de ejemplo, un proceso de dos pasadas podría distribuir la reducción de la siguiente manera:
| Etapa de laminación | Espesor inicial | Espesor final | Reducción |
|---|---|---|---|
| Una sola pasada | 2,00 mm | 1,50 mm | 25,0 % |
| Varias pasadas: pasada 1 | 2,00 mm | 1,75 mm | 12,5 % |
| Varias pasadas: pasada 2 | 1,75 mm | 1,50 mm | 14,3 % |
Ambos métodos producen la misma reducción total de espesor del 25 %.
Estos valores son únicamente ejemplos matemáticos. No constituyen programas de laminación recomendados ni representan capacidades garantizadas de los equipos CRM.
Reducción de espesor frente a reducción de sección transversal
La reducción de espesor no siempre equivale a la reducción de la sección transversal, ya que el cobre puede experimentar un ensanchamiento lateral durante la laminación.
Para un conductor rectangular con esquinas sin redondear:
Sección transversal (mm²) = Anchura (mm) × Espesor (mm)
Reducción de sección (%) = [(Sección inicial − Sección final) ÷ Sección inicial] × 100
En conductores con esquinas redondeadas o perfiles especiales, debe utilizarse la geometría real de la sección transversal.
Por tanto, al evaluar un proceso de laminación, conviene considerar tanto la reducción de espesor como la reducción de sección transversal.
3. Cómo influye el número de pasadas en la calidad del hilo de cobre
Las especificaciones del hilo de cobre rectangular suelen incluir la anchura, el espesor, el radio de las esquinas, el estado superficial y las propiedades mecánicas.
Precisión dimensional
En la laminación en una sola pasada, el cambio dimensional necesario se realiza en una única etapa. En la laminación en varias pasadas, la deformación se distribuye entre etapas sucesivas.
Ambos métodos dependen del control de la separación entre cilindros, la geometría del utillaje, la uniformidad del material de entrada y la estabilidad de las condiciones de funcionamiento.
Un mayor número de pasadas no garantiza automáticamente tolerancias dimensionales más estrictas.
Radio de las esquinas y calidad superficial
El radio final de las esquinas depende del diseño del utillaje, del flujo del material y de las condiciones de conformado. Determinadas especificaciones del conductor pueden requerir operaciones adicionales de conformado de bordes.
La calidad superficial está influida por el estado del material de entrada, el desgaste de los cilindros, la alineación, la lubricación y la estabilidad del proceso.
Ninguno de los dos métodos de laminación garantiza por sí solo una mejor calidad superficial.
Para obtener más información sobre estos procesos, consulte nuestra guía del proceso de laminación del cobre.
4. Propiedades del material y capacidad de producción
Calidades de cobre y endurecimiento por deformación
Entre las calidades de cobre utilizadas habitualmente en la fabricación de conductores eléctricos se encuentran C11000 (Cu-ETP), C10200 (Cu-OF) y C10100 (Cu-OFE).
La elección del proceso de laminación adecuado no depende únicamente de la calidad del cobre, sino también de su estado metalúrgico inicial, su historial de deformación y las propiedades requeridas para el producto final.
La laminación en frío puede provocar endurecimiento por deformación, lo que afecta a la resistencia mecánica y la ductilidad del material. La laminación en varias pasadas distribuye la deformación, pero no elimina el endurecimiento acumulado.
En función del estado del material y de las especificaciones del conductor terminado, puede ser necesario incorporar un proceso de recocido. Tanto su necesidad como su ubicación dentro de la línea deben evaluarse por separado.
¿Aumenta la producción la laminación en varias pasadas?
No necesariamente.
Para un único conductor de cobre sin aislamiento, la producción teórica puede calcularse mediante la siguiente fórmula:
Producción teórica (kg/h) = Sección transversal (mm²) × Velocidad (m/min) × Densidad del cobre (g/cm³) × 0,06
La densidad del cobre a temperatura ambiente es aproximadamente 8,96 g/cm³.
La producción real también depende de los tiempos de parada, la eficiencia operativa y el porcentaje de producto conforme.
En una línea de laminación de varias pasadas, las distintas etapas conectadas deben funcionar a velocidades compatibles, manteniendo una tensión estable y la calidad del producto.
Añadir más cajas de laminación no aumenta automáticamente la capacidad de producción. Del mismo modo, utilizar menos pasadas no implica necesariamente una mayor velocidad de fabricación.
Por ello, debe evaluarse la capacidad de la línea completa, en lugar de basarse únicamente en la velocidad máxima de una caja de laminación.
5. Cómo elegir el proceso de laminación adecuado
La elección entre laminación en una sola pasada y laminación en varias pasadas debe comenzar por las especificaciones del conductor terminado.
| Información necesaria | Finalidad |
|---|---|
| Calidad y estado metalúrgico del cobre | Evaluar el comportamiento del material durante la deformación |
| Dimensiones y forma del material de entrada | Determinar la geometría inicial |
| Anchura y espesor finales | Establecer el cambio dimensional necesario |
| Tolerancias dimensionales | Definir los requisitos de precisión |
| Radio de las esquinas y requisitos superficiales | Evaluar las necesidades de utillaje y conformado |
| Capacidad de producción requerida | Evaluar la configuración de la línea |
| Requisitos de recocido y recogida del hilo | Evaluar la integración del proceso completo |
La laminación en una sola pasada puede considerarse cuando la deformación necesaria puede realizarse en una única etapa bajo condiciones de funcionamiento verificadas.
La laminación en varias pasadas puede considerarse cuando resulta necesario distribuir la deformación entre distintas etapas o realizar ajustes adicionales durante el conformado.
El número adecuado de pasadas debe determinarse mediante una evaluación técnica y, cuando sea necesario, mediante pruebas del proceso.
Para obtener más información, consulte Laminadora de hilo plano frente a máquina de trefilado para conductores de cobre rectangulares y Cómo especificar una línea de producción de hilo de cobre rectangular para bobinados con dimensiones personalizadas.
Verificación del rendimiento del equipo antes de la compra
Solicite a los proveedores información sobre el programa de pasadas propuesto, la configuración del utillaje, las condiciones de funcionamiento y la producción prevista para diferentes dimensiones representativas de los conductores.
Durante las pruebas de aceptación en fábrica (Factory Acceptance Test, FAT) acordadas, deben evaluarse la velocidad de funcionamiento estable, las dimensiones finales, el radio de las esquinas, la calidad superficial, la producción conforme y las propiedades mecánicas pertinentes.
Los valores garantizados deben quedar documentados en las especificaciones técnicas acordadas.
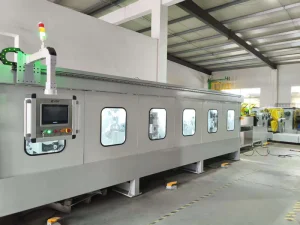
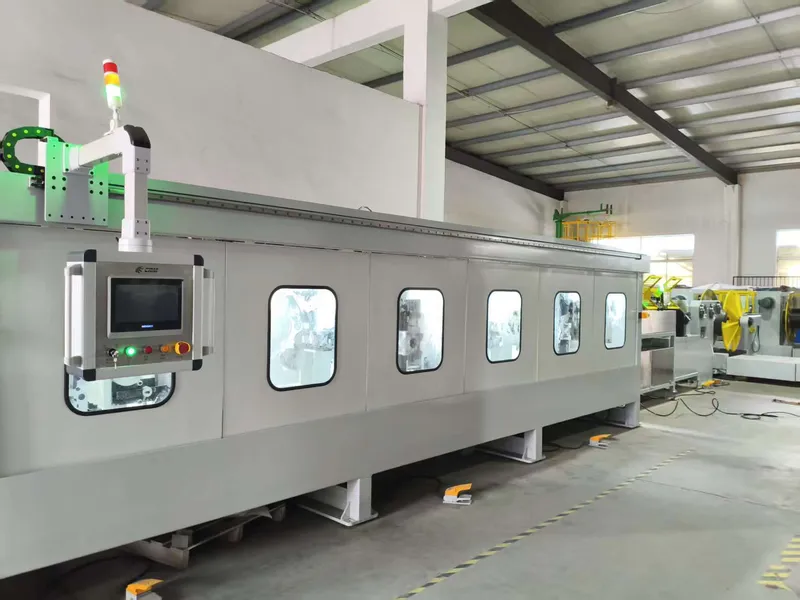
La laminadora de precisión CRM para hilo plano puede servir como referencia para estudiar configuraciones de equipos adaptadas a distintas aplicaciones.
Preguntas frecuentes
¿Es más precisa la laminación en varias pasadas que la laminación en una sola pasada?
No necesariamente. La precisión depende del utillaje, el control de la separación entre cilindros, la uniformidad del material, la alineación y las condiciones de funcionamiento, y no únicamente del número de pasadas.
¿Se puede fabricar hilo de cobre rectangular en una sola pasada?
Determinados cambios dimensionales pueden realizarse en una sola pasada. Su viabilidad depende del material de entrada, las dimensiones requeridas, las tolerancias y las capacidades del equipo.
¿La laminación en varias pasadas requiere recocido intermedio?
No siempre. La necesidad de recocido depende del estado inicial del material, la deformación acumulada y las propiedades exigidas al producto terminado.
¿Cuántas pasadas de laminación se necesitan para fabricar hilo de cobre rectangular?
No existe un número universal de pasadas. La cantidad necesaria depende del material, las dimensiones iniciales, el perfil final, la deformación admisible y la configuración del equipo de laminación.
Conclusión
La laminación en una sola pasada y la laminación en varias pasadas son dos métodos diferentes para fabricar hilo de cobre rectangular.
La laminación en una sola pasada concentra la deformación en una única etapa, mientras que la laminación en varias pasadas la distribuye entre distintas etapas. La elección adecuada depende de las dimensiones del conductor, las propiedades del material, los requisitos de calidad y las condiciones de producción.
Ninguno de los dos métodos garantiza por sí mismo una mayor precisión o productividad. La selección del equipo debe basarse en cálculos de ingeniería y en una verificación adecuada del proceso.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fabrica laminadoras de precisión y equipos personalizados para el procesamiento de alambres y conductores metálicos.
Envíe a nuestro equipo de ingeniería el plano de su conductor, las especificaciones del material y la producción requerida para evaluar una configuración de laminación adecuada a sus necesidades.