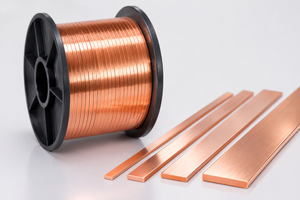
El alambre rectangular de cobre destinado al esmaltado y al aislamiento con papel debe cumplir requisitos que van más allá de la precisión de la anchura y el espesor. La geometría de las esquinas, la limpieza superficial, las tensiones residuales y las propiedades mecánicas influyen directamente en la calidad del aislamiento y en el comportamiento del conductor durante el bobinado.
Para los fabricantes de transformadores y motores eléctricos, muchos defectos de aislamiento tienen su origen en etapas anteriores al esmaltado o al encintado con papel. Por ello, un proceso de laminación estable es fundamental para fabricar conductores rectangulares de cobre con una calidad constante.
Esta guía explica los métodos prácticos de preparación, los parámetros de laminación, los requisitos de inspección y los procedimientos de diagnóstico y resolución de problemas.
1. Alambre rectangular de cobre para esmaltado: requisitos del conductor
Calidad del material y dimensiones
Entre los materiales habituales para conductores eléctricos se encuentran C11000 (Cu-ETP), C10200 (Cu-OF) y C10100 (Cu-OFE).
Antes de iniciar la producción, los ingenieros deben confirmar la anchura y el espesor del conductor desnudo, el radio de las esquinas, las tolerancias dimensionales y el estado metalúrgico requerido.
Es importante distinguir entre las dimensiones del conductor desnudo y las del conductor aislado terminado, que incluyen el espesor del esmalte o del aislamiento de papel.
Referencia técnica: cálculo de la sección transversal
Para un conductor rectangular con unas dimensiones nominales de 5,00 × 2,00 mm:
Área nominal de la sección transversal = 5,00 × 2,00 = 10,00 mm²
Este cálculo supone que las esquinas son rectas, sin redondeo. Cuando se incorporan esquinas redondeadas manteniendo la misma anchura y el mismo espesor exteriores, el área real de cobre disminuye.
La geometría final debe ajustarse al plano del conductor y a las especificaciones aplicables.
2. Optimizar el proceso de laminación del alambre rectangular de cobre
Una secuencia de fabricación habitual es la siguiente:
Alambre redondo → Trefilado (si es necesario) → Laminación en múltiples pasadas → Conformado de bordes → Recocido (si es necesario) → Limpieza e inspección → Bobinado
Control de la separación entre cilindros y de la reducción
Los bastidores de laminación de dos cilindros (2-Hi) se utilizan habitualmente para fabricar alambre rectangular de cobre.
La separación entre cilindros determina principalmente el espesor, mientras que la anchura final también depende del flujo lateral del metal, la geometría de los cilindros y la distribución de las reducciones.
La reducción de espesor por pasada puede calcularse mediante la siguiente fórmula:
Reducción (%) = [(Espesor de entrada − Espesor de salida) / Espesor de entrada] × 100
Por ejemplo, reducir el espesor de 2,00 mm a 1,80 mm representa una reducción del 10 %.
Se trata de un ejemplo de cálculo, no de una reducción recomendada universalmente. La secuencia real de pasadas depende del estado del material, la carga de laminación y la geometría final.
Tensión y alineación
Antes de modificar la separación entre cilindros, deben comprobarse el paralelismo de los cilindros, la alineación del alambre de entrada y las tensiones de entrada y salida.
Si el espesor permanece estable, pero la anchura fluctúa, conviene investigar el ensanchamiento lateral, las variaciones del material de entrada y la tensión, en lugar de ajustar repetidamente la separación entre cilindros.
Para comparar los métodos de conformado, consulte Laminador de alambre plano frente a máquina de trefilado para conductores rectangulares de cobre.
3. Controlar el radio de las esquinas antes del aislamiento
Alambre de cobre esmaltado
Las esquinas demasiado pronunciadas o irregulares pueden dificultar la obtención de una cobertura uniforme de esmalte y provocar posibles puntos débiles localizados en el aislamiento.
Alambre de cobre aislado con papel
Las rebabas y los bordes afilados pueden dañar el papel aislante durante el encintado y el posterior bobinado.
| Problema en las esquinas | Posible causa | Acción correctiva |
|---|---|---|
| Radios de esquina desiguales | Alimentación descentrada | Comprobar la alineación del alambre |
| Esquinas demasiado pronunciadas | Conformado insuficiente de los bordes | Inspeccionar las herramientas de conformado |
| Redondeo excesivo | Perfil incorrecto de los cilindros | Revisar la geometría de las herramientas |
| Variaciones del radio | Desgaste de las herramientas o tensión inestable | Inspeccionar los cilindros y el control de tensión |
El radio de las esquinas debe verificarse mediante métodos adecuados de medición del perfil, ya que las mediciones de anchura y espesor por sí solas no son suficientes.
Para obtener más información, consulte Cómo controlar el radio de las esquinas en la fabricación de alambre rectangular de cobre.
4. Preparación superficial y recocido
Limpieza superficial
Los lubricantes de laminación, las partículas de cobre, la oxidación y los arañazos pueden afectar a los procesos posteriores de aislamiento.
Antes del esmaltado, deben eliminarse los contaminantes mediante métodos de limpieza compatibles con el sistema de recubrimiento.
Antes del aislamiento con papel, es necesario inspeccionar el conductor para detectar rebabas, partículas incrustadas y daños superficiales.
Control de las propiedades mecánicas
La laminación en frío aumenta la dureza del cobre y reduce su ductilidad. Dependiendo de la deformación acumulada y del estado metalúrgico final requerido, puede ser necesario realizar un recocido.
Las condiciones de recocido deben seleccionarse según la calidad del cobre, su historial de deformación y los requisitos de propiedades mecánicas.
Después del recocido, debe verificarse que el material presenta el estado especificado y comprobarse la posible presencia de oxidación superficial.
5. Inspección de calidad antes del aislamiento
La inspección debe evaluar la geometría del conductor, el estado superficial y las propiedades mecánicas.
| Elemento de inspección | Método recomendado | Criterio de aceptación |
|---|---|---|
| Anchura y espesor | Medición dimensional con instrumentos calibrados | Tolerancias indicadas en el plano |
| Radio de las esquinas | Medición óptica del perfil | Geometría especificada |
| Calidad superficial | Inspección visual o mediante cámaras | Criterios de aceptación superficial |
| Propiedades mecánicas | Ensayos de tracción o dureza | Estado metalúrgico requerido |
| Rectitud | Medición de rectitud | Especificación del producto |
| Calidad del bobinado | Inspección de la bobina y de la tensión | Requisitos de manipulación |
Deben inspeccionarse muestras durante el arranque, después de realizar ajustes en el proceso y a lo largo de la producción.
La medición dimensional en línea permite supervisar continuamente el proceso, pero no sustituye la inspección superficial ni los ensayos mecánicos.
6. Matriz de diagnóstico de causas raíz
Cuando aparecen defectos de aislamiento, los ingenieros deben investigar las posibles causas en las etapas de laminación, conformado de bordes, limpieza y preparación del material.
| Problema de producción | Posible causa raíz | Primera comprobación |
|---|---|---|
| Deriva del espesor | Desgaste de los cilindros o variaciones térmicas | Estado de los cilindros y estabilidad de la separación |
| Fluctuaciones de anchura | Ensanchamiento lateral inestable | Secuencia de reducciones y tensión |
| Cobertura irregular del esmalte | Geometría de las esquinas o condiciones de esmaltado | Perfil de las esquinas y parámetros de esmaltado |
| Rotura del papel aislante | Rebabas o bordes afilados | Herramientas de conformado de bordes |
| Arañazos superficiales | Cilindros o guías contaminados | Superficies de contacto |
| Recuperación elástica excesiva | Estado del material o tensiones residuales | Estado metalúrgico e historial de deformación |
| Bobinado irregular | Tensión de bobinado inestable | Sincronización del sistema de bobinado |
Procedimiento práctico de diagnóstico
En primer lugar, debe determinarse si el defecto es continuo, periódico o intermitente.
Las variaciones periódicas de espesor pueden indicar excentricidad de los cilindros. Una deriva dimensional gradual puede deberse a cambios térmicos o al desgaste de las herramientas.
A continuación, deben compararse las mediciones del material de entrada, los parámetros de laminación y los registros de inspección.
Se recomienda modificar una sola variable del proceso cada vez y verificar el resultado antes de introducir nuevos cambios.
7. Seleccionar el laminador adecuado para alambre rectangular de cobre
La selección del equipo debe comenzar por las especificaciones del conductor desnudo terminado, en lugar de basarse únicamente en la velocidad nominal de la máquina.
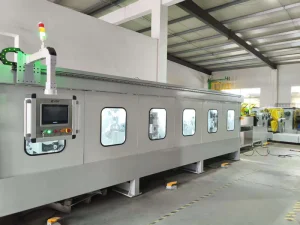
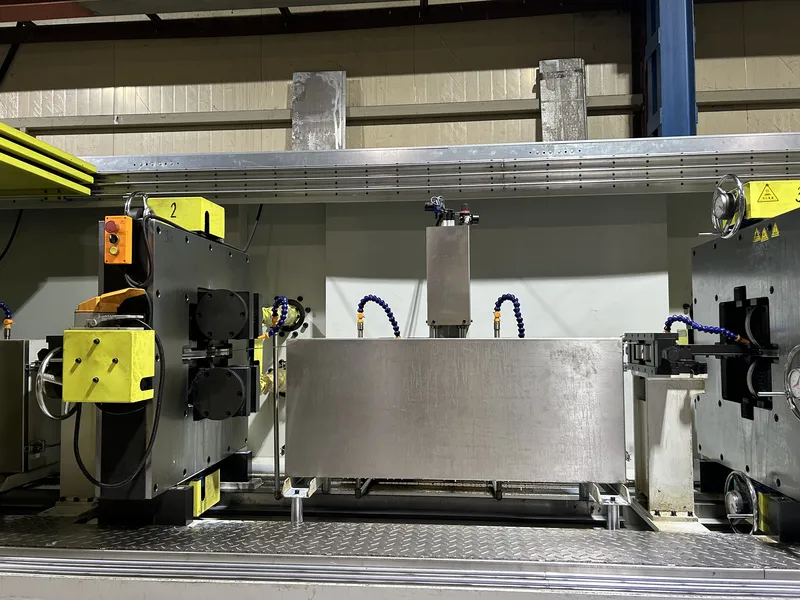
Una línea de producción adecuada debe coordinar los bastidores de laminación, las herramientas de conformado de bordes, la lubricación, el control de tensión, la inspección y el bobinado.
Para conocer las configuraciones de los equipos, consulte el laminador de precisión CRM para alambre plano.
Antes de solicitar un presupuesto, facilite la siguiente información:
- Calidad del cobre y dimensiones de entrada
- Anchura, espesor y tolerancias del producto terminado
- Radio de las esquinas y calidad superficial requeridos
- Propiedades mecánicas y requisitos de recocido
- Capacidad de producción y especificaciones de las bobinas
- Proceso previsto de esmaltado o aislamiento con papel
Las capacidades específicas de la máquina y las tolerancias alcanzables deben confirmarse a partir del plano real del conductor.
Preguntas frecuentes
¿Se puede esmaltar el alambre rectangular de cobre directamente después de la laminación?
Sí, siempre que sus dimensiones, limpieza superficial y propiedades mecánicas cumplan los requisitos del proceso de esmaltado. Puede ser necesario realizar una limpieza adicional o un recocido.
¿Es adecuado el mismo radio de esquina para el esmaltado y el aislamiento con papel?
No necesariamente. El radio de las esquinas depende de la geometría del conductor, el diseño del aislamiento y las especificaciones aplicables.
¿Es siempre necesario realizar un recocido antes del aislamiento?
No. Depende de la calidad del cobre, la deformación en frío acumulada y las propiedades mecánicas finales requeridas.
¿Puede un mismo laminador preparar alambre para ambos métodos de aislamiento?
Sí, siempre que el equipo cumpla los requisitos de ambas aplicaciones. Puede ser necesario utilizar herramientas o parámetros de proceso diferentes.
Conclusión
La preparación del alambre rectangular de cobre para el esmaltado y el aislamiento con papel requiere un control coordinado de la precisión de laminación, la geometría de las esquinas, el estado superficial, el recocido y la tensión.
Una producción fiable depende de mantener una calidad constante del conductor durante todo el proceso, no simplemente de cumplir las dimensiones nominales.
Sky Bluer Environmental Technology Co., Ltd. (CRM) diseña y fabrica laminadores de precisión y equipos personalizados para el procesamiento de conductores rectangulares de cobre.
¿Está planificando un proyecto de producción de alambre rectangular de cobre? Facilite a nuestro equipo de ingeniería la calidad del material, las dimensiones de entrada, las dimensiones finales, las tolerancias y los requisitos de aislamiento para que podamos evaluar una configuración de laminación adecuada.