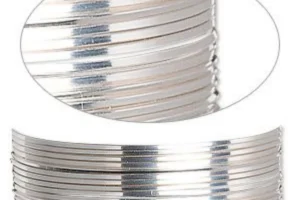
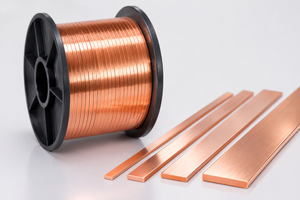
La comparación entre la laminación de alambre plano de cobre y aluminio es importante para los fabricantes que deben seleccionar procesos y equipos de laminación de precisión. Ambos materiales se utilizan ampliamente en transformadores, motores eléctricos, barras conductoras y cables de potencia. Aunque pueden conformarse mediante tecnologías similares de laminación en frío, sus diferentes propiedades metalúrgicas influyen en los parámetros del proceso, la calidad superficial y el control dimensional.
1. Características de los materiales que influyen en la laminación
La conductividad eléctrica y la densidad influyen en la selección del material, mientras que el endurecimiento por deformación, la fricción y la oxidación superficial afectan a la estabilidad del proceso de laminación.
| Factor de laminación | Cobre (C11000 / C10200) | Aluminio (1050 / 1060 / 1070) |
|---|---|---|
| Endurecimiento por deformación | Aumenta con la deformación en frío | Depende de la calidad y del estado metalúrgico |
| Comportamiento durante la deformación | Requiere controlar la deformación acumulada | Depende en gran medida de la aleación y del estado metalúrgico |
| Problemas superficiales | Arañazos, marcas de los rodillos y oxidación | Capa de óxido, adherencia de material a los rodillos y partículas incrustadas |
| Lubricación | Debe controlar la fricción y evitar las marcas superficiales | También debe prevenir la adhesión y la acumulación de material en los rodillos |
| Control dimensional | Espesor, anchura y tensiones residuales | Espesor, ensanchamiento lateral y estado superficial |
El cobre suele seleccionarse para aplicaciones que requieren una elevada conductividad eléctrica y conductores de dimensiones compactas. El aluminio, por su parte, ofrece un menor peso, lo que lo convierte en una opción atractiva para aplicaciones en las que es importante reducirlo.
Sin embargo, siempre deben tenerse en cuenta la calidad y el estado metalúrgico específicos del material. Las calidades de aluminio puro, como 1050, 1060 y 1070, presentan características de conformado diferentes de las aleaciones de aluminio de mayor resistencia, como la 5052.
El estado del material también determina si es necesario realizar un recocido intermedio. Esta decisión debe basarse en el historial de deformación, las propiedades mecánicas y el estado final requerido, en lugar de aplicar un porcentaje de reducción universal.
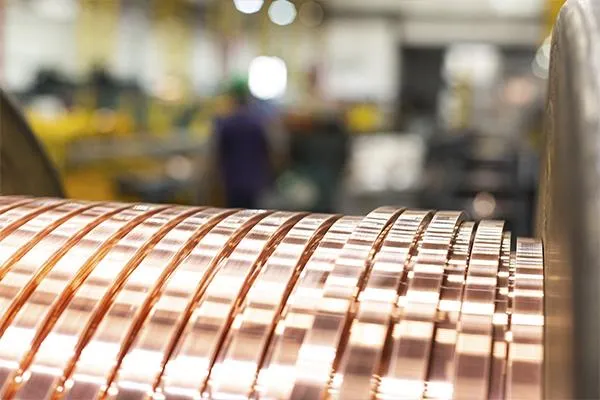
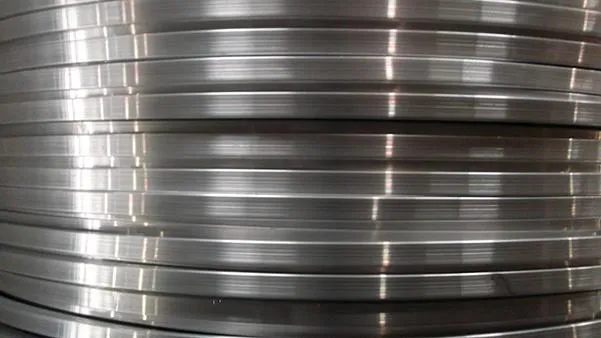
2. Diferencias entre la laminación de alambre plano de cobre y aluminio
Ambos materiales pueden transformarse a partir de alambre redondo o de un perfil existente para obtener alambre de sección rectangular mediante varias pasadas de laminación. El proceso suele incluir las siguientes etapas:
Desbobinado y guiado del alambre → Inspección del material de entrada → Trefilado previo, si es necesario → Laminación plana en varias pasadas → Redondeo de aristas → Recocido intermedio, si es necesario → Inspección dimensional → Enderezado y bobinado.
Laminación de alambre plano de cobre
La laminación del cobre se centra en la repetibilidad dimensional, la uniformidad de la sección transversal y el control de las propiedades mecánicas. Estos requisitos son importantes para los procesos posteriores de aislamiento con papel, esmaltado y bobinado.
El cobre se endurece por deformación durante el conformado en frío. Si la secuencia de reducciones no es adecuada, una deformación excesiva puede provocar una disminución de la ductilidad, tensiones residuales, defectos en las aristas o variaciones dimensionales durante los procesos posteriores.
Por tanto, la reducción debe distribuirse adecuadamente entre las distintas pasadas. Puede ser necesario realizar un recocido intermedio cuando la deformación acumulada afecta a la capacidad del material para continuar siendo conformado.
Laminación de alambre plano de aluminio
El aluminio sigue un proceso de fabricación similar, pero requiere especial atención a la protección superficial.
El aluminio forma de manera natural una capa de óxido. Durante la laminación, la contaminación superficial, las partículas atrapadas, unas condiciones inadecuadas de los rodillos o una lubricación deficiente pueden provocar arañazos y defectos superficiales. La adherencia del aluminio a los rodillos también puede afectar a la calidad del producto.
Entre los principales aspectos que deben controlarse se encuentran la limpieza de las superficies de los rodillos, la selección de un lubricante adecuado, la estabilidad de la alimentación y el ajuste correcto de la tensión. La secuencia de laminación debe adaptarse a la calidad y al estado metalúrgico del aluminio, en lugar de trasladar directamente los parámetros utilizados para otro material.
Principales diferencias entre ambos procesos
La laminación del cobre requiere un control cuidadoso del endurecimiento por deformación y de las tensiones residuales. En la laminación del aluminio, adquieren especial importancia el control de la fricción, la limpieza de los rodillos y la protección superficial. Ambos procesos requieren una tensión estable y un control dimensional preciso.
3. Laminadores de alambre plano: equipos similares, ajustes diferentes
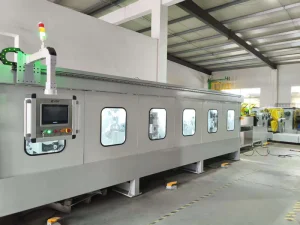
Una línea completa de producción de alambre plano depende de la coordinación de varios subsistemas, no únicamente del bastidor de laminación.
| Subsistema | Función principal | Aspectos clave |
|---|---|---|
| Desbobinador | Suministra el material de entrada | Alimentación estable y ajuste adecuado del freno |
| Bastidores de laminación de dos rodillos (2-Hi) | Reducen el espesor y conforman el perfil | Secuencia de pasadas y distribución de las reducciones |
| Unidad de redondeo de aristas | Controla la geometría de las esquinas | Estado del material y radio requerido |
| Sistema de control de tensión | Mantiene un avance estable del material | Evitar esfuerzos de tracción excesivos |
| Sistema de lubricación y refrigeración | Controla la fricción, la temperatura y el desgaste de los rodillos | Compatibilidad con el material y filtración |
| Sistema de medición en línea | Supervisa la anchura y el espesor | Precisión de medición y realimentación del proceso |
| Bobinador | Recoge el alambre terminado | Tensión de bobinado y soporte de la bobina |
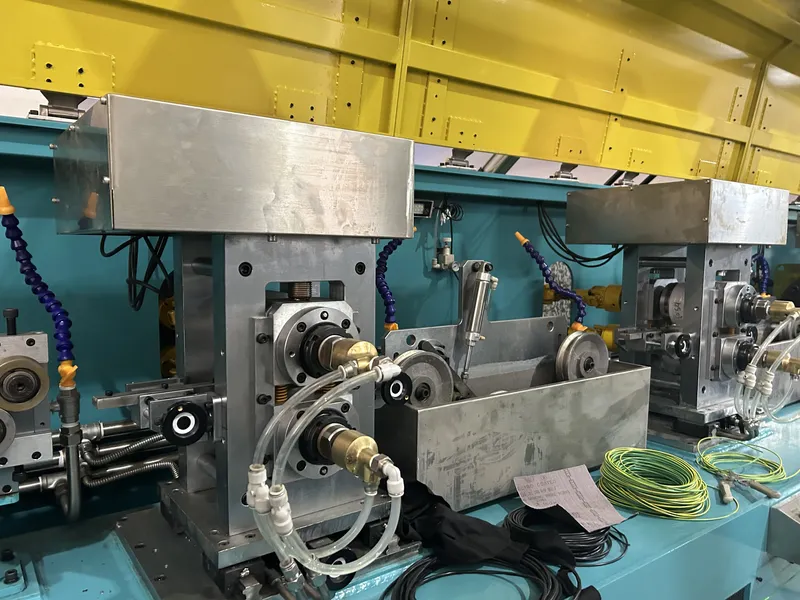
Los bastidores de laminación de dos rodillos se utilizan habitualmente para el conformado de alambre plano. El empleo de varios bastidores o pasadas permite distribuir la deformación y contribuye a mantener la uniformidad dimensional.
La configuración necesaria depende de las dimensiones iniciales y finales, la reducción total, la calidad del material, el radio de las esquinas, la velocidad de producción y las tolerancias requeridas.
El laminador de precisión para alambre plano de Sky Bluer puede configurarse para procesar cobre, aluminio y otros materiales metálicos de acuerdo con las especificaciones del producto.
4. Parámetros críticos para el control del proceso
Separación entre rodillos y alineación
La separación entre rodillos influye directamente en el espesor final, mientras que la anchura también se ve afectada por el flujo lateral del metal, la geometría de los rodillos y la distribución de las reducciones.
Antes de modificar la secuencia de pasadas, deben comprobarse el paralelismo de los rodillos, su estado y el ajuste de la separación entre ellos. Las variaciones de espesor también pueden deberse al desgaste de los rodillos, la deformación de la máquina, una alimentación inestable o la falta de uniformidad del material.
Radio de las esquinas y calidad superficial
La geometría de las esquinas es importante para los conductores rectangulares utilizados en aplicaciones de aislamiento y bobinado. Las aristas demasiado pronunciadas o irregulares pueden dañar el aislamiento durante los procesos posteriores.
El radio de esquina que puede obtenerse depende de las dimensiones finales, el estado del material, el perfil de los rodillos y la secuencia de conformado.
Para obtener más información, consulte el artículo «Cómo controlar el radio de las esquinas en la producción de alambre rectangular de cobre».
Lubricación y tensión
La lubricación ayuda a reducir la fricción, controlar la temperatura, limitar el desgaste de los rodillos y prevenir la adherencia del material. El lubricante debe ser compatible con el material procesado y con las operaciones posteriores, como el recocido o el esmaltado.
La tensión también debe coordinarse entre el desbobinador, los bastidores de laminación y el bobinador. Una tensión excesiva puede deformar los alambres más blandos, mientras que una tensión inestable puede provocar problemas de guiado y un bobinado irregular.
5. Solución de problemas habituales de producción
Los defectos deben investigarse de forma sistemática, comenzando por el material de entrada y continuando con la revisión de los útiles, las condiciones de laminación y los equipos auxiliares.
| Problema detectado | Primera comprobación | Comprobaciones adicionales |
|---|---|---|
| Espesor irregular | Separación y paralelismo de los rodillos | Desgaste de los rodillos y variaciones del material |
| Anchura inconsistente | Distribución de las reducciones | Perfil de los rodillos y guiado del alambre |
| Grietas en las aristas | Estado del material e historial de deformación | Recocido y secuencia de conformado de aristas |
| Arañazos superficiales | Limpieza de rodillos y guías | Filtración del lubricante y puntos de contacto |
| Adherencia de aluminio a los rodillos | Estado superficial de los rodillos | Lubricación y condiciones de funcionamiento |
| Rectitud insuficiente | Alineación de la máquina y tensión | Deformación desigual y soporte del bobinador |
| Bobinado irregular | Sincronización del bobinador | Freno del desbobinador y soporte de la bobina |
Modificar únicamente la separación entre rodillos puede no ser suficiente para solucionar un defecto. Un diagnóstico correcto requiere comprobar todo el proceso de producción.
6. Lista de comprobación para seleccionar el equipo
Antes de solicitar el diseño de una línea de laminación o un presupuesto, los fabricantes deben preparar la siguiente información:
- Calidad y estado metalúrgico del material.
- Diámetro del alambre de entrada o perfil inicial.
- Anchura, espesor y tolerancias del producto terminado.
- Radio de esquina requerido.
- Velocidad y capacidad de producción previstas.
- Dimensiones de las bobinas de desbobinado y bobinado.
- Procesos posteriores, incluidos el recocido, el esmaltado o el aislamiento mediante envoltura de papel.
Una misma línea de laminación puede diseñarse para procesar tanto cobre como aluminio, pero pueden ser necesarios juegos de rodillos independientes, procedimientos de lubricación diferentes o secuencias de pasadas específicas.
Para comparar los métodos de conformado, consulte el artículo «Laminador de alambre plano frente a máquina de trefilado para conductores rectangulares de cobre».
7. Preguntas frecuentes
¿Puede un mismo laminador procesar cobre y aluminio?
Sí, siempre que la capacidad del laminador, la configuración de los rodillos y el rango de regulación cumplan los requisitos de ambos materiales. Sin embargo, puede ser necesario ajustar los parámetros del proceso y los útiles.
¿Qué material es más fácil de laminar para obtener alambre plano?
No existe una respuesta universal. La dificultad del conformado depende de la calidad y el estado metalúrgico del material, las dimensiones de entrada y el perfil final. El aluminio blando puede deformarse con mayor facilidad, pero también puede ser más sensible a los daños superficiales y a las condiciones de manipulación.
¿La adherencia del aluminio a los rodillos se debe únicamente a una lubricación deficiente?
No. El estado superficial de los rodillos, la compatibilidad del lubricante, la contaminación y las condiciones de funcionamiento también pueden contribuir a la adherencia del material.
¿Puede laminarse directamente un alambre redondo para obtener alambre plano rectangular?
Sí. Dependiendo del diámetro de entrada y de las dimensiones finales requeridas, la producción puede incluir varias pasadas de laminación, operaciones de perfilado de aristas y trefilado previo.
¿Qué información se necesita para solicitar un presupuesto de un laminador?
Es necesario facilitar la calidad del material, las dimensiones de entrada, las dimensiones finales, las tolerancias, el radio de esquina, la velocidad de producción y los requisitos de las bobinas. También resulta útil proporcionar planos técnicos o muestras del producto.
Conclusión
El alambre plano de cobre y aluminio puede fabricarse mediante tecnologías similares de laminación de precisión, pero las características de cada material requieren controles de proceso diferentes.
La producción de alambre de cobre se centra en controlar el endurecimiento por deformación, las tensiones residuales y la estabilidad dimensional. La producción de alambre de aluminio requiere especial atención a la fricción, la protección superficial y la manipulación del material.
Para ambos materiales, una producción fiable depende de la coordinación de los bastidores de laminación, los útiles, la lubricación, el control de tensión, los sistemas de medición en línea y los equipos de bobinado.
Sky Bluer Environmental Technology Co., Ltd. (CRM) diseña y fabrica laminadores de precisión y líneas de procesamiento de alambre a medida para cobre, aluminio y otros materiales metálicos.
Facilite a nuestro equipo de ingeniería la calidad del material, las dimensiones de entrada, las dimensiones finales y las tolerancias requeridas. Podemos evaluar un proceso de laminación y una configuración de equipos adecuados para su aplicación.
Contacte con Sky Bluer para estudiar su proyecto de producción de alambre plano de cobre o aluminio.