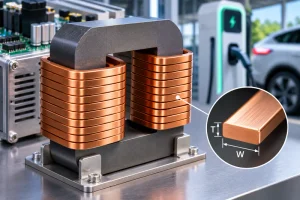
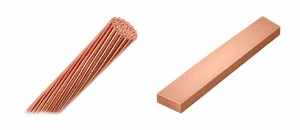
Los sistemas de carga de vehículos eléctricos (VE) utilizan componentes magnéticos para controlar la corriente, filtrar las interferencias eléctricas y favorecer una conversión eficiente de la energía. Los inductores empleados en estos sistemas deben cumplir exigentes requisitos eléctricos, térmicos y mecánicos.
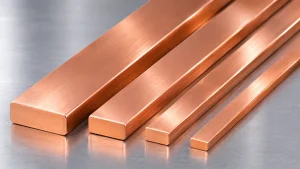
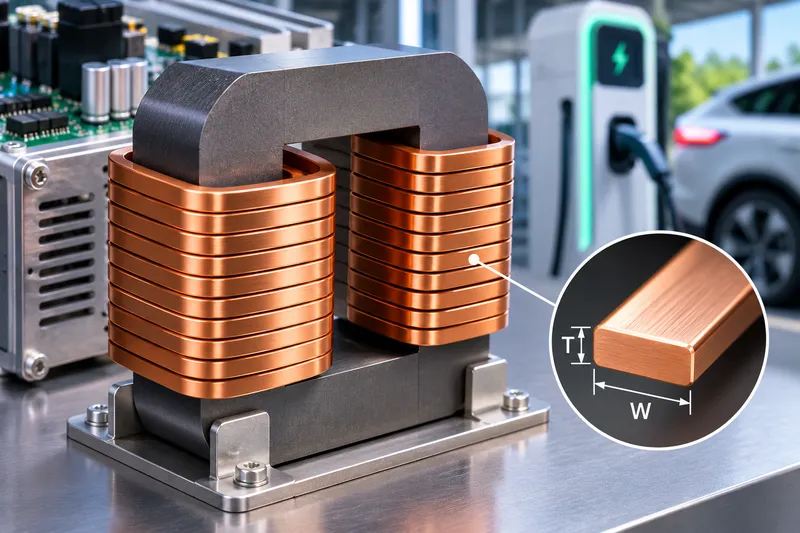
El hilo de cobre rectangular es una de las opciones de conductor utilizadas en determinados inductores para cargadores de vehículos eléctricos. Su anchura y espesor definidos permiten controlar la disposición de los devanados y desarrollar componentes compactos. Sin embargo, la geometría del conductor, por sí sola, no garantiza menores pérdidas eléctricas ni una mayor eficiencia.
En esta guía explicamos dónde se utilizan los conductores rectangulares de cobre, cómo definir sus especificaciones técnicas y por qué la laminación de precisión del hilo plano es importante para fabricar inductores fiables.
1. ¿Dónde se utiliza el hilo de cobre rectangular en los sistemas de carga de vehículos eléctricos?
Los equipos de carga de vehículos eléctricos incorporan diferentes componentes magnéticos en función de la arquitectura de conversión de potencia.
Entre sus aplicaciones habituales se encuentran:
- Cargadores embarcados (OBC): Inductores para la corrección del factor de potencia y otros componentes magnéticos utilizados durante la conversión de corriente alterna a corriente continua (CA/CC).
- Cargadores rápidos de corriente continua: Inductores de filtrado y componentes magnéticos integrados en etapas de conversión de alta potencia.
- Convertidores CC/CC: Inductores utilizados para regular la corriente y facilitar la conversión de tensión.
- Convertidores resonantes de potencia: Determinados componentes inductivos diseñados para condiciones específicas de conmutación y funcionamiento.
El uso de hilo de cobre rectangular puede resultar adecuado cuando la posición del conductor, la geometría del devanado y el espacio disponible justifican su elección.
Las bobinas destinadas a la carga inalámbrica de vehículos eléctricos constituyen una aplicación diferente. Sus condiciones de funcionamiento a alta frecuencia suelen favorecer el uso de conductores multifilares o hilo Litz. Por tanto, no debe suponerse que un conductor rectangular macizo de cobre sea adecuado sin realizar previamente un análisis electromagnético.
2. Cómo influye la geometría del conductor en el rendimiento del inductor
Anchura, espesor y área de la sección transversal
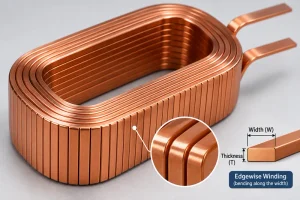
Un conductor rectangular se define principalmente por su anchura (W), espesor (T) y radio de redondeo de las esquinas (r).
Por ejemplo, un conductor de 4,00 × 1,50 mm presenta una sección transversal rectangular nominal de:
A = W × T = 4,00 × 1,50 = 6,00 mm²
Este cálculo supone que las esquinas son rectas. Cuando están redondeadas, el área real de cobre se reduce ligeramente.
El área de la sección transversal influye en la resistencia en corriente continua, mientras que las dimensiones y la orientación del conductor afectan a la disposición del devanado y a la distribución de la corriente alterna.
Una mayor sección de cobre puede reducir la resistencia en corriente continua para una longitud determinada de conductor. Sin embargo, también aumenta el consumo de material y puede dificultar las operaciones de doblado.
Pérdidas en corriente alterna a altas frecuencias de conmutación
Los convertidores utilizados en la carga de vehículos eléctricos suelen trabajar a frecuencias de conmutación en las que el efecto pelicular y el efecto de proximidad adquieren especial importancia.
El efecto pelicular (Skin Effect) concentra la corriente alterna cerca de la superficie del conductor. Por su parte, el efecto de proximidad (Proximity Effect) modifica la distribución de corriente debido a los campos magnéticos generados por los conductores próximos.
En el cobre, a una temperatura aproximada de 20 °C, la profundidad de penetración de la corriente a 100 kHz es de unos 0,21 mm.
Este valor permite comprender por qué un conductor macizo de gran espesor puede presentar una resistencia en corriente alterna considerablemente superior a la que cabría esperar a partir de su resistencia en corriente continua.
La geometría rectangular puede ofrecer ventajas en determinadas aplicaciones, pero no es automáticamente superior al hilo redondo, la lámina de cobre o el hilo Litz.
Antes de seleccionar un conductor, los ingenieros deben evaluar la frecuencia de funcionamiento, el contenido armónico, la orientación del devanado, la distribución del campo magnético y el comportamiento térmico.
3. Requisitos del material de cobre y del aislamiento
Selección del tipo de cobre
Entre las calidades de cobre habitualmente consideradas para la fabricación de conductores eléctricos se encuentran:
| Calidad de cobre | Designación | Características relevantes |
|---|---|---|
| C11000 | Cu-ETP | Cobre electrolítico de alta conductividad con contenido controlado de oxígeno |
| C10200 | Cu-OF | Cobre libre de oxígeno para aplicaciones con requisitos específicos de material |
| C10100 | Cu-OFE | Cobre de alta pureza, libre de oxígeno, destinado a aplicaciones electrónicas |
La selección del material debe tener en cuenta la conductividad eléctrica, las propiedades mecánicas, las condiciones de procesamiento, la disponibilidad y las normas aplicables.
El estado metalúrgico del cobre es especialmente importante cuando el conductor debe someterse a radios de curvatura reducidos.
Un endurecimiento excesivo por deformación durante la laminación puede disminuir la conformabilidad del material y aumentar el riesgo de aparición de grietas en los bordes.
Aislamiento y radio de redondeo de las esquinas
Los devanados de los inductores requieren un aislamiento eléctrico adecuado.
Dependiendo del diseño, los conductores rectangulares de cobre pueden recibir aislamiento mediante esmalte, cinta, papel u otros sistemas de aislamiento debidamente homologados.
Las esquinas demasiado pronunciadas y los defectos superficiales pueden dañar el aislamiento durante el bobinado. Un radio de redondeo controlado ayuda a reducir las concentraciones locales de tensiones mecánicas.
Las especificaciones del aislamiento deben definir la rigidez dieléctrica, el espesor del recubrimiento, la clase térmica y los límites admisibles de deterioro.
Para conocer otros aspectos relacionados con la preparación del conductor, consulte Cómo preparar el hilo plano de cobre para el esmaltado y el aislamiento con papel.
4. Fabricación de hilo de cobre rectangular para inductores de carga de vehículos eléctricos
Una secuencia de fabricación representativa es la siguiente:
Alambrón de cobre o hilo redondo → Trefilado (si es necesario) → Laminación en múltiples pasadas → Acabado de bordes → Recocido/Limpieza (según sea necesario) → Aislamiento → Bobinado del inductor → Inspección final
El proceso exacto depende de las dimensiones del conductor, del estado del material y de los requisitos de aislamiento.
Laminación de precisión de hilo plano
Un laminador de precisión para hilo plano transforma una materia prima de cobre adecuada en conductores rectangulares sin aislamiento, con dimensiones y calidad superficial controladas.
Entre los principales parámetros de laminación se encuentran:
- Separación entre cilindros: Controla la reducción de espesor e influye en la uniformidad dimensional.
- Programa de pasadas: Distribuye la deformación del material entre las sucesivas pasadas de laminación.
- Guiado del hilo: Mantiene la alineación del conductor y reduce los desplazamientos laterales.
- Control de tensión: Favorece una alimentación estable entre las diferentes etapas del proceso.
- Acabado superficial de los cilindros: Influye en el estado superficial del conductor y en la posible aparición de defectos.
La reducción del espesor también puede provocar un ensanchamiento lateral del material. Por este motivo, la anchura y el espesor deben controlarse conjuntamente, en lugar de considerarse parámetros independientes.
Los equipos de laminación fabrican el conductor sin aislamiento, no el inductor aislado y terminado.
Las operaciones de aislamiento, bobinado, montaje del núcleo magnético y ensayos eléctricos requieren equipos y procesos adicionales.
5. Especificaciones técnicas esenciales al solicitar hilo de cobre rectangular
Los fabricantes de inductores deben definir los requisitos del conductor antes de seleccionar el proceso de producción.
| Parámetro | Información que debe especificarse |
|---|---|
| Material de cobre | Calidad y estado metalúrgico requerido |
| Dimensiones del conductor | Anchura × espesor nominales |
| Tolerancias dimensionales | Desviaciones admisibles de anchura y espesor |
| Radio de las esquinas | Radio objetivo y variación permitida |
| Calidad superficial | Límites admisibles de arañazos, rebabas y contaminación |
| Aislamiento | Tipo, espesor y requisitos dieléctricos |
| Conformabilidad | Radio mínimo de bobinado y dirección de doblado |
| Capacidad de producción | Producción requerida en kg/h o toneladas/mes |
Las tolerancias dimensionales deben establecerse en función de la aplicación y de la capacidad real del proceso de fabricación.
Una tolerancia adecuada para un determinado tamaño de conductor no debe aplicarse automáticamente a otras dimensiones.
Para comparar los diferentes métodos de fabricación, consulte Laminador de hilo plano frente a máquina de trefilado para conductores rectangulares de cobre.
6. Control de calidad del hilo de cobre rectangular para inductores
La uniformidad del conductor es fundamental para conseguir un bobinado repetible y un aislamiento fiable.
Las inspecciones recomendadas del conductor antes del bobinado incluyen la medición dimensional, la verificación del radio de las esquinas, el examen superficial y la evaluación de las propiedades mecánicas.
Los sistemas de medición láser pueden facilitar la supervisión dimensional continua, mientras que los equipos adecuados de medición de perfiles permiten comprobar la geometría real de la sección transversal.
Después del bobinado, las verificaciones adicionales pueden incluir:
- Medición de la resistencia en corriente continua.
- Evaluación de las pérdidas en corriente alterna bajo condiciones de funcionamiento representativas.
- Comprobación de la integridad del aislamiento y ensayos dieléctricos.
- Ensayos de aumento de temperatura.
- Ensayos mecánicos y de ciclos térmicos cuando sean necesarios.
Cada una de estas pruebas evalúa aspectos diferentes del rendimiento del componente.
La precisión dimensional del conductor, por sí sola, no permite determinar si un inductor terminado cumple los requisitos eléctricos de su aplicación.
7. Problemas habituales de fabricación y soluciones
| Problema | Posible causa | Medida recomendada |
|---|---|---|
| Espesor irregular del conductor | Separación inestable entre cilindros o condiciones de laminación variables | Comprobar el ajuste de los cilindros y la estabilidad del proceso |
| Variaciones de anchura | Ensanchamiento lateral no controlado o problemas de guiado | Revisar las reducciones por pasada y la alineación del hilo |
| Grietas en los bordes durante el bobinado | Endurecimiento excesivo por deformación o radio de curvatura demasiado reducido | Revisar el estado metalúrgico del material y los requisitos de doblado |
| Daños en el aislamiento | Rebabas, esquinas pronunciadas o defectos superficiales | Mejorar el acabado de los bordes y la inspección superficial |
| Pérdidas excesivas en corriente alterna | Geometría del conductor o disposición del devanado inadecuadas | Reevaluar las pérdidas dependientes de la frecuencia y la selección del conductor |
| Sobrecalentamiento localizado | Distribución desigual de la corriente o refrigeración insuficiente | Verificar el diseño electromagnético y térmico |
Durante el análisis de problemas es importante distinguir entre los defectos originados en la fabricación del conductor y aquellos relacionados con el diseño del inductor o las condiciones de bobinado.
8. Preguntas frecuentes
¿Es siempre mejor el hilo de cobre rectangular que el hilo redondo para los inductores de carga de vehículos eléctricos?
No. El hilo rectangular puede ofrecer ventajas en cuanto al aprovechamiento del espacio y la disposición del devanado, pero el rendimiento eléctrico depende de la frecuencia, las dimensiones del conductor, los campos magnéticos y las condiciones de refrigeración.
¿Puede utilizarse hilo de cobre rectangular a altas frecuencias?
Sí, siempre que el diseño esté correctamente desarrollado y validado.
No obstante, es necesario evaluar el efecto pelicular y el efecto de proximidad.
En determinadas aplicaciones, el hilo Litz, las láminas conductoras u otras configuraciones de devanado pueden proporcionar menores pérdidas en corriente alterna.
¿Puede un laminador fabricar inductores completos para cargadores de vehículos eléctricos?
No. Un laminador produce el conductor rectangular de cobre sin aislamiento.
El aislamiento, el bobinado, el montaje del núcleo magnético y las pruebas finales corresponden a etapas de fabricación independientes.
Conclusión
El hilo de cobre rectangular puede ser una opción adecuada para determinados inductores utilizados en sistemas de carga de vehículos eléctricos, siempre que su geometría, propiedades del material, aislamiento y comportamiento eléctrico se ajusten a las necesidades de la aplicación.
Una producción fiable comienza con un control preciso de las dimensiones del conductor, radios de redondeo uniformes y una calidad superficial adecuada.
Sky Bluer Environmental Technology Co., Ltd. fabrica equipos de laminación de precisión para producir conductores rectangulares de cobre sin aislamiento, no inductores completos para cargadores de vehículos eléctricos.
Si está desarrollando un proyecto de producción de hilo de cobre rectangular, facilítenos la calidad del cobre, las dimensiones del material de entrada, la anchura × espesor deseados, el radio de redondeo de las esquinas, las tolerancias dimensionales y la capacidad de producción requerida.
Nuestro equipo de ingeniería podrá evaluar sus necesidades y proponer una solución adecuada de laminación de precisión.