Los vehículos eléctricos (EV) necesitan conexiones capaces de transportar corrientes elevadas entre los módulos de batería, los inversores, los circuitos de carga y las unidades de distribución de energía. Estas conexiones deben minimizar las pérdidas eléctricas y, al mismo tiempo, mantener unas temperaturas de funcionamiento adecuadas y garantizar la fiabilidad mecánica.
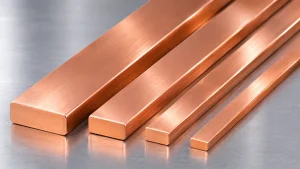
Las barras colectoras rectangulares de cobre se utilizan en muchos de estos conjuntos eléctricos porque su geometría plana facilita el diseño de configuraciones compactas y proporciona superficies de contacto bien definidas. Sin embargo, la forma del conductor no determina por sí sola su rendimiento. La calidad del cobre, la sección transversal, la resistencia de contacto, el aislamiento y la calidad de fabricación son factores igualmente importantes.
Esta guía aborda las principales especificaciones de los conductores utilizados en vehículos eléctricos y el papel de la laminación de precisión de hilo plano de cobre en su fabricación.
1. ¿Dónde se utilizan las barras colectoras rectangulares de cobre?
Entre sus aplicaciones más habituales se encuentran:
- Paquetes de baterías: Conexiones entre módulos, dispositivos de protección y componentes de distribución eléctrica.
- Unidades de distribución de energía (PDU): Conexiones conductoras entre circuitos de alta tensión y dispositivos de conmutación.
- Inversores de tracción: Conexiones de corriente continua entre la batería y los sistemas de electrónica de potencia.
- Cargadores de a bordo: Conexiones eléctricas internas de los equipos de carga y conversión de energía.
- Convertidores DC/DC: Conexiones entre las distintas etapas de conversión y sus componentes asociados.
Las barras colectoras rígidas de grandes dimensiones pueden fabricarse mediante corte y doblado de bandas o placas de cobre. Otros diseños utilizan conductores planos de menor espesor, láminas superpuestas o conjuntos flexibles.
Por tanto, el término «barra colectora» no implica necesariamente que el producto pueda fabricarse mediante un laminador de hilo metálico. La selección del equipo debe comenzar por las dimensiones reales del conductor y las operaciones posteriores que requiere.
2. Cómo influyen las dimensiones en el rendimiento eléctrico y térmico
Sección transversal y resistencia eléctrica
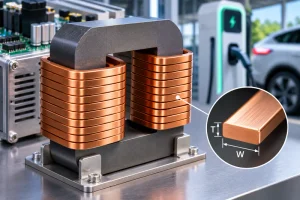
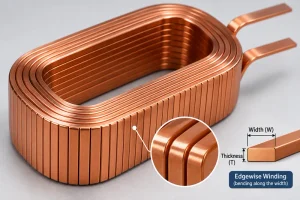
Para un conductor rectangular de anchura W y espesor T, el área nominal de la sección transversal se calcula mediante:
A = W × T
Por ejemplo, un conductor de cobre de 15,00 × 2,00 mm tiene una sección nominal de 30,00 mm². Si las esquinas están redondeadas, el área metálica real será ligeramente inferior.
La resistencia de un conductor uniforme puede estimarse mediante la siguiente fórmula:
R = ρ × L / A
Donde:
- R: Resistencia eléctrica (Ω).
- ρ: Resistividad eléctrica (Ω·m).
- L: Longitud del conductor (m).
- A: Área de la sección transversal (m²).
Todas las magnitudes deben expresarse en unidades coherentes del Sistema Internacional.
Considerando una resistividad del cobre de aproximadamente 1,724 × 10⁻⁸ Ω·m a 20 °C, un conductor de 0,5 m de longitud y 30 mm² de sección presenta una resistencia estimada de 0,287 mΩ.
Con una corriente de 200 A, la pérdida de potencia calculada por efecto resistivo es de aproximadamente 11,5 W.
Este resultado no debe interpretarse como una corriente nominal admisible, ya que el cálculo no contempla la resistencia de contacto ni las condiciones térmicas de funcionamiento.
Aumento de temperatura y diseño de las conexiones
La capacidad de conducción de corriente también depende de la refrigeración, la temperatura ambiente, la separación entre conductores, la geometría de la envolvente y la temperatura máxima de funcionamiento permitida.
Las conexiones atornilladas y soldadas requieren especial atención. Una calidad de contacto deficiente puede provocar calentamientos localizados, incluso cuando la sección transversal del conductor es suficiente.
Por ello, el dimensionamiento debe complementarse con una validación eléctrica y térmica.
3. Calidades de cobre y estado del material
La calidad del cobre influye en su conductividad eléctrica, capacidad de conformado y compatibilidad con los procesos posteriores de fabricación.
| Calidad del cobre | Designación | Características principales |
|---|---|---|
| C11000 | Cu-ETP | Cobre electrolítico de alta conductividad, tipo Electrolytic Tough Pitch |
| C10200 | Cu-OF | Cobre libre de oxígeno para aplicaciones con requisitos específicos del material |
| C10100 | Cu-OFE | Cobre electrónico de alta pureza y libre de oxígeno |
La selección debe tener en cuenta las normas aplicables al material, la conductividad requerida, las operaciones de conformado, los métodos de unión y la disponibilidad del cobre.
El estado metalúrgico del material es igualmente importante. El cobre en estados más blandos suele admitir radios de curvatura menores, mientras que el trabajo en frío aumenta la resistencia mecánica, pero puede reducir la ductilidad.
La laminación provoca deformación plástica y endurecimiento por deformación. Por este motivo, puede ser necesario incorporar un tratamiento de recocido antes de realizar operaciones de conformado especialmente exigentes.
4. Fabricación de conductores rectangulares de cobre
Las barras colectoras rígidas de gran anchura o espesor pueden fabricarse a partir de bandas, placas o perfiles extruidos de cobre.
En cambio, los conductores rectangulares de menores dimensiones pueden obtenerse a partir de alambrón o hilo de cobre mediante procesos de trefilado y laminación.
Una secuencia de fabricación representativa basada en hilo metálico es la siguiente:
Alambrón o hilo redondo de cobre → Trefilado (si es necesario) → Laminación en varias pasadas → Acabado de bordes → Limpieza/Recocido (según las necesidades) → Corte/Conformado → Recubrimiento metálico/Aislamiento (si es necesario) → Inspección
Laminación de precisión de hilo plano
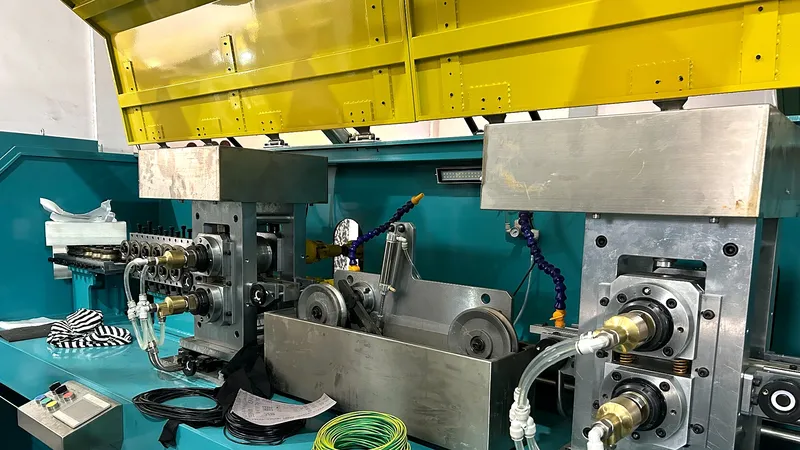
Un laminador de precisión para hilo plano puede producir conductores rectangulares de cobre sin aislamiento, siempre que el material de entrada, las dimensiones finales y las reducciones requeridas sean compatibles con las capacidades técnicas del equipo.
Los principales parámetros de control son:
- Separación entre cilindros: Determina la reducción del espesor y su uniformidad.
- Secuencia de pasadas: Distribuye la deformación del material entre las sucesivas etapas de laminación.
- Guiado del hilo: Limita los desplazamientos laterales y los problemas de alineación.
- Control de tensión: Estabiliza el movimiento del material entre las diferentes etapas.
- Acabado superficial de los cilindros: Influye en la aparición de arañazos y en la calidad superficial del conductor.
La reducción del espesor puede provocar un ensanchamiento lateral del material. Por tanto, la anchura y el espesor deben controlarse de manera conjunta.
Un laminador no fabrica un conjunto completo de barras colectoras para baterías de vehículos eléctricos. Las operaciones de punzonado, doblado, aplicación de recubrimientos, unión y ensayos eléctricos requieren procesos adicionales.
Para conocer las diferencias entre las tecnologías de fabricación, consulte Laminador de hilo plano frente a máquina de trefilado para conductores rectangulares de cobre.
5. Calidad de los bordes, tratamientos superficiales y aislamiento
La precisión dimensional, por sí sola, no es suficiente. Las rebabas, los arañazos profundos y los bordes dañados pueden dificultar las operaciones de doblado, afectar al contacto eléctrico y provocar problemas durante la aplicación del aislamiento.
El radio de redondeo de las esquinas debe ajustarse a los requisitos de conformado y aislamiento, sin comprometer la planitud de las superficies destinadas al contacto eléctrico.
Según el diseño, las barras colectoras terminadas pueden necesitar recubrimientos de estaño o níquel, revestimientos aislantes, fundas protectoras u otros sistemas de protección.
La idoneidad de estos tratamientos debe verificarse teniendo en cuenta las condiciones de funcionamiento previstas.
Para ampliar información sobre la preparación superficial de los conductores de cobre, consulte Cómo preparar el hilo plano de cobre para el esmaltado y el aislamiento con papel.
6. Especificaciones técnicas que deben confirmarse
Antes de solicitar una propuesta para una línea de producción, es importante facilitar la siguiente información.
| Parámetro | Información necesaria |
|---|---|
| Material de cobre | Calidad, conductividad y estado metalúrgico |
| Material de entrada | Forma, dimensiones y estado del material |
| Geometría final | Anchura × espesor, longitud y perfil |
| Tolerancias dimensionales | Anchura, espesor, rectitud y planitud |
| Requisitos de los bordes | Radio de redondeo y límites de rebabas |
| Calidad superficial | Criterios relativos a arañazos, oxidación y limpieza |
| Procesos posteriores | Doblado, punzonado, unión, recubrimientos metálicos y aislamiento |
| Capacidad de producción | Producción requerida en kg/h o toneladas/mes |
Es recomendable proporcionar planos técnicos que distingan las dimensiones obtenidas mediante laminación de las características incorporadas posteriormente, como orificios, dobleces y terminales.
Las tolerancias deben establecerse en función de los requisitos de montaje y de la capacidad real del proceso productivo, en lugar de aplicar indiscriminadamente los límites más estrictos a todas las dimensiones.
7. Control de calidad y resolución de problemas
El control de calidad debe comenzar con la recepción del cobre y continuar durante la laminación y las posteriores operaciones de fabricación.
Las verificaciones más importantes incluyen la medición de dimensiones, el análisis del perfil transversal, la inspección de los bordes, la comprobación de la limpieza superficial y la evaluación de las propiedades mecánicas.
Los conjuntos terminados también pueden requerir mediciones de resistencia en las uniones, ensayos dieléctricos y pruebas de aumento de temperatura.
Problemas habituales de fabricación
| Problema | Posible causa | Acción recomendada |
|---|---|---|
| Variaciones de espesor | Separación inestable entre los cilindros | Comprobar el ajuste de los cilindros y la estabilidad del proceso |
| Anchura irregular | Ensanchamiento lateral no controlado | Revisar las reducciones por pasada y el guiado del hilo |
| Grietas durante el doblado | Endurecimiento excesivo por deformación | Revisar el estado metalúrgico y las necesidades de recocido |
| Arañazos superficiales | Herramientas dañadas o manipulación inadecuada | Inspeccionar las superficies de contacto |
| Sobrecalentamiento de las uniones | Resistencia de contacto excesiva | Revisar el diseño de las uniones y las condiciones de montaje |
| Daños en el aislamiento | Rebabas o bordes afilados | Mejorar el acabado de los bordes |
Es importante distinguir los defectos originados durante la fabricación del conductor de aquellos que aparecen como consecuencia del montaje o del diseño eléctrico.
8. Preguntas frecuentes
¿Puede un laminador de hilo plano fabricar barras colectoras completas para baterías de vehículos eléctricos?
No. Un equipo adecuado puede producir conductores rectangulares de cobre sin aislamiento dentro de su rango de dimensiones y capacidades de proceso.
Las operaciones de corte, punzonado, doblado, aplicación de recubrimientos metálicos, aislamiento y montaje se realizan por separado.
¿Es siempre mejor utilizar una sección transversal de cobre mayor?
No necesariamente. Una sección mayor puede reducir la resistencia eléctrica, pero también aumenta el consumo de material, el peso y las necesidades de espacio.
El comportamiento térmico y la calidad de las conexiones son igualmente importantes.
¿Son las barras colectoras rectangulares siempre mejores que los conductores redondos?
No. La geometría plana puede facilitar diseños compactos y proporcionar superficies de contacto definidas, pero la elección depende de los requisitos eléctricos, térmicos, mecánicos y de instalación.
Conclusión
La fabricación de barras colectoras rectangulares de cobre fiables requiere una coordinación adecuada entre el diseño eléctrico, la selección del material, el control dimensional y los procesos posteriores de fabricación.
Para conductores de dimensiones compatibles con esta tecnología, la laminación de precisión puede contribuir a mantener una anchura, un espesor, una geometría de bordes y una calidad superficial uniformes.
Sky Bluer Environmental Technology Co., Ltd. fabrica equipos de laminación de precisión para producir conductores metálicos planos y rectangulares sin aislamiento, no conjuntos terminados de barras colectoras para vehículos eléctricos.
Si está planificando un proyecto de producción de conductores rectangulares de cobre, facilítenos la calidad del cobre, las dimensiones del material de entrada, la anchura × espesor deseados, las tolerancias, las operaciones posteriores y la capacidad de producción requerida.
Nuestro equipo de ingeniería podrá evaluar sus necesidades y determinar si una solución de laminación de precisión es adecuada para su proceso de fabricación.