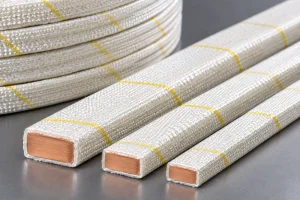
Las bobinas de hilo plano bobinado de canto (Edgewise Wound Flat Wire Coils) se fabrican utilizando conductores de sección rectangular que se doblan sobre sus cantos estrechos para formar devanados compactos y con una geometría reproducible. Se emplean en determinados motores eléctricos, inductores, reactancias y equipos de conversión de potencia.
El bobinado de canto no constituye una alternativa directa al bobinado con hilo redondo. Para determinar su idoneidad, es necesario evaluar conjuntamente la capacidad de doblado del conductor, el aislamiento, las dimensiones y las pérdidas eléctricas.
En esta guía se explican los principios de diseño, las etapas de fabricación, los defectos más habituales y la función de los equipos de laminación de precisión para hilo plano de cobre.
1. ¿Qué es una bobina de hilo plano bobinado de canto?
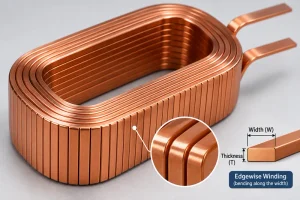
En el bobinado de canto, un conductor rectangular se dobla en la dirección de su anchura, de modo que uno de sus cantos estrechos queda orientado hacia el interior de cada espira. Sus caras anchas pueden disponerse de forma apilada a lo largo del eje de la bobina, dando lugar a un devanado ordenado.
Este proceso se diferencia del doblado por la cara plana (flatwise bending), en el que el conductor se dobla en la dirección de su espesor. Ambos métodos requieren herramientas de conformado diferentes.
Las bobinas de canto pueden presentar geometrías circulares, ovaladas o rectangulares. Su viabilidad depende de las dimensiones del conductor, el radio de curvatura y las características del aislamiento.

2. Requisitos de diseño para el bobinado de canto
Anchura, espesor y radio de curvatura del conductor
Antes de especificar el equipo de fabricación, deben definirse la anchura del conductor sin aislamiento (W), su espesor (T), el radio de redondeo de las esquinas (r) y el radio interior mínimo de bobinado.
La relación entre anchura y espesor influye en el comportamiento del material durante el conformado. Sin embargo, no existe un radio mínimo de curvatura universal que resulte adecuado para todos los conductores.
Durante el doblado de canto, el canto estrecho interior está sometido a compresión, mientras que el exterior experimenta esfuerzos de tracción. Una deformación excesiva puede provocar inestabilidad, arrugas, grietas en los cantos o distorsiones de la sección transversal.
Los ensayos de doblado deben permitir establecer un radio mínimo viable para la calidad de cobre, el estado metalúrgico, las dimensiones y el recubrimiento seleccionados.
Los límites establecidos para un conductor no tienen por qué ser válidos para otro.
Diseño eléctrico y térmico
Para un conductor de dimensiones nominales de 4,00 × 1,50 mm, el área de una sección rectangular teórica es de 6,00 mm² antes de aplicar la corrección correspondiente al redondeo de las esquinas.
El área real y la resistencia eléctrica dependen del perfil del conductor y de la temperatura.
A bajas frecuencias, la resistencia del conductor está estrechamente relacionada con el área de cobre y su longitud total.
A frecuencias más elevadas, el efecto pelicular y el efecto de proximidad pueden incrementar las pérdidas en corriente alterna.
La geometría del bobinado de canto, por sí sola, no garantiza una menor resistencia eléctrica ni una refrigeración más eficiente.
Los ingenieros deben evaluar la corriente eficaz (RMS), el contenido armónico, el aumento de temperatura del devanado, la separación entre espiras, el espesor del aislamiento y las posibilidades de refrigeración, teniendo en cuenta el diseño electromagnético completo.
Aislamiento y distancias de seguridad
La mayoría de las bobinas eléctricas requieren conductores con un aislamiento adecuado o un proceso de aislamiento previamente validado.
El conformado de canto puede someter el esmalte u otros recubrimientos aislantes a deformaciones importantes en las zonas interiores y exteriores de las curvas.
Deben especificarse los requisitos de rigidez dieléctrica, el aislamiento entre espiras, las distancias de fuga y de aislamiento en aire, así como los criterios de aceptación relativos a posibles daños del recubrimiento.
La integridad del aislamiento debe verificarse después del doblado, y no únicamente sobre el conductor recto antes del proceso.
3. Proceso de fabricación: del hilo plano de cobre a la bobina terminada
Una secuencia de producción representativa es la siguiente:
Alambrón de cobre o hilo redondo → Trefilado (si es necesario) → Laminación en múltiples pasadas → Acabado de cantos → Recocido y limpieza (según sea necesario) → Aislamiento → Bobinado de canto → Inspección de la bobina
La secuencia puede variar según el material, el recubrimiento y el método de bobinado.
Preparación del conductor rectangular
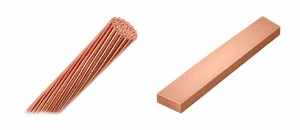
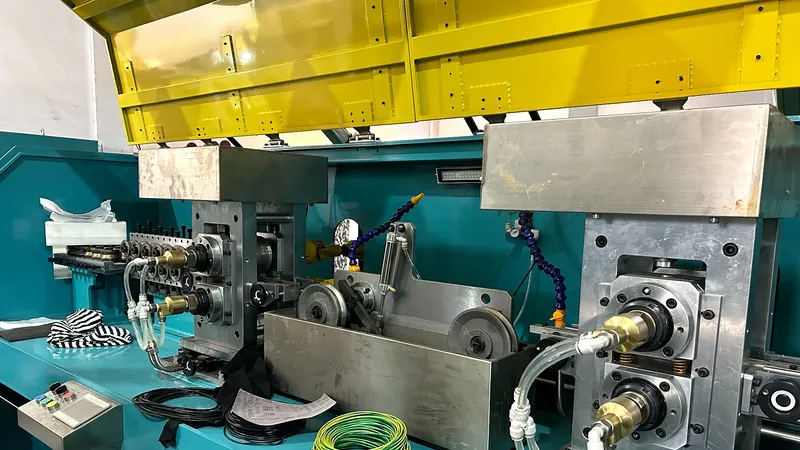
Un laminador de precisión para hilo plano permite fabricar conductores rectangulares de cobre sin aislamiento, controlando su anchura, espesor, radio de redondeo de las esquinas y estado superficial.
Entre los principales parámetros de control de las operaciones previas al bobinado se encuentran la separación entre los cilindros de laminación, las reducciones por pasada, el guiado del hilo, la tensión, la lubricación y el acabado superficial de los cilindros.
Una falta de uniformidad dimensional puede provocar inestabilidad en la alimentación del conductor o variaciones en el paso entre espiras.
Antes de aplicar el aislamiento, es necesario comprobar que el conductor no presente rebabas, arañazos, partículas incrustadas ni restos de lubricante.
Para obtener más información sobre estas operaciones, consulte Cómo preparar el hilo plano de cobre para el esmaltado y el aislamiento con papel.
Conformado y bobinado de canto
Las máquinas bobinadoras especializadas guían el hilo plano aislado, controlan la longitud de alimentación o la rotación del mandril y doblan el conductor siguiendo la geometría prevista para la bobina.
Algunos sistemas utilizan un doblado progresivo, mientras que otros combinan el conformado guiado con el bobinado continuo.
Las herramientas deben proporcionar un apoyo adecuado a las caras anchas del conductor para limitar la torsión, la inclinación y las deformaciones localizadas.
En las bobinas rectangulares, el conformado de las esquinas y la compensación de la recuperación elástica del material resultan especialmente importantes.
Es necesario controlar el paso entre espiras, la alineación, la separación y la posición de los terminales.
La bobina debe inspeccionarse después de retirarla del utillaje, ya que la recuperación elástica puede modificar su geometría.
Inspección y validación
Entre las comprobaciones recomendadas se encuentran las dimensiones del conductor, las dimensiones interiores y exteriores de la bobina, el número de espiras, el paso de bobinado, la posición de los terminales, la resistencia en corriente continua y la integridad del aislamiento.
Para aplicaciones críticas, deben incorporarse ensayos dieléctricos, térmicos y mecánicos conforme a las especificaciones aprobadas.
4. Bobinado de canto frente al bobinado convencional
| Factor | Hilo plano bobinado de canto | Bobinado convencional con hilo redondo |
|---|---|---|
| Geometría del conductor | Anchura y espesor rectangulares definidos | Sección transversal circular |
| Disposición de las espiras | Permite formar espiras ordenadas y apiladas | El aprovechamiento del espacio depende del diámetro del hilo y del patrón de bobinado |
| Dificultad de conformado | El doblado de canto y la recuperación elástica requieren un control especializado | Generalmente resulta más sencillo de doblar para tamaños de conductor comparables |
| Riesgos para el aislamiento | Es necesario controlar la deformación del recubrimiento y el contacto entre cantos | El recubrimiento también puede sufrir daños durante el bobinado |
| Comportamiento eléctrico | Depende de la geometría, la frecuencia y la distribución del campo magnético | También depende de las dimensiones del conductor, la frecuencia y la disposición del devanado |
Ninguno de los dos métodos es universalmente superior.
La selección debe basarse en una comparación de los requisitos eléctricos, térmicos, mecánicos y de fabricación.
5. Aplicaciones habituales
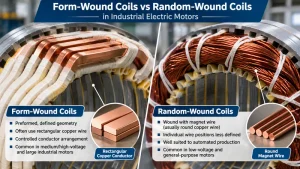
Motores eléctricos: Las bobinas de canto pueden utilizarse en determinados diseños de devanados de estátor o de campo que requieren una geometría reproducible y un posicionamiento controlado del conductor. No son directamente intercambiables con todos los diseños de devanados tipo horquilla (hairpin) o de bobinado aleatorio.
Inductores y reactancias: Los devanados compactos y ordenados pueden resultar adecuados para reactancias del enlace de corriente continua (DC-link), circuitos de corrección del factor de potencia y otros componentes magnéticos, siempre que se verifiquen las pérdidas eléctricas y el aumento de temperatura.
Transformadores y conversión de potencia: Los conductores rectangulares permiten obtener construcciones de devanado reproducibles. Sin embargo, su idoneidad para aplicaciones de alta frecuencia requiere un análisis de las pérdidas en corriente alterna. En determinados diseños pueden ser preferibles las láminas delgadas de cobre, los conductores en paralelo o el hilo Litz.
La aplicación final debe determinar las especificaciones del conductor.
6. Problemas habituales de fabricación y soluciones
| Problema | Causa probable | Acción recomendada |
|---|---|---|
| Arrugas en el canto interior | Compresión excesiva o apoyo insuficiente durante el conformado | Aumentar el radio de curvatura o modificar las herramientas de conformado |
| Grietas en el canto exterior | Deformación por tracción excesiva o estado metalúrgico inadecuado | Revisar las propiedades del material y validar los límites de doblado |
| Aislamiento dañado | Esquinas afiladas, defectos superficiales o doblado excesivo | Mejorar el acabado de los cantos e inspeccionar el recubrimiento después del conformado |
| Separación irregular entre espiras | Variaciones de alimentación, torsión o guiado deficiente | Comprobar la sincronización de la alimentación y la alineación de las guías |
| Cambios en la forma de la bobina después de retirarla del utillaje | Recuperación elástica o compensación insuficiente en las esquinas | Ajustar las herramientas y verificar las dimensiones de la bobina una vez liberada |
La uniformidad del conductor de entrada permite reducir las variaciones evitables durante el bobinado.
Para seleccionar el proceso de fabricación previo al bobinado, consulte nuestra comparativa entre laminadores para hilo plano y máquinas de trefilado.
7. Preguntas frecuentes
¿Se puede bobinar de canto cualquier hilo plano de cobre?
No. La viabilidad depende de la anchura, el espesor, el estado metalúrgico, el radio de redondeo de las esquinas, el recubrimiento y el radio mínimo de curvatura.
Se recomienda realizar ensayos de conformado con muestras antes de definir el proceso de producción.
¿El bobinado de canto mejora automáticamente la eficiencia?
No. Una geometría de bobinado compacta puede ofrecer ventajas, pero la eficiencia depende de la resistencia en corriente alterna y continua, los campos magnéticos, el aislamiento, la refrigeración y las condiciones de funcionamiento.
¿Un laminador para hilo plano puede fabricar bobinas de canto terminadas?
No. Un laminador fabrica el conductor rectangular de cobre sin aislamiento.
El aislamiento y el bobinado de canto requieren equipos específicos independientes y un control adecuado de sus respectivos procesos.
Conclusión
La fabricación satisfactoria de bobinas de hilo plano bobinado de canto comienza con una correcta especificación del conductor y continúa con un doblado controlado, la verificación del aislamiento y los ensayos de la bobina terminada.
Sky Bluer Environmental Technology Co., Ltd. fabrica equipos de laminación de precisión para la producción de conductores rectangulares de cobre sin aislamiento, no máquinas completas de bobinado de canto.
Si está desarrollando un proyecto de producción de conductores de cobre, facilítenos la calidad del cobre, las dimensiones del material de entrada, la anchura × espesor requeridos, el radio de redondeo de las esquinas, las tolerancias dimensionales y la capacidad de producción necesaria.
Nuestro equipo de ingeniería podrá evaluar una solución de laminación de precisión para hilo plano adaptada a sus requisitos de fabricación.