Introducción a la soldadura de cinta fotovoltaica
En la producción de módulos solares, las cintas de interconexión constituyen el medio conductor esencial que conecta las distintas células solares. La calidad de la soldadura de la cinta influye directamente en la eficiencia de generación eléctrica, la fiabilidad y la vida útil del módulo.
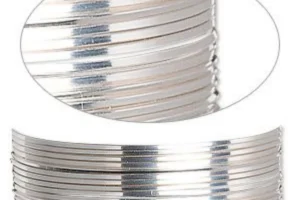
Fabricadas normalmente con cobre de alta conductividad y recubiertas con una aleación de estaño —ya sea soldadura sin plomo, como SAC305, o soldadura tradicional con plomo—, las cintas fotovoltaicas permiten establecer conexiones de baja resistencia entre las células. Para alcanzar la tensión necesaria en aplicaciones prácticas, normalmente se conectan en serie entre 60 y 72 células, cada una con una tensión aproximada de 0,5 V.
La máquina para cinta de interconexión fotovoltaica, como la Convenwe CRM2026-PV, es un equipo clave para este proceso. Su sistema automatizado de soldadura no solo sustituye la menor eficiencia y estabilidad de la soldadura manual, sino que también permite afrontar mediante innovaciones tecnológicas los desafíos de soldadura asociados a células solares avanzadas como TOPCon y HJT.
Dimensiones habituales de las cintas y capacidades de las máquinas Sky Bluer
Las cintas fotovoltaicas se fabrican en diferentes anchuras y espesores según el tipo de célula y el diseño del módulo. Las dimensiones habituales incluyen:
- Anchura de la cinta: 0,8 mm, 1,0 mm, 2,0 mm
- Espesor de la cinta: 0,1 mm–0,3 mm
- Longitud: personalizada para la conexión de strings en módulos de 60–72 células
Las líneas de producción de cintas de interconexión de Sky Bluer están diseñadas para procesar estas dimensiones estándar y personalizadas con alta precisión. Sus sistemas integrados son compatibles tanto con tecnologías de células convencionales como avanzadas, lo que permite producir cintas con estrictos requisitos de tolerancia manteniendo al mismo tiempo una producción a alta velocidad.
Esto garantiza la compatibilidad con células HJT, TOPCon y PERC sin necesidad de cambiar de equipo.
Desglose del proceso principal: control de la temperatura de soldadura y tecnología de compatibilidad multimaterial
Control de temperatura: el «arte del equilibrio térmico» con una precisión de ±5 ℃
La temperatura de soldadura es un factor fundamental para conseguir una conexión fiable entre la cinta y la célula. Es necesario mantener un equilibrio preciso entre una «fusión suficiente de la soldadura» y la «ausencia de daños térmicos en las células».
Los rangos habituales de temperatura de soldadura se sitúan entre 220 ℃ y 280 ℃ y se ajustan dinámicamente en función del tipo de célula y de las características de la cinta:
- Células HJT: son más delgadas (≤160 μm) y sensibles a la temperatura, por lo que requieren 220 ℃–250 ℃
- Células TOPCon: requieren 250 ℃–270 ℃ para optimizar la resistencia de contacto
- Células BC: se benefician de una soldadura a baja temperatura (220 ℃–250 ℃) con calentamiento escalonado para reducir las microfisuras ocultas
La Convenwe CRM2026-PV utiliza una caja de luz tipo túnel patentada y un sistema de control PID de lazo cerrado. Los termopares multipunto y la termografía infrarroja garantizan una estabilidad de ±5 ℃, evitando soldaduras frías, exceso de soldadura o degradación de la capa de pasivación posterior.
Los datos de fábricas de módulos muestran que el rendimiento del proceso de soldadura de strings se mantiene por encima del 99 %, incluso al trabajar con células avanzadas.
Compatibilidad multimaterial: superando las «barreras de selección de materiales»
A medida que la tecnología solar evoluciona desde PERC hacia TOPCon y HJT, los equipos deben ser compatibles con distintos tipos de células, cintas y flux. Los sistemas de soldadura tradicionales suelen requerir cambios de equipo cuando se utilizan diferentes tipos de células.
La nueva máquina de soldadura de strings consigue una amplia compatibilidad mediante:
- Soldadura en estado estable con caja de luz tipo túnel patentada: el calentamiento infrarrojo por zonas y las curvas de temperatura generadas mediante IA estabilizan las conexiones de soldadura fundida incluso al trabajar con materiales difíciles de procesar.
- Adaptación dinámica de la ventana de proceso: las diferencias en la anchura de la cinta y la actividad del flux se gestionan mediante un ajuste rápido de parámetros controlado por PLC, permitiendo realizar cambios de modelo en menos de 30 minutos.
Integración de IA: soldadura inteligente para garantizar una calidad constante
Control de calidad en tiempo real: de la inspección posterior a la prevención durante el proceso
El sistema de inspección visual mediante IA detecta durante la soldadura desviaciones de la cinta (±0,05 mm), huecos en las uniones soldadas, microfisuras ocultas y otros defectos.
En combinación con la reevaluación EL en línea, el sistema puede clasificar más de 50 tipos de defectos complejos con una consistencia del 99,9 %, sustituyendo múltiples tareas de inspección manual.
Integración de alta eficiencia: revolución de producción 4 en 1
La nueva máquina integrada combina el corte de células, la soldadura, la disposición de strings y la soldadura de apilado, reduciendo el ciclo de producción de un solo módulo a 36 segundos.
Los brazos robóticos de alta rigidez y los algoritmos de trayectoria dinámica mantienen una precisión de posicionamiento repetitivo de ±0,06–0,2 mm.
Valor práctico: reducción de costes, eficiencia y producción sostenible
Los casos de aplicación de un taller de células tipo N con una capacidad de 13 GW muestran que las máquinas inteligentes de soldadura de strings de Sky Bluer permiten conseguir:
- Reducción de costes laborales: la IA sustituye las tareas manuales de reevaluación
- Optimización energética: el control preciso de la temperatura reduce el desperdicio
- Producción flexible: adaptación rápida a células de 156 mm–230 mm
Tendencias del sector: el futuro de la soldadura de cinta fotovoltaica
A medida que los módulos solares evolucionan hacia una «mayor eficiencia, obleas más delgadas y tecnologías sin líneas de rejilla», el proceso de soldadura presenta tres grandes tendencias.
En primer lugar, la soldadura a baja temperatura, destinada a conseguir una soldadura de células HJT sin daños. En segundo lugar, la soldadura sin plomo, que sustituirá progresivamente a las aleaciones con plomo en respuesta a las políticas medioambientales. En tercer lugar, la tecnología de soldadura embebida, orientada a reducir aún más la resistencia de contacto.
La competitividad de los equipos se centrará principalmente en una ventana de proceso más amplia, un mayor nivel de automatización e inteligencia y un menor coste global de producción.
Conclusión: hacia una soldadura de cinta fotovoltaica inteligente, eficiente y sostenible
La soldadura de cinta fotovoltaica ya no es simplemente un proceso de conexión, sino un factor determinante para la eficiencia, la fiabilidad y la sostenibilidad de los módulos solares.
Mediante la integración de un control preciso de la temperatura, compatibilidad multimaterial e inspección basada en IA, las modernas máquinas de soldadura, como las soluciones de Sky Bluer, permiten a los fabricantes responder a la evolución de las necesidades del mercado, reducir costes y mejorar la sostenibilidad de la producción.
Dé el siguiente paso hacia una producción solar más eficiente y descubra las soluciones inteligentes de soldadura de Sky Bluer Environmental Technology Co., Ltd.