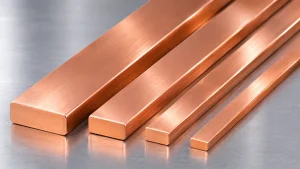
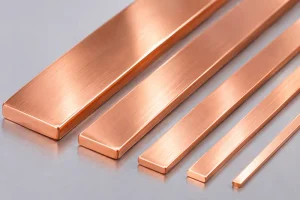
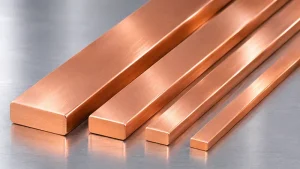
Las tiras de cobre ranuradas incorporan canales, rebajes o elementos de posicionamiento en componentes metálicos planos. Fabricar estas características con una geometría uniforme resulta más complejo que simplemente aplanar un alambre. La laminación de tiras de cobre ranuradas exige controlar simultáneamente la profundidad y posición de las ranuras, la anchura de la tira, el espesor residual y la calidad superficial.
Esta guía aborda la selección de materiales, la laminación de precisión de perfiles, el diseño de las pasadas, la inspección dimensional y la elección de equipos para trabajar cobre y aleaciones de cobre.
1. ¿Qué es una tira de cobre ranurada?
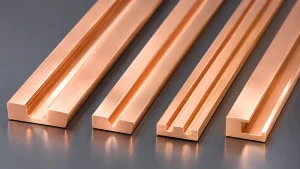
Una tira de cobre ranurada es un producto metálico plano o rectangular que incorpora rebajes diseñados intencionadamente, generalmente en sentido longitudinal. Su sección transversal puede presentar ranuras en forma de U, de V, rectangulares o geometrías personalizadas, incluidas configuraciones con resaltes o elementos asimétricos.
Entre sus posibles aplicaciones se encuentran los componentes de contacto eléctrico, los elementos de posicionamiento y los conjuntos conductores diseñados a medida. La idoneidad para cada aplicación debe ser verificada por el diseñador del componente. Cuando una ranura debe encajar con otra pieza, la estabilidad dimensional y el estado de los bordes pueden ser tan importantes como la conductividad eléctrica.
La laminación de tiras ranuradas no debe confundirse con el uso de cilindros acanalados para fabricar alambre plano convencional: en este caso, es la propia tira terminada la que incorpora una ranura con dimensiones específicas.
Por ello, disponer de un plano detallado de la sección transversal es fundamental.
2. Calidades de cobre y comportamiento de las aleaciones durante la laminación
La selección del material influye directamente en la fuerza de laminación, la capacidad de deformación y la precisión geométrica de las ranuras.
| Material | Consideraciones habituales para la laminación de perfiles |
|---|---|
| C11000 (Cu-ETP) | Alta conductividad eléctrica; comprobar el estado metalúrgico y los requisitos de conformado |
| C10200 (Cu-OF) | Cobre libre de oxígeno; confirmar las especificaciones del material y el proceso de fabricación |
| C10100 (Cu-OFE) | Cobre libre de oxígeno de alta pureza para aplicaciones con requisitos específicos del material |
| Aleaciones CuCrZr o CuNiSi | Aleaciones de cobre de mayor resistencia; evaluar las fuerzas de laminación, el estado metalúrgico y el tratamiento térmico |
| Bronce fosforoso | Aleación de cobre con un comportamiento diferente frente al endurecimiento por deformación y al conformado; validar el proceso mediante pruebas de laminación de ranuras |
La deformación en frío provoca endurecimiento por deformación, especialmente en determinadas aleaciones de cobre.
Una secuencia de pasadas adecuada para cobre blando puede generar cargas excesivas sobre las herramientas o provocar defectos al procesar aleaciones de mayor dureza.
El recocido intermedio puede facilitar el proceso, aunque es necesario evaluar sus posibles efectos sobre las propiedades finales del material.
En las aleaciones endurecidas por precipitación, debe confirmarse el estado de tratamiento térmico del material suministrado antes de establecer las reducciones de laminación.
Las propiedades de las distintas calidades pueden consultarse en la base de datos de aleaciones de la Copper Development Association. También es recomendable verificar los certificados del proveedor.
3. Geometría de las ranuras: ¿qué dimensiones deben especificarse?
Los planos técnicos deben incluir información más detallada que la profundidad nominal de las ranuras.
| Parámetro del perfil | Por qué es importante |
|---|---|
| Anchura y espesor total de la tira | Determinan las dimensiones generales y la sección final del producto |
| Anchura y profundidad de la ranura | Definen las características funcionales principales |
| Posición y paso entre ranuras | Controlan la alineación con las piezas de acoplamiento o entre varios canales |
| Radios de fondo y de esquina | Influyen en el flujo del metal, la concentración de tensiones y la fabricación de las herramientas |
| Espesor residual mínimo | Ayuda a evitar una reducción excesiva del material debajo de la ranura |
| Distancia a los bordes y planitud | Facilitan la manipulación, el guiado y el montaje posterior |
Las ranuras con esquinas muy pronunciadas pueden resultar difíciles de obtener mediante laminación.
Antes de fabricar los cilindros perfilados, conviene acordar radios de esquina técnicamente viables y, cuando existan varias ranuras, la separación mínima entre ellas.
También debe indicarse si la posición de la ranura se mide desde el borde de la tira o desde su eje central. Esta decisión influye tanto en los métodos de inspección como en los requisitos del sistema de guiado.
Recomendación técnica: Facilite un plano acotado de la sección transversal, con referencias geométricas y tolerancias claramente definidas. Las fotografías por sí solas no son suficientes.
4. ¿Cómo funciona la laminación de precisión de perfiles?
Un laminador de perfiles utiliza cilindros con geometrías específicas para obtener la sección transversal requerida.
Un resalte mecanizado en el cilindro permite formar la ranura mediante el desplazamiento y la deformación del metal dentro de la tira.
Una secuencia de fabricación representativa puede ser la siguiente:
Alambrón de cobre o material en tira → Trefilado / Laminación previa (si es necesario) → Laminación de perfiles en varias pasadas → Acabado de bordes → Limpieza / Recocido (si es necesario) → Inspección del perfil → Bobinado o corte a medida
Las ranuras profundas o las aleaciones de mayor resistencia pueden requerir varias pasadas para limitar la deformación, las cargas sobre los cilindros y la aparición de defectos.
A diferencia del mecanizado, la laminación redistribuye principalmente el material en lugar de eliminarlo. Por tanto, el flujo del metal puede modificar la anchura exterior y las superficies adyacentes.
El ensanchamiento lateral, la recuperación elástica, la tensión de la tira y la flexión de los cilindros pueden hacer que el perfil obtenido difiera de la geometría de las herramientas.
Por este motivo, pueden ser necesarias pruebas de laminación y posteriores ajustes.
Un laminador de precisión para alambre plano puede servir como punto de partida para determinados proyectos. Sin embargo, los perfiles ranurados requieren herramientas específicas y una evaluación previa de viabilidad.
No todos los laminadores son adecuados para fabricar cualquier geometría de perfil.
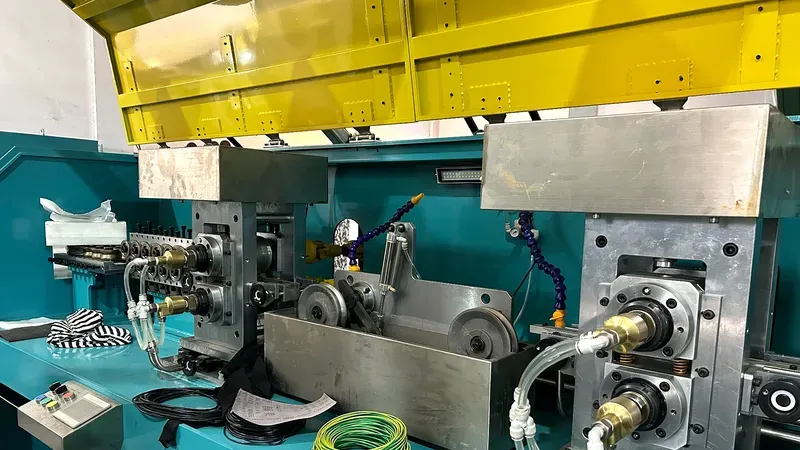
5. Parámetros críticos en la laminación de tiras de cobre ranuradas
Diseño de las pasadas y flujo del material
La deformación debe distribuirse adecuadamente entre las distintas pasadas de laminación.
Es necesario considerar el desplazamiento del metal, el ensanchamiento lateral, el espesor residual y la geometría de las superficies planas adyacentes a las ranuras.
Los perfiles con ranuras asimétricas también pueden necesitar sistemas de guiado especiales para contrarrestar las fuerzas laterales generadas durante el proceso.
Alineación, tensión y separación entre cilindros
Las guías de entrada mantienen la tira centrada durante la laminación. Una alineación incorrecta puede desplazar la ranura respecto a su posición prevista.
La separación entre cilindros, o roll gap, influye en el espesor y en la formación de la ranura.
Por su parte, las variaciones de tensión pueden provocar diferencias dimensionales a lo largo de la tira.
Protección superficial y estado de las herramientas
Los cilindros desgastados, las guías sucias y una manipulación inadecuada pueden dejar marcas sobre la superficie del cobre.
Cuando corresponda, debe utilizarse una lubricación adecuada y supervisarse el desgaste de los cilindros, ya que este puede modificar la anchura de las ranuras o sus radios.
Para conocer las diferencias entre los distintos procesos de conformado, consulte nuestro artículo Laminador de alambre plano frente a máquina trefiladora para conductores rectangulares de cobre.
6. Tolerancias dimensionales e inspección de calidad
La inspección de las tiras de cobre ranuradas debe abarcar toda la sección transversal, no únicamente las dimensiones exteriores.
Entre los parámetros que deben comprobarse se encuentran la profundidad y anchura de las ranuras, su posición respecto a las referencias geométricas, el radio del fondo, la planitud y el espesor residual.
Para realizar estas verificaciones pueden emplearse sistemas ópticos de medición de perfiles, calibres calibrados o inspecciones de la sección transversal.
Dado que el cobre presenta una superficie reflectante, los métodos ópticos deben validarse mediante muestras de referencia.
Antes de iniciar la producción, es importante acordar la frecuencia de medición y los criterios de aceptación.
Una dimensión nominal sin una tolerancia definida no permite establecer adecuadamente la capacidad del proceso.
Se recomienda inspeccionar muestras tanto durante el arranque como en condiciones de producción estable.
Registrar el lote de material, los ajustes de los cilindros, la velocidad y los resultados de medición ayuda a identificar posibles desviaciones del proceso.
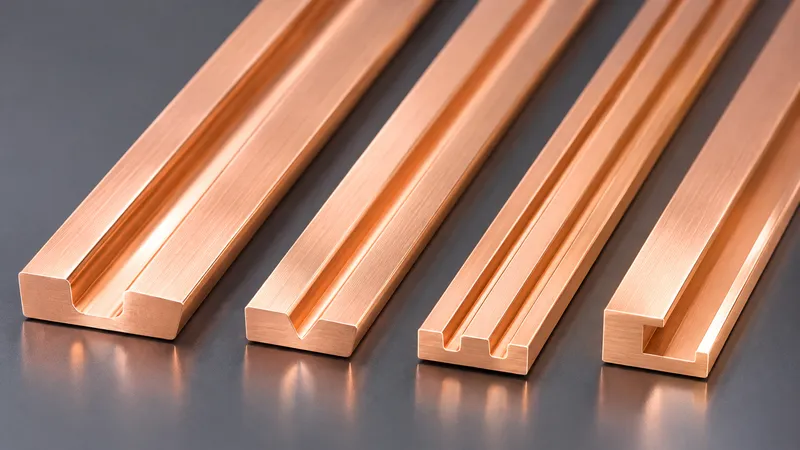
Texto alternativo (Alt Text): Tiras ranuradas de cobre y aleaciones de cobre con canales longitudinales laminados con precisión y bordes perfilados.
7. Defectos habituales y soluciones prácticas
| Problema | Posible causa | Comprobación recomendada |
|---|---|---|
| Ranura demasiado poco profunda | Reducción insuficiente o deformación de las herramientas | Comprobar la separación entre cilindros, la carga y la secuencia de pasadas |
| Ranura descentrada | Alineación incorrecta en la entrada o desplazamiento lateral de la tira | Revisar las guías y el seguimiento de la trayectoria del material |
| Variaciones de anchura | Flujo lateral del material sin un control adecuado | Revisar el diseño de las pasadas y las dimensiones de entrada |
| Grietas en los bordes | Deformación local excesiva o estado metalúrgico inadecuado | Comprobar el estado de la aleación y la reducción por pasada |
| Arañazos o rebabas | Herramientas desgastadas, guías sucias o contacto durante la manipulación | Inspeccionar y limpiar las superficies de contacto |
| Variaciones de la ranura a lo largo de la tira | Cambios de tensión, desgaste de los cilindros o ajustes inestables | Comparar la evolución de las mediciones con los datos de funcionamiento |
La inspección dimensional de las tiras de cobre sin recubrimiento debe distinguirse de la validación de la conductividad, las uniones, la resistencia a la fatiga y la temperatura de servicio del conjunto final.
8. Información necesaria para seleccionar el equipo de laminación
Para preparar una oferta técnica y comercial, es importante facilitar la calidad y el estado metalúrgico del cobre, las dimensiones del material de entrada, el plano de la sección transversal final, las tolerancias de las ranuras, los requisitos superficiales y la capacidad de producción prevista, expresada en kg/h o toneladas/mes.
También debe indicarse si el producto se entregará bobinado o cortado a medida, así como las operaciones posteriores de conformado y las posibles restricciones relacionadas con el recocido.
Si el producto requiere posteriormente un recubrimiento o aislamiento, conviene definir los requisitos de limpieza desde las primeras fases del proyecto.
Puede consultar nuestro artículo sobre la preparación del alambre plano de cobre para el esmaltado y el aislamiento con papel para conocer aspectos relacionados con la preparación superficial.
No obstante, los perfiles ranurados pueden requerir especificaciones diferentes.
Preguntas frecuentes sobre la laminación de tiras de cobre ranuradas
¿Es posible fabricar cualquier tipo de ranura mediante laminación?
No.
Las ranuras muy estrechas, profundas, con esquinas pronunciadas o geometrías complejas pueden requerir modificaciones de diseño, un proceso de conformado por etapas o mecanizado.
¿Es suficiente una sola pasada de laminación?
Depende de la profundidad de la ranura, del estado metalúrgico del material y de la deformación necesaria.
En determinados casos, será necesario distribuir el proceso entre varias pasadas.
¿Puede utilizarse la misma herramienta para cobre puro y aleaciones de cobre?
No necesariamente.
Las diferencias de resistencia mecánica, endurecimiento por deformación y recuperación elástica pueden exigir ajustes específicos del proceso o herramientas diferentes.
Conclusión
La laminación de tiras de cobre ranuradas requiere combinar una selección adecuada del material, un diseño preciso de la sección transversal, una planificación correcta de las pasadas y un control dimensional sistemático.
No basta con obtener una ranura conforme a las especificaciones: toda la sección de la tira debe cumplir los requisitos establecidos.
Sky Bluer Environmental Technology Co., Ltd. (CRM Rolling Mills) fabrica equipos de laminación personalizados para alambres metálicos planos, rectangulares y de perfiles especiales. Evaluamos la viabilidad de cada perfil a partir de los planos técnicos y las necesidades de producción.
¿Está planificando un proyecto de fabricación de tiras de cobre ranuradas? Envíenos la calidad del material, las dimensiones de entrada, el plano del perfil, las tolerancias y la capacidad de producción prevista.
Nuestro equipo de ingeniería podrá revisar sus requisitos y evaluar una solución de laminación de precisión adaptada a su proceso de fabricación.