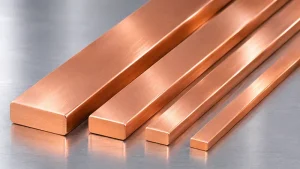
El calentamiento por inducción de alta frecuencia utiliza un campo magnético alterno para calentar una pieza metálica sin necesidad de contacto eléctrico directo. La bobina de inducción conduce corriente alterna, por lo que la geometría del conductor, las conexiones eléctricas y el sistema de refrigeración son aspectos fundamentales de su diseño.
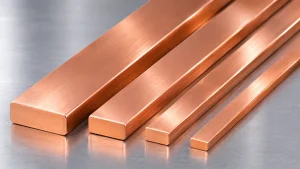
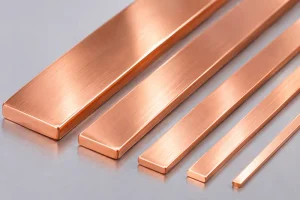
Los conductores de pletina de cobre pueden ser una opción para determinadas bobinas de calentamiento por inducción cuando un perfil plano permite adaptarse a las limitaciones de espacio o a requisitos geométricos específicos. Sin embargo, no constituyen una alternativa universal a los tubos de cobre refrigerados por agua que se utilizan habitualmente en los sistemas industriales de calentamiento por inducción.
En este artículo analizamos los criterios de selección de las pletinas de cobre, el comportamiento eléctrico a alta frecuencia, los requisitos de fabricación y el papel de los equipos de laminación de precisión.
1. Aplicaciones de los conductores de pletina de cobre en bobinas de inducción
Una bobina de calentamiento por inducción genera el campo magnético que permite transferir energía a la pieza de trabajo. Es importante distinguir entre el conductor que forma la bobina y la banda, barra u otro componente metálico que se desea calentar.
Según la aplicación, las bobinas de inducción pueden fabricarse con tubos de cobre circulares, conductores huecos de geometría especial, perfiles macizos de cobre o conjuntos diseñados específicamente para cada instalación.
Las pletinas de cobre pueden considerarse en determinadas configuraciones, entre ellas:
- Bobinas con espacio de instalación limitado: Diseños en los que la anchura y el espesor del conductor deben ajustarse a unas dimensiones disponibles reducidas.
- Bobinas planas o en espiral: Configuraciones en las que un perfil plano puede adaptarse a la trayectoria de bobinado prevista.
- Inductores de geometría especial: Aplicaciones que requieren una sección de conductor específica o una disposición particular de las conexiones.
- Equipos de calentamiento especializados: Sistemas en los que la geometría del conductor se evalúa conjuntamente con la frecuencia de funcionamiento, la corriente y las necesidades de refrigeración.
La idoneidad de una pletina de cobre debe comprobarse para cada diseño de bobina. La forma del conductor, por sí sola, no determina la eficiencia del calentamiento ni la fiabilidad del sistema.
2. Cómo afecta la alta frecuencia a los conductores de pletina de cobre
Efecto pelicular y distribución de la corriente
A medida que aumenta la frecuencia de la corriente alterna, esta tiende a concentrarse cerca de la superficie del conductor. Este fenómeno se conoce como efecto pelicular (skin effect).
Como consecuencia, aumentar el espesor del conductor no implica necesariamente una reducción proporcional de su resistencia eléctrica a alta frecuencia.
El efecto de proximidad también influye en la distribución de la corriente. Los campos magnéticos generados por las espiras cercanas y por la propia pieza de trabajo pueden provocar una concentración de corriente en determinadas zonas del conductor.
En los conductores de pletina de cobre, ambos fenómenos pueden generar una distribución desigual de la corriente entre las superficies planas y los bordes.
Una mayor superficie expuesta no garantiza automáticamente menores pérdidas eléctricas. El comportamiento real depende de la frecuencia de funcionamiento, las dimensiones del conductor, la geometría de la bobina y las condiciones electromagnéticas del entorno.
Anchura, espesor y geometría de los bordes
La anchura y el espesor de una pletina de cobre deben evaluarse conjuntamente.
Un conductor ancho y delgado presenta un comportamiento diferente durante el conformado respecto a otro más estrecho y grueso. La dirección de plegado o curvado también influye en la selección del utillaje y del proceso de fabricación.
El radio de las esquinas, el estado de los bordes y la uniformidad dimensional afectan al ajuste del conductor dentro del conjunto de la bobina.
En aplicaciones de alta frecuencia, el diseño mecánico debe complementarse con un análisis eléctrico y térmico, en lugar de basarse únicamente en las dimensiones del conductor.
3. Requisitos de refrigeración y conexiones eléctricas
La refrigeración es un aspecto esencial en el diseño de bobinas de calentamiento por inducción.
Muchos sistemas industriales utilizan conductores huecos de cobre por cuyo interior circula agua para evacuar el calor generado durante el funcionamiento.
Sin embargo, una pletina maciza de cobre no dispone de un canal interno de refrigeración.
Si se propone utilizar un conductor de pletina maciza, el diseñador del equipo debe establecer un sistema de refrigeración adecuado y comprobar que las temperaturas de funcionamiento se mantienen dentro de los límites admisibles.
Por tanto, no debe considerarse un sustituto directo de los tubos de cobre refrigerados por agua sin realizar previamente una evaluación técnica.
Por qué son importantes las uniones eléctricas
Las conexiones eléctricas también pueden influir en el rendimiento y la vida útil de la bobina.
Un contacto deficiente, un procedimiento de unión inadecuado o unas tensiones mecánicas excesivas pueden provocar calentamientos localizados en los puntos de conexión.
Durante el diseño de la bobina deben revisarse los siguientes aspectos:
- Resistencia eléctrica de contacto y geometría de las conexiones.
- Idoneidad de la soldadura fuerte u otros métodos de unión.
- Dilatación térmica y soporte mecánico.
- Aislamiento y separación entre espiras adyacentes.
Estos factores forman parte del diseño integral de la bobina de inducción y no pueden resolverse únicamente mediante el proceso de laminación de la pletina de cobre.
4. Calidades de cobre, estado del material y calidad superficial
La selección del material debe tener en cuenta la conductividad eléctrica, la capacidad de conformado, los requisitos de unión y las condiciones de funcionamiento.
| Calidad de cobre | Designación | Criterios de selección |
|---|---|---|
| C11000 | Cu-ETP | Alta conductividad eléctrica para aplicaciones eléctricas generales |
| C10200 | Cu-OF | Cobre libre de oxígeno para requisitos específicos del material o del proceso |
| C10100 | Cu-OFE | Cobre libre de oxígeno de alta pureza para aplicaciones que exigen especificaciones particulares del material |
La base de datos de aleaciones de Copper Development Association ofrece información adicional sobre las distintas calidades de cobre y sus propiedades.
Estado metalúrgico y capacidad de conformado
El estado metalúrgico del material influye directamente en el comportamiento de la pletina de cobre durante el conformado.
En general, el cobre blando resulta más fácil de doblar, mientras que el cobre trabajado en frío puede presentar una mayor resistencia mecánica, aunque con una ductilidad reducida.
Dado que la laminación modifica el estado del material, puede ser necesario realizar un recocido intermedio o final, dependiendo del proceso de conformado previsto.
La calidad superficial también debe tenerse en cuenta. Las rayaduras, rebabas, abolladuras, contaminantes y una oxidación excesiva pueden dificultar las operaciones posteriores de conformado, unión o aislamiento.
5. Fabricación de conductores de pletina de cobre mediante laminación de precisión
Para determinadas dimensiones, los conductores estrechos de pletina de cobre pueden fabricarse a partir de alambrón o hilo redondo de cobre mediante una combinación de trefilado y laminación en varias pasadas.
Otros productos de banda de cobre pueden obtenerse a partir de material laminado de mayor anchura, mediante operaciones de corte longitudinal y acabado. La ruta de fabricación más adecuada depende del material de partida y de las dimensiones requeridas.
Un proceso representativo para fabricar conductores planos estrechos de cobre es el siguiente:
Alambrón de cobre / Hilo redondo → Trefilado (si es necesario) → Laminación en varias pasadas → Acabado de bordes → Limpieza / Recocido (según las necesidades) → Inspección → Fabricación de bobinas en un proceso independiente
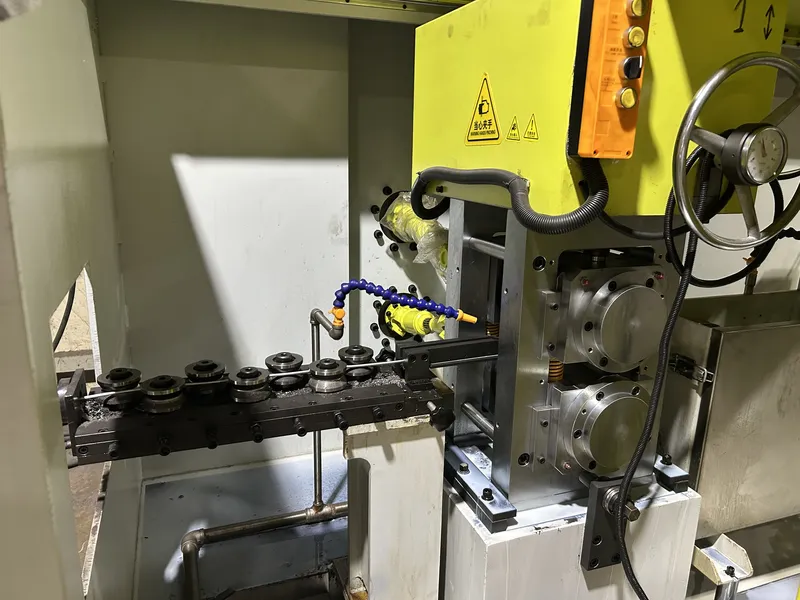
Un laminador de precisión para hilo plano puede fabricar perfiles planos o rectangulares de cobre sin aislamiento, siempre que el material, las dimensiones de entrada, la geometría final y los requisitos de producción se encuentren dentro de su rango de trabajo previsto.
Aspectos clave del proceso de laminación
- Separación entre cilindros (Roll Gap): Influye en la reducción del espesor y en la repetibilidad dimensional.
- Programa de pasadas (Pass Schedule): Distribuye la deformación del material entre las distintas etapas de laminación.
- Sistema de guiado del hilo (Wire Guidance): Ayuda a mantener la alineación y limitar los desplazamientos laterales.
- Tensión entre cajas de laminación (Interstand Tension): Favorece el transporte estable del material durante la laminación continua.
- Superficie de los cilindros y control de bordes: Influyen en la aparición de rayaduras, rebabas y en la calidad del perfil terminado.
Durante la laminación, la reducción del espesor puede provocar una expansión lateral del material y, por tanto, un aumento de la anchura del conductor.
Por este motivo, la anchura y el espesor deben controlarse de forma conjunta.
La elección entre laminación y trefilado depende del material y del perfil requerido. Para conocer las diferencias, consulte nuestro artículo Comparación entre laminadores de hilo plano y máquinas de trefilado para conductores rectangulares de cobre.
Los equipos de laminación fabrican perfiles conductores sin aislamiento. No producen bobinas completas de calentamiento por inducción, no incorporan canales de refrigeración en pletinas macizas ni realizan la validación electromagnética y térmica final.
6. Información técnica necesaria antes de seleccionar el equipo
| Parámetro | Información que debe confirmarse |
|---|---|
| Material de cobre | Calidad, estado metalúrgico y requisitos de recocido |
| Material de entrada | Forma, dimensiones y estado superficial |
| Conductor terminado | Anchura × espesor sin aislamiento, radio de las esquinas, planitud y tolerancias |
| Requisitos de conformado | Geometría de la bobina, dirección de curvado y radio mínimo de doblado |
| Requisitos eléctricos | Frecuencia de funcionamiento, corriente y disposición de las conexiones |
| Requisitos térmicos | Método de refrigeración, límites de temperatura de funcionamiento y ciclo de trabajo |
| Objetivo de producción | kg/h o toneladas/mes, dimensiones de las bobinas de recogida y sistema de bobinado |
Facilitar planos técnicos completos y especificaciones del material permite al fabricante del equipo evaluar la viabilidad de una solución de laminación.
El diseñador de la bobina de inducción sigue siendo responsable de su comportamiento electromagnético, la refrigeración, las conexiones eléctricas y los ensayos del conjunto terminado.
Para obtener más información sobre la preparación de conductores de cobre sin aislamiento, consulte Cómo preparar hilo plano de cobre para esmaltado y aislamiento con papel.
Los requisitos de aislamiento de las bobinas de calentamiento por inducción deben evaluarse por separado.
7. Control de calidad y problemas habituales de fabricación
La inspección de las pletinas de cobre debe incluir la uniformidad dimensional, la geometría de los bordes, el estado superficial y las propiedades del material.
Cuando el conductor deba someterse a operaciones de curvado exigentes, pueden realizarse pruebas de conformado representativas para comprobar si el producto terminado cumple las necesidades de los procesos posteriores.
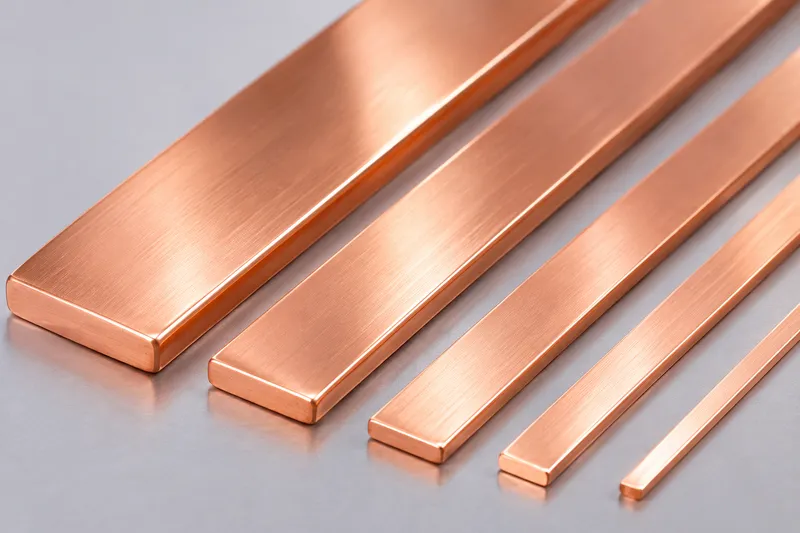
Problemas habituales y comprobaciones recomendadas
| Problema | Posible causa | Comprobación recomendada |
|---|---|---|
| Variaciones de anchura | Expansión lateral del material durante la laminación | Revisar el programa de reducciones y el sistema de guiado |
| Variaciones de espesor | Cambios en la separación entre cilindros o en las condiciones de funcionamiento | Comprobar los ajustes y la estabilidad del proceso |
| Grietas en los bordes | Deformación excesiva o estado metalúrgico inadecuado | Revisar las pasadas de laminación y los requisitos de recocido |
| Rayaduras superficiales | Contacto con cilindros, guías o equipos de manipulación | Inspeccionar las superficies de contacto |
| Comportamiento irregular durante el doblado | Estado del material o variaciones dimensionales | Verificar el estado metalúrgico, las tolerancias y las condiciones de conformado |
| Calentamiento localizado en la bobina terminada | Concentración de corriente, resistencia en las uniones o refrigeración insuficiente | Realizar una evaluación eléctrica y térmica de la bobina |
La inspección dimensional y superficial de las pletinas de cobre sin aislamiento debe diferenciarse de los ensayos eléctricos y térmicos de aceptación necesarios para una bobina de inducción terminada.
8. Preguntas frecuentes
¿Puede una pletina de cobre sustituir a un tubo de cobre refrigerado por agua?
No de forma automática.
Muchas bobinas de calentamiento por inducción utilizan refrigeración interna por agua. Una pletina maciza de cobre requiere un sistema de refrigeración evaluado específicamente y debe cumplir los requisitos eléctricos y térmicos de la aplicación.
¿Es siempre mejor utilizar una pletina de cobre más gruesa en aplicaciones de alta frecuencia?
No.
El efecto pelicular y el efecto de proximidad influyen en la distribución de la corriente. Aumentar únicamente el espesor del conductor puede no reducir las pérdidas eléctricas de alta frecuencia en la medida esperada.
¿Puede un laminador fabricar una bobina completa de calentamiento por inducción?
No.
Un laminador fabrica perfiles de cobre sin aislamiento dentro de su rango de procesamiento previsto.
El conformado de la bobina, las uniones eléctricas, la integración del sistema de refrigeración, el aislamiento y los ensayos finales corresponden a procesos de fabricación independientes.
Conclusión
Los conductores de pletina de cobre pueden ser adecuados para determinadas bobinas de calentamiento por inducción de alta frecuencia, siempre que la geometría del conductor, su comportamiento eléctrico, los requisitos de refrigeración y las condiciones de conformado se evalúen conjuntamente.
La uniformidad dimensional, el control de la geometría de los bordes y una calidad superficial adecuada facilitan la preparación del conductor para las posteriores operaciones de fabricación.
Sky Bluer Environmental Technology Co., Ltd. fabrica equipos de laminación de precisión para producir hilos metálicos planos y rectangulares sin aislamiento, no bobinas completas de calentamiento por inducción.
Si está planificando un proyecto de fabricación de conductores de pletina de cobre, puede facilitarnos la calidad del cobre, las características del material de entrada, la anchura × espesor deseados, las tolerancias, los requisitos de conformado y la capacidad de producción prevista.
Nuestro equipo de ingeniería podrá evaluar si una solución de laminación de precisión personalizada resulta adecuada para sus necesidades de fabricación.