Introducción
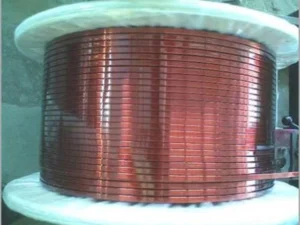
Los sistemas de producción de alta velocidad de alambre plano para conductores esmaltados y recubiertos de papel representan una evolución más compleja de las tecnologías convencionales de laminación de cobre y aluminio. A diferencia del procesamiento de conductores desnudos, la fabricación de conductores aislados requiere un control preciso de la interacción entre la deformación mecánica, el historial térmico del material y la estabilidad de las condiciones superficiales.
A altas velocidades de producción, incluso pequeñas desviaciones en la rugosidad superficial, la geometría de los bordes o las tensiones residuales pueden afectar significativamente a los procesos posteriores de aislamiento. Este aspecto resulta especialmente importante en transformadores, grandes máquinas eléctricas rotativas y sistemas eléctricos de alta tensión, donde la fiabilidad dieléctrica a largo plazo depende en gran medida de la uniformidad superficial del conductor y del comportamiento de adherencia del recubrimiento.
Por este motivo, las nuevas líneas de producción integran laminación de precisión, recocido controlado, limpieza y acondicionamiento superficial en línea dentro de un proceso continuo de alta productividad, diseñado tanto para mantener una elevada precisión dimensional como para controlar las características funcionales de la superficie.
Requisitos de los conductores para sistemas de alambre plano aislado
En la fabricación de conductores aislados, los requisitos técnicos van más allá del simple control geométrico e incluyen también las propiedades superficiales y la estabilidad del material.
Consideraciones para la selección del material
Los materiales más habituales incluyen:
- Cobre C11000 (ETP) y C10200 (OFHC)
- Aluminio 1050 / 1060 de grado eléctrico
- Estructuras compuestas y conductores base destinados al aislamiento con papel para aplicaciones de alta tensión
Cada material presenta un comportamiento diferente durante la deformación a alta velocidad. Por ejemplo, el cobre ofrece una excelente ductilidad, pero requiere un control adecuado de la oxidación superficial. El aluminio, por su parte, necesita una regulación especialmente estable de la tensión debido a su diferente comportamiento frente al endurecimiento por deformación.
Requisitos dimensionales y superficiales
A continuación se muestran algunos parámetros técnicos de referencia:
| Parámetro | Rango típico | Requisito principal |
|---|---|---|
| Espesor | 0,15–2,5 mm | Estabilidad de ±0,003 a ±0,015 mm |
| Anchura | 2–30 mm | Alta uniformidad de los bordes |
| Radio de borde | 0,03–0,2 mm | Perfil sin grietas |
| Rugosidad superficial | Ra ≤ 0,35 μm | Superficie adecuada para aislamiento |
Además de estos parámetros, la estabilidad de la energía superficial constituye un factor menos visible, pero importante para los procesos posteriores. Incluso cuando las dimensiones se encuentran dentro de tolerancia, una energía superficial irregular puede reducir la adherencia del esmalte o favorecer la aparición de puntos localizados con menor fiabilidad del aislamiento.
Arquitectura del proceso de fabricación de alta velocidad
Los sistemas de producción de alta velocidad de alambre plano suelen diseñarse como líneas continuas integradas, en las que cada etapa del proceso influye directamente en la siguiente.
Flujo de proceso típico
Una configuración habitual puede incluir:
- Trefilado inicial de reducción de la varilla
- Laminación plana de precisión en múltiples pasadas
- Recocido de recristalización controlado a 350–600 °C
- Microlimpieza y desengrase
- Laminación final de calibración
- Sistema de estabilización de tensión en línea
- Preparación para esmaltado o encintado con papel aislante
Lógica de funcionamiento del proceso
En lugar de controlar cada etapa de forma independiente, los sistemas modernos utilizan una lógica de sincronización entre los distintos procesos:
- La velocidad de laminación debe coordinarse con la capacidad de recuperación térmica durante el recocido
- El control de tensión debe compensar los efectos de la expansión térmica
- La limpieza superficial debe integrarse correctamente antes de que la deformación final determine las condiciones de la superficie
De esta forma se crea un entorno de fabricación en circuito cerrado, en el que los parámetros mecánicos, térmicos y superficiales interactúan continuamente.
Desafíos técnicos en la producción de alta velocidad de alambre plano esmaltado
Trabajar a velocidades del orden de 200–600 m/min introduce diversas exigencias de ingeniería.
Aumentar la velocidad de producción no consiste simplemente en hacer funcionar la línea más rápido. A medida que aumenta la velocidad de laminación, el comportamiento de deformación, el aporte térmico, la tensión del material y las condiciones superficiales están cada vez más interrelacionados, lo que hace que el control del proceso sea considerablemente más complejo.
El cobre experimenta un endurecimiento progresivo por deformación durante la laminación, mientras que las variaciones de temperatura y tensión influyen directamente en el alargamiento del material, la estabilidad dimensional y las tensiones residuales.
Al mismo tiempo, incluso defectos superficiales microscópicos o pequeñas contaminaciones pueden perjudicar la humectación y adherencia del esmalte, afectar a la calidad del aislamiento con papel y reducir la fiabilidad del aislamiento en aplicaciones eléctricas posteriores.
Para mantener una producción estable a altas velocidades, es necesario sincronizar los diferentes procesos de la línea, incluidos la laminación de precisión, el recocido multizona, la regulación de tensión, el guiado del conductor, la refrigeración y el tratamiento superficial en línea.
El control en tiempo real de estos parámetros interdependientes permite mantener tolerancias dimensionales estrictas, una buena calidad superficial, prestaciones de aislamiento estables y una elevada eficiencia de producción.
Inestabilidad térmica y microestructural
El recocido continuo puede producir una recristalización no uniforme, especialmente cuando la línea trabaja a velocidades elevadas.
Esto puede provocar:
- Variaciones locales de dureza
- Acumulación de tensiones residuales
- Comportamiento de elongación no uniforme
Efectos de la degradación superficial
A altas velocidades, incluso pequeñas cantidades de contaminación u oxidación pueden provocar:
- Reducción de la adherencia del esmalte
- Mayor riesgo de separación o delaminación del aislamiento de papel
- Aumento del riesgo de fallos dieléctricos
Problemas de estabilidad mecánica
Entre los principales problemas mecánicos se encuentran:
- Microvibraciones de los bastidores de laminación a altas revoluciones
- Formación de ondulaciones en los bordes debido a una presión asimétrica de los rodillos
- Fluctuaciones de tensión que pueden provocar desviaciones de anchura
Estos problemas pueden intensificarse cuando la velocidad de la línea supera los límites de estabilidad del proceso.
Soluciones de ingeniería para laminadores y líneas de producción
Para responder a estos desafíos, los sistemas modernos de producción de alambre plano de alta velocidad utilizan estrategias de control en varios niveles.
Diseño mecánico de precisión
Entre las principales soluciones se incluyen:
- Bastidores de laminación de baja inercia para reducir las vibraciones
- Estructuras de alta rigidez para limitar las deformaciones
- Rodillos rectificados con alta precisión para conseguir una deformación uniforme
Sistemas de control inteligente
Las principales tecnologías de automatización pueden incluir:
- Compensación dinámica de tensión mediante realimentación en circuito cerrado
- Control adaptativo del gap o separación entre rodillos en tiempo real
- Regulación multizona de la temperatura de recocido
- Predicción mediante IA de las desviaciones del proceso, como opción en configuraciones avanzadas
Tecnologías para el acondicionamiento superficial
Para mejorar la compatibilidad con los procesos posteriores de aislamiento, la línea puede incorporar:
- Módulos de microlimpieza en línea
- Activación superficial por plasma como configuración opcional de altas prestaciones
- Sistemas controlados para prevenir la oxidación
Objetivos técnicos durante el funcionamiento a alta velocidad
| Indicador de rendimiento | Valor objetivo |
|---|---|
| Estabilidad de velocidad | ±0,5 % |
| Desviación de espesor | ≤ ±0,005 mm |
| Tasa de defectos superficiales | <0,2 % |
| Fluctuación de tensión | Compensación completa |
Estos valores representan objetivos técnicos de referencia y pueden variar según el material, las dimensiones del conductor, la configuración de la línea y las condiciones específicas del proceso.
Ventajas de los sistemas de producción de alambre plano de alta velocidad
Cuando la línea está correctamente diseñada y configurada, los sistemas de producción de alta velocidad pueden ofrecer importantes ventajas tanto en productividad como en calidad del conductor:
- Adherencia más estable del recubrimiento de esmalte
- Mayor uniformidad en el aislamiento con papel
- Reducción de rechazos y reprocesos
- Mayor capacidad de producción sin renunciar a la precisión dimensional
- Mejora de la fiabilidad dieléctrica del conductor utilizado en transformadores
Estas ventajas son especialmente importantes en sistemas eléctricos de alta eficiencia e infraestructuras de electrificación, donde la calidad del conductor puede influir en las pérdidas energéticas y en la estabilidad del sistema a largo plazo.
Soluciones completas de producción de alambre plano para conductores esmaltados y recubiertos de papel
Los sistemas de producción de alta velocidad para alambre plano esmaltado y conductores recubiertos de papel constituyen una tecnología de fabricación altamente integrada que combina laminación de precisión, control térmico y acondicionamiento superficial dentro de una línea de producción continua.
El principal desafío no consiste únicamente en alcanzar la precisión dimensional requerida, sino también en mantener estables las características superficiales y el comportamiento del material bajo condiciones de alta velocidad, elevada temperatura y tensión controlada.
Mediante la integración de laminadores de precisión, sistemas inteligentes de control de tensión, recocido multizona y tecnologías de tratamiento superficial en línea, los fabricantes pueden conseguir un equilibrio estable entre productividad y precisión. Esto favorece una adherencia uniforme del esmalte, mejora la calidad del aislamiento y contribuye a una mayor fiabilidad dieléctrica en aplicaciones críticas como transformadores, motores eléctricos y sistemas de alta tensión.
En definitiva, el valor de una línea de producción de alambre plano de alta velocidad reside en transformar la fabricación del conductor, pasando de un proceso centrado únicamente en la geometría a un sistema de producción integrado en el que se controlan de forma coordinada las características mecánicas, térmicas y superficiales.
Para proyectos industriales y líneas completas llave en mano, Sky Bluer Environmental Technology Co., Ltd. desarrolla soluciones de laminación de precisión y sistemas avanzados para la fabricación de conductores destinados a los sectores energético y eléctrico.
La línea puede configurarse de forma personalizada según el material del conductor, las dimensiones de entrada y salida, las tolerancias requeridas, la velocidad de producción, el proceso posterior de esmaltado o aislamiento con papel y los requisitos específicos de la aplicación final.