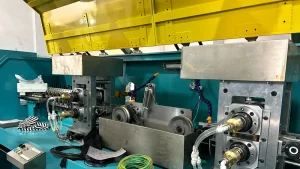
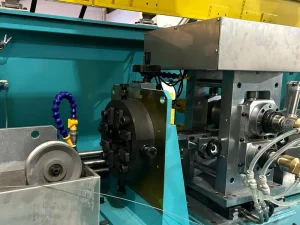
Una línea de producción de hilo plano esmaltado debe especificarse en función de las características del conductor acabado, y no únicamente de la velocidad máxima del laminador. La calidad del cobre, las dimensiones del conductor desnudo, el radio de las esquinas, el espesor del aislamiento, las propiedades mecánicas y los requisitos de bobinado son factores determinantes para seleccionar los equipos adecuados.
El hilo rectangular de cobre esmaltado se utiliza en motores, transformadores y otros equipos eléctricos. Su geometría compacta permite aprovechar mejor el espacio disponible en los devanados. Sin embargo, las irregularidades en las esquinas, los defectos superficiales o un recubrimiento de esmalte poco uniforme pueden comprometer las operaciones posteriores. Esta guía ayuda a ingenieros y responsables de compras a definir el alcance del suministro y establecer criterios de aceptación medibles.
1. Partir de un plano completo del conductor
| Especificación | Información necesaria |
|---|---|
| Cobre | Calidad del material, estado metalúrgico inicial y diámetro o perfil de entrada |
| Conductor desnudo | Anchura, espesor y tolerancias independientes |
| Esquinas | Radio requerido y variación admisible |
| Aislamiento | Tipo de esmalte, grado de aislamiento, requisitos térmicos y dimensiones finales |
| Propiedades mecánicas | Requisitos de dureza o alargamiento |
| Producción | Capacidad de producción prevista, dimensiones de las bobinas y patrón de bobinado |
Una dimensión nominal como 5,00 × 2,00 mm no permite determinar por sí sola si las medidas corresponden al conductor de cobre desnudo o al hilo una vez aplicado el aislamiento. Es necesario especificar ambas dimensiones, junto con la norma de producto aplicable.
El espesor del aislamiento no tiene por qué ser uniforme en todo el contorno del perfil rectangular. No debe suponerse que el recubrimiento tendrá el mismo espesor en las caras anchas y en las esquinas. Antes de diseñar los equipos, deben acordarse los puntos de medición y los métodos de aceptación.
2. Elegir el proceso de conformado adecuado
Una secuencia de fabricación representativa es la siguiente:
Alambrón de cobre → Trefilado → Laminación plana → Conformado de cantos → Calibrado → Recocido y preparación superficial → Esmaltado y curado → Ensayos → Bobinado
La posición del recocido dentro del proceso depende del estado del material y de la configuración de la línea. No todos los proyectos requieren la totalidad de estos módulos.
| Proceso | Aplicación más adecuada | Aspecto técnico que debe comprobarse |
|---|---|---|
| Trefilado → Laminación | Reducir el diámetro del hilo redondo antes del aplanado | Reducción durante el trefilado y secuencia de pasadas de laminación |
| Laminación con conformado de cantos | Controlar el espesor, la anchura y la geometría de las esquinas | Ensanchamiento lateral y alineación de las herramientas |
| Trefilado de perfiles | Obtener secciones perfiladas mediante matrices | Fuerza de tracción, desgaste de las matrices y precisión de las esquinas |
Para obtener más información, consulte Laminador de hilo plano frente a máquina de trefilado para conductores rectangulares de cobre.
3. Especificar la precisión de laminación y la geometría de las esquinas
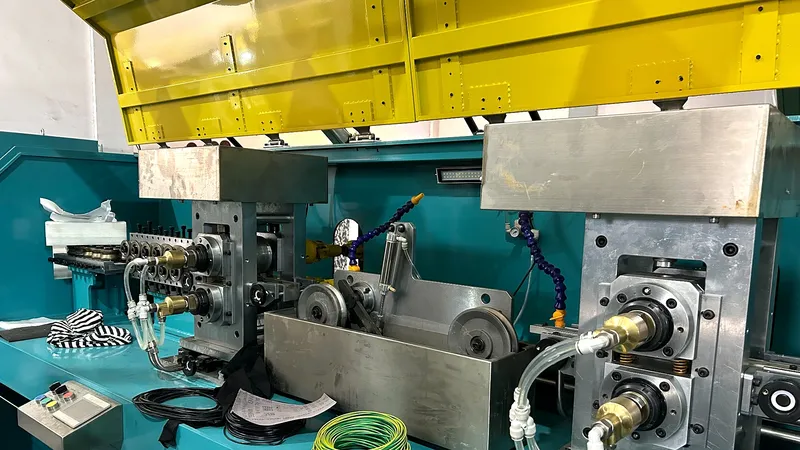
En una caja de laminación de dos cilindros (2-Hi), la separación entre cilindros controla principalmente el espesor. La anchura también depende del flujo lateral del metal, por lo que reducir dicha separación no permite corregir la anchura de forma independiente. Una secuencia de varias pasadas con reducciones moderadas, una tensión estable a la entrada y a la salida, guías precisas y cilindros correctamente alineados contribuye a mantener una buena repetibilidad dimensional.
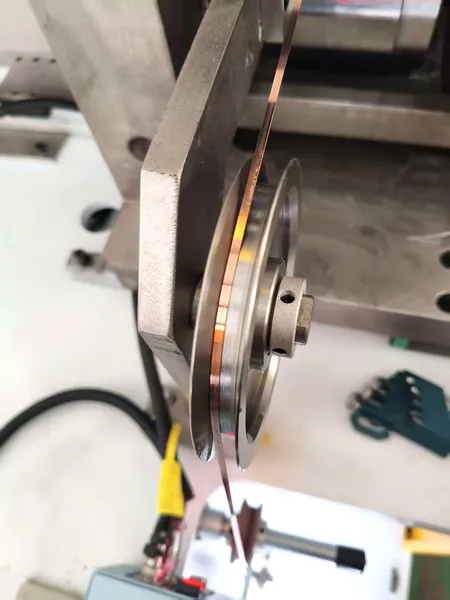
El radio de las esquinas debe definirse como un requisito independiente. Las aristas demasiado vivas o las rebabas pueden comprometer la cobertura del esmalte, mientras que un redondeo excesivo reduce la sección de cobre disponible dentro de las dimensiones exteriores especificadas. Puede ser necesario incorporar una etapa específica de conformado de cantos.
También debe establecerse cómo se inspeccionarán las cuatro esquinas. Un medidor láser convencional que únicamente mida la anchura y el espesor no puede verificar por completo el contorno de las esquinas. Para profundizar en este aspecto, consulte Cómo controlar el radio de las esquinas en la producción de hilo rectangular de cobre.
4. Adaptar el estado del cobre y el proceso de recocido
Entre los materiales conductores habituales se encuentran el cobre electrolítico Cu-ETP (C11000) y el cobre libre de oxígeno, como el C10200. El trefilado y la laminación provocan un endurecimiento por deformación, que modifica la ductilidad y las fuerzas necesarias para el conformado.
Es preferible especificar la dureza o el alargamiento requeridos para el producto acabado, en lugar de suponer que todos los conductores necesitan el mismo ciclo de recocido. El tratamiento térmico depende del estado metalúrgico inicial, la deformación acumulada, las dimensiones del conductor y los requisitos de doblado posteriores. En los conductores destinados a devanados de motores de tipo hairpin, los ensayos representativos de conformado permiten comprobar si el material presenta las propiedades adecuadas.
5. Definir el esmaltado como una parte independiente del suministro
Un laminador de precisión produce el conductor rectangular de cobre desnudo, pero no incluye necesariamente una línea de esmaltado. El proceso de esmaltado requiere equipos compatibles de limpieza, aplicación del recubrimiento, curado, inspección y manipulación del hilo.
La especificación del aislamiento debe definir la composición del esmalte, el grado de aislamiento, los requisitos térmicos, las dimensiones exteriores, los ensayos dieléctricos, la continuidad del recubrimiento, la adherencia y la flexibilidad. La norma IEC 60317-0-2 y los requisitos aplicables de NEMA MW 1000 pueden servir como referencia para elaborar las especificaciones. Deben confirmarse la edición correspondiente y la designación del producto.
| Control del aislamiento | Aspectos que deben verificarse |
|---|---|
| Espesor del recubrimiento | Anchura y espesor finales, así como cobertura de las esquinas |
| Curado | Intervalo de parámetros de proceso aprobado y estado del recubrimiento |
| Integridad eléctrica | Método de ensayo acordado y límites de aceptación |
| Flexibilidad | Comportamiento del aislamiento después de la deformación requerida |
La clase térmica declarada de un esmalte no determina, por sí sola, las prestaciones del sistema completo de aislamiento de un motor o transformador.
6. Seleccionar los equipos como una línea integrada
| Módulo | Principal cuestión que debe evaluarse |
|---|---|
| Desbobinador y trefiladora | ¿Pueden trabajar con el diámetro de entrada y el formato de suministro del material? |
| Laminación y conformado de cantos | ¿Pueden cumplir las dimensiones y tolerancias especificadas para cada perfil? |
| Recocido y limpieza | ¿Permiten obtener el estado metalúrgico y la calidad superficial requeridos? |
| Esmaltado y curado | ¿Pueden aplicar un recubrimiento uniforme sobre las dimensiones previstas? |
| Inspección y bobinado | ¿Pueden detectar defectos y bobinar el conductor sin dañarlo? |
La velocidad y la tensión deben estar sincronizadas entre los distintos módulos. La capacidad real de producción viene determinada por la etapa más lenta que cumpla los requisitos de calidad, y no por la velocidad máxima de diseño del laminador.
7. Interpretar correctamente las especificaciones publicadas de los equipos
El laminador de precisión CRM para hilo plano destinado a transformadores presenta los siguientes valores de referencia:
| Parámetro | Valor publicado |
|---|---|
| Diámetro del hilo redondo de entrada | 1,0–6,0 mm |
| Anchura / espesor del producto acabado | 0,6–10 mm / 0,4–6 mm |
| Tolerancia de anchura / espesor | ±0,01 mm / ±0,005 mm |
| Radio de las esquinas ajustable | R0,05–1,0 mm |
| Velocidad de diseño | 180 m/min |
Estos valores corresponden al equipo de laminación, no a una línea completa de producción de hilo aislado. Tampoco constituyen una garantía de cumplimiento simultáneo para todas las dimensiones, materiales, radios de esquina y velocidades de funcionamiento. Es recomendable solicitar una confirmación técnica específica para cada dimensión.
8. Identificar y resolver los problemas del proceso completo
| Problema observado | Posible causa que debe comprobarse | Acción correctiva |
|---|---|---|
| Variación del espesor | Desplazamiento de la separación entre cilindros o desgaste de las herramientas | Inspeccionar los cilindros y analizar la evolución de las mediciones |
| Variación de la anchura | Ensanchamiento lateral o tensión inestables | Revisar la secuencia de pasadas y los accionamientos |
| Esquinas desiguales | Alimentación descentrada o falta de alineación | Volver a centrar el hilo e inspeccionar las herramientas |
| Arañazos superficiales | Guías, cilindros o matrices contaminados | Limpiar e inspeccionar las superficies de contacto |
| Defectos del esmalte | Contaminación superficial o problemas de aplicación y curado | Comprobar la preparación superficial y los parámetros de aislamiento |
| Rotura del hilo | Reducción excesiva o ductilidad insuficiente | Revisar los esfuerzos de trefilado y el estado del material |
Modificar la velocidad o la fuerza de laminación sin identificar previamente la causa del problema puede generar nuevos defectos.
9. Establecer los criterios de producción y aceptación
Es importante solicitar una capacidad de producción garantizada expresada en cantidad de hilo acabado conforme a las especificaciones, en lugar de basarse únicamente en los metros por minuto correspondientes a una velocidad máxima teórica. La producción real depende de las dimensiones del conductor, el proceso de aislamiento, los cambios de formato, el tiempo efectivo de funcionamiento y la tasa de rechazo.
La prueba de aceptación en fábrica (FAT) debe realizarse utilizando las calidades de cobre acordadas y dimensiones representativas. Deben registrarse las dimensiones del conductor desnudo y aislado, los perfiles de las esquinas, la calidad superficial, los resultados de los ensayos eléctricos del aislamiento, la velocidad estable de funcionamiento, la calidad del bobinado y la producción obtenida durante una longitud de fabricación previamente acordada.
También es necesario distinguir entre las pruebas realizadas en la sección de laminación del conductor desnudo y las correspondientes a la línea completa de producción de hilo aislado.
Preguntas frecuentes
¿Puede un mismo laminador fabricar hilos de diferentes dimensiones especiales?
En muchos casos, sí, siempre que las dimensiones estén dentro de su rango de funcionamiento previsto. Los diferentes formatos pueden requerir nuevos cilindros, herramientas de conformado de cantos, secuencias de pasadas y ajustes de tensión. Cada perfil debe verificarse individualmente.
¿Es siempre necesario utilizar un laminador de cuatro cilindros?
No. Las configuraciones de dos cilindros y otras alternativas deben evaluarse según la carga de laminación, la rigidez de la caja, la geometría del conductor y la capacidad demostrada para cumplir las tolerancias.
¿Puede un medidor láser de anchura y espesor medir el radio de las esquinas?
No de forma completa. Para verificar todo el contorno de las esquinas se necesitan equipos adecuados de inspección óptica o medición de perfiles.
¿Incluye el laminador los equipos de esmaltado?
Únicamente cuando el proveedor incluye expresamente en el alcance del suministro los equipos de aplicación del recubrimiento, curado e inspección asociados.
¿Cómo deben comparar los compradores las ofertas de distintos fabricantes?
Deben comparar los resultados garantizados para cada dimensión, los módulos incluidos, los métodos de inspección, los servicios auxiliares necesarios, los criterios de aceptación FAT y la capacidad de producción de producto conforme a las especificaciones, en lugar de basarse únicamente en la velocidad máxima anunciada.
Conclusión
Una línea de producción de hilo plano esmaltado a medida fiable comienza con un plano completo del conductor y unos requisitos de aislamiento claramente definidos. Las operaciones de conformado, recocido, recubrimiento, inspección y bobinado deben diseñarse como un proceso integrado.
Sky Bluer Environmental Technology Co., Ltd. suministra laminadores de precisión CRM y equipos para el procesamiento de hilos metálicos. Envíenos la calidad del cobre, las dimensiones de entrada, la sección transversal final, las tolerancias, el radio de las esquinas, las especificaciones del aislamiento y la capacidad de producción prevista para que nuestro equipo de ingeniería pueda evaluar la configuración de laminación más adecuada y las conexiones necesarias entre los distintos equipos.