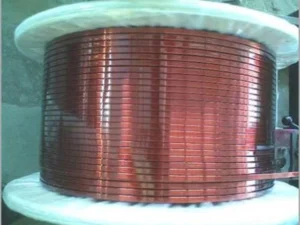
Introducción
La tecnología de bobinado Hairpin se ha convertido en una solución ampliamente utilizada en los motores eléctricos de nueva generación para vehículos eléctricos, gracias a su elevado factor de llenado de ranura, su eficiente transferencia térmica y su compatibilidad con sistemas de soldadura láser totalmente automatizados. A diferencia del hilo de bobinado redondo convencional, los conductores Hairpin requieren una geometría rectangular controlada con gran precisión y un comportamiento mecánico altamente repetible durante el conformado.
En los motores eléctricos de alta velocidad para vehículos eléctricos, normalmente diseñados para trabajar entre 12.000 y 25.000 rpm, la estabilidad geométrica del conductor influye directamente en las pérdidas de corriente alterna, la distribución térmica y el comportamiento electromagnético del motor alimentado mediante inversor. Incluso pequeñas desviaciones en el espesor o en el radio de los cantos pueden provocar una distribución irregular de la densidad de corriente, calentamientos localizados e inestabilidad durante la soldadura en el montaje del estator.
Por este motivo, la fabricación de hilo Hairpin comienza aguas arriba con el laminado de precisión de cobre de alta pureza hasta obtener un perfil rectangular, seguido de procesos controlados de recocido, tratamiento superficial y optimización para las posteriores líneas automáticas de conformado.
Requisitos eléctricos y mecánicos del hilo Hairpin
El diseño de motores para vehículos eléctricos exige un equilibrio entre conductividad eléctrica, capacidad de conformado mecánico y compatibilidad con la soldadura láser.
Materiales de cobre
Grados de cobre habituales:
- C11000, cobre ETP
- C10200, cobre OFHC para motores eléctricos de altas prestaciones
Prestaciones eléctricas
- Conductividad: ≥ 101 % IACS
- Estabilidad de la resistividad: variación < ±1,5 % a lo largo de la bobina
Ventana de propiedades mecánicas
Los conductores Hairpin deben mantener un comportamiento de deformación estable durante operaciones de doblado con radios reducidos.
- Resistencia a la tracción: 220–360 MPa después del laminado
- Alargamiento: 10–25 %, buscando un equilibrio entre ductilidad y rigidez
- Control del límite elástico: crítico para mantener un springback o recuperación elástica uniforme
- Índice de endurecimiento por deformación: debe mantenerse bajo un control preciso para garantizar la repetibilidad del conformado
Rangos habituales de sección transversal
| Espesor (mm) | Anchura (mm) | Aplicación |
|---|---|---|
| 0,8–2,5 | 2–10 | Bobinados estándar de estatores para vehículos eléctricos |
| 1,0–3,0 | 4–12 | Motores de alto par / SUV |
| 0,6–1,5 | 2–6 | Motores compactos de alta velocidad |
Requisitos de superficie y calidad
- Nivel de defectos superficiales: requisitos muy estrictos frente a microarañazos, especialmente en la zona de soldadura láser
- Rugosidad superficial: Ra ≤ 0,3–0,5 μm
- Estado de los cantos: sin rebabas y con microrradio controlado
- Espesor de la capa de óxido: debe minimizarse para mantener la estabilidad del proceso de soldadura
Estos parámetros influyen directamente en la estabilidad de la penetración durante la soldadura láser y en la resistencia eléctrica de las uniones.
Proceso de fabricación del hilo Hairpin
La producción de conductores Hairpin se realiza mediante un proceso continuo de varias etapas que requiere un control preciso de los parámetros de fabricación.
Secuencia de producción estándar
- Trefilado inicial de la alambrón de cobre para el control primario del diámetro
- Recocido intermedio para restablecer la estructura del grano
- Laminado plano multipasada hasta obtener el perfil rectangular
- Laminado para la corrección del radio de los cantos
- Pasada final de calibrado de precisión
- Limpieza superficial y micropulido
- Pre-recubrimiento aislante opcional con capa base de esmalte
- Bobinado de precisión para alimentar posteriormente la línea automática de conformado
Lógica de integración del proceso
A diferencia de los conductores utilizados en determinadas aplicaciones de transformadores, el hilo Hairpin para motores EV requiere:
- Mayor repetibilidad geométrica
- Menor variación de la recuperación elástica
- Estricto control de la uniformidad entre lotes
- Compatibilidad con sistemas de conformado totalmente automatizados
Coordinación térmica y mecánica
Los procesos de recocido y laminado deben coordinarse cuidadosamente para conseguir las propiedades mecánicas requeridas.
Temperatura de recocido de referencia: 350–600 °C, dependiendo del grado de reducción.
El proceso debe permitir una recristalización controlada para obtener una estructura de grano uniforme.
Debe evitarse un recocido excesivo, ya que un material demasiado blando puede reducir la estabilidad durante el conformado. Del mismo modo, un recocido insuficiente puede aumentar la recuperación elástica durante el doblado.
Principales desafíos técnicos en el laminado de hilo Hairpin
La fabricación de conductores para motores EV presenta requisitos especialmente exigentes debido a las posteriores operaciones dinámicas de conformado.
Variación del springback durante el doblado
Una distribución irregular del límite elástico puede provocar diferencias en la recuperación elástica después del doblado.
Esto puede generar una geometría Hairpin fuera de especificación en las líneas automáticas de conformado.
Formación de microfisuras después de reducciones elevadas
Cuando la tensión de laminado es excesiva pueden aparecer microfisuras, especialmente en los cantos del conductor.
Estos defectos pueden afectar a la vida útil frente a los ciclos de vibración.
Cantos demasiado vivos y riesgo de fallo del aislamiento
Los cantos excesivamente afilados pueden afectar negativamente a la integridad del recubrimiento de esmalte.
En sistemas EV de alta tensión, este problema puede aumentar el riesgo de degradación del aislamiento y descargas parciales.
Falta de uniformidad de dureza a lo ancho
Las diferencias de dureza a lo ancho del conductor pueden producir ángulos de doblado inconsistentes.
Esto puede provocar problemas de alineación durante el montaje del conductor en las ranuras del estator.
Contaminación superficial e inestabilidad de la soldadura
Los residuos de aceite y las capas de óxido pueden alterar la interacción entre el láser y la superficie del cobre.
Como consecuencia, pueden producirse uniones soldadas débiles o con porosidad.
Sistema de control para laminado de precisión
Las modernas líneas de laminado de hilo Hairpin para motores eléctricos integran sistemas de control en lazo cerrado de varios niveles para garantizar una elevada repetibilidad del proceso.
Arquitectura de control de laminado multietapa
- Control diferencial de velocidad entre los diferentes juegos de rodillos
- Compensación dinámica de la apertura entre rodillos con precisión micrométrica
- Sistema adaptativo de equilibrado de cargas
- Seguimiento de la deformación en tiempo real
Lazo de control de dureza HV
- Monitorización en línea de la dureza después de las pasadas críticas
- Ajuste automático del grado de reducción
- Control del comportamiento de conformado entre diferentes bobinas
Tecnología de acondicionamiento de cantos
- Laminado controlado para suavizar los cantos
- Control de formación del microrradio
- Eliminación de rebabas mediante un flujo de deformación controlado
Optimización de la recristalización
- Ciclos de recocido controlados e integrados en la línea de laminado
- Homogeneización del tamaño de grano en toda la sección transversal
- Reducción del comportamiento anisotrópico durante la deformación
Tolerancias críticas de referencia
| Parámetro | Objetivo |
|---|---|
| Desviación de espesor | ≤ ±0,003 mm |
| Desviación de anchura | ≤ ±0,01 mm |
| Variación de dureza | ≤ ±5 HV |
| Desviación del radio de los cantos | ≤ ±0,02 mm |
Estos valores representan objetivos técnicos de referencia. Las tolerancias realmente alcanzables dependen del material de entrada, las dimensiones del conductor, el grado de reducción, las propiedades mecánicas requeridas y la configuración de la línea de producción.
Ventajas en aplicaciones de motores para vehículos eléctricos
La producción de hilo Hairpin mediante laminado de precisión puede aportar mejoras tanto en las prestaciones del conductor como en la estabilidad de los posteriores procesos de fabricación del motor.
Mejora del comportamiento eléctrico
- Reducción de las pérdidas de CA durante el funcionamiento a alta frecuencia
- Distribución de corriente más uniforme
- Reducción de la formación de puntos calientes en las ranuras del estator
Ventajas para la gestión térmica
- Mejora de la trayectoria de conducción térmica
- Mayor capacidad de disipación del calor desde el bobinado hacia la carcasa
- Reducción del envejecimiento térmico del sistema de aislamiento
Ventajas para la fabricación y automatización
- Mayor estabilidad durante la soldadura láser
- Buena compatibilidad con sistemas robotizados de conformado
- Reducción de la acumulación de desviaciones dimensionales durante el montaje
Prestaciones del motor
- Incremento del factor de llenado de ranura: +15–20 %
- Potencial para aumentar la densidad de par
- Mejora de la eficiencia durante el funcionamiento a alta velocidad
- Posibilidad de reducir las pérdidas en el cobre en sistemas alimentados mediante inversor
Aplicaciones del hilo Hairpin en la industria del vehículo eléctrico
El hilo Hairpin se utiliza ampliamente en diferentes sistemas modernos de electrificación:
- Motores de tracción para vehículos eléctricos de batería (BEV)
- Motores de propulsión para vehículos eléctricos híbridos (HEV)
- Sistemas e-Axle integrados de alta velocidad
- Sistemas de propulsión para vehículos comerciales eléctricos
- Servomotores industriales de alta eficiencia
Líneas de producción de hilo Hairpin para motores EV
La fabricación de hilo Hairpin para motores eléctricos representa una de las aplicaciones técnicamente más exigentes dentro de la producción de conductores rectangulares de cobre de precisión.
La combinación de tecnología de laminado de alta precisión, control metalúrgico del material y monitorización digital en tiempo real permite producir conductores rectangulares con una elevada uniformidad dimensional y un comportamiento mecánico adecuado para procesos automáticos de conformado, bobinado y soldadura láser.
A medida que los motores para vehículos eléctricos evolucionan hacia mayores densidades de potencia y velocidades de giro más elevadas, también aumentan los requisitos relacionados con las tolerancias dimensionales, la integridad superficial, el radio de los cantos y la estabilidad durante el conformado. Por este motivo, los laminadores de precisión desempeñan un papel fundamental en la fabricación de conductores para los sistemas de propulsión eléctrica de nueva generación.
Sky Bluer Environmental Technology Co., Ltd. desarrolla soluciones de laminado de precisión y líneas de producción para hilo Hairpin y conductores rectangulares de cobre destinados a motores eléctricos. La configuración de cada línea puede adaptarse al grado de cobre, las dimensiones de entrada y salida, la sección rectangular requerida, las tolerancias, las propiedades mecánicas, la velocidad de producción y los procesos posteriores de conformado, aislamiento y soldadura, con el objetivo de mantener una producción estable y una calidad uniforme del conductor.