Introducción
El alambre esmaltado es uno de los conductores aislados fundamentales en la fabricación de equipos eléctricos y electrónicos y se presenta principalmente en dos formatos: alambre esmaltado plano y alambre esmaltado redondo. Sus diferentes geometrías de sección transversal generan importantes diferencias en cuanto a prestaciones, campos de aplicación y procesos de fabricación. Comprender estas diferencias ayuda a los fabricantes a seleccionar el tipo de conductor más adecuado para motores, transformadores, generadores y otros componentes de bobinado. Este artículo analiza sus principales diferencias, aplicaciones habituales y procesos de producción, prestando especial atención a cómo las técnicas de fabricación influyen en la calidad final del alambre.
Principales diferencias entre el alambre esmaltado plano y el redondo
Diferencias estructurales y dimensionales
La diferencia más importante se encuentra en la geometría de la sección transversal:
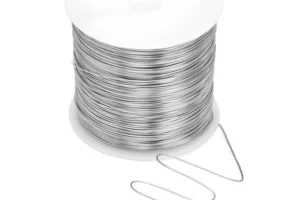
- Alambre esmaltado redondo: presenta una sección transversal circular uniforme, con diámetros que van desde calibres ultrafinos de 0,01 mm hasta diámetros de 5,0 mm. Su geometría simétrica proporciona propiedades mecánicas y eléctricas uniformes en todas las direcciones.
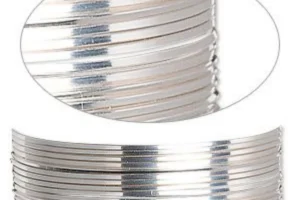
- Alambre esmaltado plano: presenta una sección transversal rectangular o cuadrada, con espesores de 0,3–10,0 mm y anchuras de 1,0–22,0 mm. La relación entre anchura y espesor puede personalizarse entre 2:1 y 50:1 para adaptarse a diferentes diseños de bobinado.
Diferencias de rendimiento
| Parámetro de rendimiento | Alambre esmaltado redondo | Alambre esmaltado plano |
|---|---|---|
| Factor de llenado de ranura | ~70 % (existen espacios entre espiras) | Más del 90 % (bobinado compacto con espacios mínimos) |
| Disipación térmica | Estándar (menor superficie de contacto) | Superior (mayor superficie de contacto con los núcleos) |
| Flexibilidad | Alta (fácil de bobinar manual o automáticamente) | Baja (más rígido y requiere manipulación de precisión) |
| Capacidad de conducción de corriente | Moderada | Entre un 20 % y un 50 % superior a la del alambre redondo con la misma sección transversal |
Ventajas según la aplicación
- Alambre esmaltado redondo: resulta adecuado para equipos de baja y media potencia, como motores de uso general, pequeños transformadores, sistemas UPS y productos electrónicos de consumo. Su menor coste y elevada flexibilidad lo hacen especialmente apropiado para producciones de gran volumen sensibles al coste.
- Alambre esmaltado plano: está optimizado para aplicaciones de alta potencia, diseño compacto y alta eficiencia, como motores de tracción para vehículos de nueva energía, transformadores de alta frecuencia, inversores fotovoltaicos y generadores industriales. Permite aumentar la densidad de potencia y reducir las pérdidas energéticas en diseños con espacio limitado.
Aplicaciones habituales del alambre esmaltado plano y redondo
Aplicaciones del alambre esmaltado redondo
Equipos eléctricos generales: electrodomésticos, motores pequeños y transformadores de baja tensión.
Electrónica de consumo: inductores, bobinas y componentes de bobinado utilizados en altavoces, cargadores y fuentes de alimentación.
Equipos de baja frecuencia: transformadores de potencia de 50/60 Hz y bobinados convencionales de estatores de motores.
Aplicaciones del alambre esmaltado plano
Vehículos de nueva energía: motores de tracción, sistemas de gestión de baterías y componentes de distribución de alta tensión.
Electrónica de potencia: transformadores de alta frecuencia, convertidores DC-DC y bobinados de inversores.
Motores industriales de alta eficiencia: motores de eficiencia premium IE4/IE5 y bobinados de grandes generadores.
Energías renovables: generadores de turbinas eólicas y bobinas para inversores fotovoltaicos.
Proceso de producción: alambre esmaltado plano vs. redondo
Aunque ambos tipos de alambre comparten las principales etapas de producción —conformado del conductor, recocido, esmaltado y curado—, sus procesos de conformado son muy diferentes. Esta constituye la principal diferencia de fabricación que determina sus respectivas características.
Proceso de producción del alambre esmaltado redondo
- Trefilado: las varillas de cobre o aluminio de alta pureza, con diámetros de 8–10 mm, pasan sucesivamente por una serie de hileras de diamante o carburo con diámetros progresivamente menores. Este proceso de deformación en frío reduce el diámetro hasta alcanzar la medida requerida de 0,01–5,0 mm, aumentando al mismo tiempo la longitud del alambre.
- Recocido: el alambre trefilado en frío se calienta a 300–500 °C para eliminar tensiones internas, ablandar el conductor y recuperar su conductividad y flexibilidad.
- Esmaltado: el barniz aislante, como poliéster, poliamida o poliéster-imida, se aplica mediante fieltros o hileras. Se depositan entre 6 y 20 capas finas para alcanzar el espesor de aislamiento requerido.
- Curado y enfriamiento: cada capa de esmalte se cura en hornos a 250–300 °C para evaporar los disolventes y polimerizar la resina. A continuación, el alambre se enfría hasta una temperatura inferior a 100 °C antes del siguiente ciclo de recubrimiento.
- Lubricación y bobinado: se aplica un lubricante protector para reducir la fricción durante el bobinado y, finalmente, el alambre terminado se enrolla en bobinas para su embalaje.
Proceso de producción del alambre esmaltado plano
- La diferencia fundamental se encuentra en el conformado del conductor: para obtener una sección rectangular, el alambre plano utiliza laminación de precisión en lugar de un proceso de trefilado mediante múltiples hileras.
- Preparación de la varilla y trefilado previo: las varillas de cobre o aluminio se trefilan previamente hasta obtener un alambre redondo de diámetro intermedio, por ejemplo de 2–5 mm, adecuado para el proceso de laminación.
- Laminación de precisión: el alambre previamente trefilado pasa a través de laminadores equipados con pares de rodillos cilíndricos. Los rodillos comprimen y conforman el alambre redondo hasta obtener un perfil rectangular con dimensiones precisas de espesor, anchura y radio de esquina (R). Varias pasadas de laminación permiten garantizar una elevada precisión dimensional (±1 μm) y una sección transversal uniforme.
- Recocido: al igual que en el alambre redondo, este proceso elimina las tensiones generadas durante la laminación y ablanda el conductor plano.
- Esmaltado y curado: el proceso es similar al utilizado para el alambre redondo, pero se emplean hileras especializadas para aplicar uniformemente el aislamiento sobre las superficies rectangulares. En aplicaciones de alta potencia suelen utilizarse barnices resistentes a altas temperaturas (180–220 °C).
- Acabado: incluye enfriamiento, lubricación y bobinado, prestando especial atención a la protección del perfil plano para evitar deformaciones, dobleces o arañazos.
Por qué el proceso de producción influye en la calidad final del alambre
La precisión dimensional es uno de los factores fundamentales para el rendimiento del alambre esmaltado. El alambre plano depende de la laminación de precisión para mantener constantes el espesor y la anchura, con tolerancias de ±1 μm, lo que contribuye directamente a mejorar el factor de llenado de ranura, que puede superar el 90 %, y la uniformidad del bobinado. En cambio, el alambre redondo depende de la precisión de las hileras durante el trefilado para garantizar un diámetro uniforme y unas prestaciones eléctricas fiables.
La integridad del aislamiento es esencial para soportar las solicitaciones eléctricas presentes en motores y transformadores. Se consigue mediante la aplicación de múltiples capas de esmalte y un control preciso del proceso de curado, reduciendo la aparición de poros, puntos débiles y defectos en el aislamiento. En el caso del alambre plano, además, se utilizan hileras especializadas para garantizar un espesor uniforme del recubrimiento sobre las superficies rectangulares.
Los parámetros de recocido, especialmente la temperatura y el tiempo, también determinan las propiedades mecánicas finales. En el alambre redondo, el recocido proporciona la flexibilidad necesaria para facilitar el bobinado manual o automático. En el alambre plano, el proceso debe lograr un equilibrio adecuado entre rigidez y resistencia estructural, evitando grietas o daños en el aislamiento durante los procesos de bobinado de precisión utilizados en aplicaciones de alta potencia.
Conclusión
El alambre esmaltado plano y el alambre esmaltado redondo responden a diferentes necesidades de fabricación. La geometría de su sección transversal y sus respectivos procesos de producción —laminación de precisión para el alambre plano y trefilado mediante múltiples hileras para el alambre redondo— determinan sus características específicas. El alambre redondo destaca por su flexibilidad, coste competitivo y facilidad de producción a gran escala, mientras que el alambre plano ofrece un mayor factor de llenado de ranura y una mejor disipación térmica para aplicaciones compactas, eficientes y de alta potencia.
Sky Bluer Environmental Technology Co., Ltd. está especializada en laminadores para la producción de alambre esmaltado, compatibles con materiales como acero inoxidable, cobre, aluminio y sus diferentes aleaciones. Para la producción de alambre plano, nuestros equipos admiten espesores de 0,3–10,0 mm y anchuras de 1,0–22,0 mm, además de radios de esquina personalizables, proporcionando soluciones de alta precisión, estabilidad y eficiencia para la fabricación de alambre plano esmaltado.