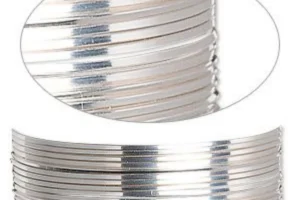
El hilo plano de acero al carbono se utiliza ampliamente en la fabricación de artículos de ferretería, construcción, automoción, muelles y elementos de fijación industriales. Su fabricación requiere un proceso completo y estandarizado de varias etapas para garantizar unas dimensiones precisas, propiedades mecánicas estables y una buena calidad superficial. A continuación, se explica en detalle cada una de las principales etapas de producción del hilo plano de acero al carbono.
1. Selección de la materia prima
La producción de hilo plano de acero al carbono comienza con una selección rigurosa de las materias primas. Los fabricantes seleccionan grados adecuados de hilo redondo de acero al carbono y materiales de acero de partida.
El contenido de carbono y los demás elementos de aleación del acero determinan directamente la resistencia a la tracción, la dureza, la ductilidad y las propiedades mecánicas generales del hilo plano de acero al carbono terminado. Por ello, la selección del grado de acero adecuado constituye la base para garantizar una calidad final estable.
2. Fusión y colada
El acero seleccionado se funde en hornos industriales, principalmente en hornos de arco eléctrico o convertidores de oxígeno básico.
Una vez fundido, el acero líquido se transforma en palanquillas o desbastes mediante un proceso de colada continua. Estas palanquillas y desbastes constituyen las materias primas básicas para las posteriores operaciones de laminación y fabricación del hilo plano.
3. Laminación en caliente
Las palanquillas y los desbastes obtenidos mediante colada se calientan a alta temperatura y posteriormente se introducen en una serie de trenes de laminación para realizar la laminación en caliente.
Esta etapa reduce inicialmente el espesor del material y permite obtener fleje de acero para las operaciones posteriores. La laminación en caliente establece la base dimensional y estructural necesaria para la fabricación del hilo plano de acero al carbono.
4. Decapado
La laminación en caliente a alta temperatura genera cascarilla de óxido y oxidación en la superficie del acero.
El decapado se utiliza para eliminar estos óxidos superficiales. El fleje de acero laminado en caliente se sumerge en una solución de ácido clorhídrico o ácido sulfúrico y posteriormente se somete a un proceso completo de enjuague y secado.
Una superficie limpia es fundamental para las etapas posteriores de laminación en frío y aplanado.
5. Laminación en frío
Después del decapado y el secado, el fleje de acero entra en el proceso de laminación en frío a temperatura ambiente.
La laminación en frío reduce aún más el espesor del material, mejora el acabado superficial y provoca un endurecimiento por deformación del acero al carbono. Este proceso permite mejorar eficazmente la resistencia mecánica y la uniformidad dimensional del hilo plano de acero al carbono.
6. Recocido
La laminación en frío genera tensiones internas en el acero, especialmente en el caso del hilo plano de acero de bajo contenido en carbono.
El recocido se realiza calentando el fleje laminado en frío hasta una temperatura determinada y enfriándolo posteriormente a una velocidad controlada. Este tratamiento permite aliviar las tensiones internas, recuperar la ductilidad del material y ajustar sus propiedades mecánicas de acuerdo con los requisitos de la aplicación del hilo plano.
7. Aplanado preliminar
Una vez finalizado el recocido, el fleje de acero pasa por una etapa de aplanado preliminar.
Este proceso elimina la curvatura, las ondulaciones y las deformaciones irregulares presentes en el fleje. Para ello, los fabricantes pueden utilizar equipos de laminación en frío o máquinas especializadas para el aplanado de hilo de acero al carbono, con el objetivo de obtener un material plano y estable para la siguiente etapa de producción.
8. Corte longitudinal
El fleje de acero plano de gran anchura se somete a un proceso de corte longitudinal.
El corte longitudinal divide el fleje ancho en varias tiras estrechas de acuerdo con las especificaciones de anchura requeridas. Estas tiras estrechas constituyen los productos semielaborados utilizados para fabricar el hilo plano de acero al carbono con las dimensiones especificadas.
9. Acondicionamiento de los bordes
Después del corte longitudinal, los bordes de las tiras pueden presentar rebabas y perfiles irregulares.
El acondicionamiento de los bordes puede incluir operaciones de eliminación de rebabas, laminación de los bordes y afeitado o mecanizado de los cantos para obtener bordes uniformes y lisos. Estas operaciones ayudan a evitar grietas y deformaciones durante el posterior proceso de aplanado y contribuyen a garantizar un uso seguro del hilo plano terminado.
10. Laminación en frío final y aplanado de precisión
Para alcanzar el espesor, la planitud y las tolerancias dimensionales requeridas en el hilo plano de acero al carbono terminado, las tiras estrechas obtenidas mediante corte longitudinal vuelven a pasar por trenes de laminación en frío o máquinas especializadas de aplanado.
Esta etapa final de laminación en frío y aplanado permite controlar con precisión las dimensiones y mantener una superficie plana y uniforme, tanto en la fabricación de hilo plano de acero de alto contenido en carbono como en la de hilo plano de acero al carbono convencional.
11. Tratamiento superficial
Dependiendo de los requisitos de la aplicación final, el hilo plano de acero al carbono puede someterse a diferentes tratamientos superficiales.
Entre los métodos habituales se encuentran los recubrimientos, la galvanoplastia y la pasivación. Estos tratamientos permiten mejorar la resistencia a la corrosión, la protección frente a la oxidación y la resistencia al desgaste del hilo plano para adaptarlo a diferentes condiciones de trabajo.
12. Control de calidad e inspección
El control de calidad está presente durante todo el proceso de fabricación del hilo plano de acero al carbono.
Los inspectores realizan mediciones dimensionales, ensayos de propiedades mecánicas, inspecciones de la calidad superficial y detección de defectos. Solo los productos que cumplen las especificaciones industriales establecidas pasan a la etapa de embalaje.
13. Embalaje y expedición
Una vez superada la inspección de calidad, el hilo plano de acero al carbono terminado se enrolla en bobinas o se recoge en carretes según los requisitos de longitud del cliente.
Se utilizan sistemas de embalaje adecuados para evitar daños por compresión, oxidación y deformación durante el transporte. Posteriormente, el producto se expide a los clientes industriales para su procesamiento posterior.
Conclusión
La fabricación de hilo plano de acero al carbono es un proceso sistemático y completo que abarca la selección de materias primas, fusión, colada, laminación en caliente, decapado, laminación en frío, recocido, aplanado, corte longitudinal, tratamiento de los bordes, laminación de acabado, tratamiento superficial, inspección de calidad y embalaje.
Cada etapa está estrechamente relacionada con la siguiente para garantizar que el hilo plano de acero al carbono alcance las propiedades mecánicas requeridas, unas dimensiones precisas y una excelente calidad superficial, de modo que pueda responder a las necesidades de diferentes aplicaciones industriales.