Los motores eléctricos industriales necesitan sistemas de bobinado capaces de soportar esfuerzos eléctricos, ciclos térmicos, vibraciones y un funcionamiento continuo. Dos de las configuraciones más habituales de los devanados del estator son las bobinas preformadas (form-wound coils) y las bobinas de devanado aleatorio (random-wound coils). Aunque ambas permiten generar el campo magnético giratorio necesario para el funcionamiento del motor, presentan diferencias importantes en sus métodos de fabricación, sistemas de aislamiento y aplicaciones habituales.
Elegir la configuración de bobinado adecuada implica considerar mucho más que la potencia del motor o su tensión de funcionamiento. Los ingenieros deben evaluar los requisitos de aislamiento, la geometría de las ranuras del estator, las dimensiones de los conductores, el comportamiento térmico, los costes de fabricación y la fiabilidad a largo plazo.
En esta guía analizamos las diferencias entre las bobinas preformadas y las bobinas de devanado aleatorio, explicamos sus procesos de fabricación y examinamos la importancia de los conductores rectangulares de cobre de precisión en la producción de motores eléctricos industriales.
1. ¿Qué son las bobinas preformadas?
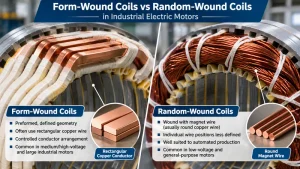
Las bobinas preformadas se fabrican con una geometría definida antes de introducirse en las ranuras del estator. Durante el proceso de conformado se controlan su forma, el paso de bobina y la disposición de los conductores.
Se utilizan ampliamente en motores de media y alta tensión, máquinas industriales de gran tamaño y aplicaciones que requieren sistemas de aislamiento especialmente robustos.
Características principales de las bobinas preformadas
- Geometría predefinida: Las bobinas se conforman de acuerdo con el diseño del estator antes de su instalación.
- Disposición controlada de los conductores: Los conductores ocupan posiciones relativamente bien definidas dentro de la bobina.
- Aislamiento diseñado para la aplicación: El aislamiento entre espiras y el aislamiento principal respecto a masa se dimensionan para soportar los esfuerzos eléctricos previstos.
- Estabilidad mecánica: Los soportes, los elementos de sujeción y la impregnación contribuyen a resistir las fuerzas electromagnéticas y las vibraciones.
- Precisión de fabricación: Las dimensiones de los conductores, la geometría de doblado y el espesor del aislamiento requieren un control riguroso.
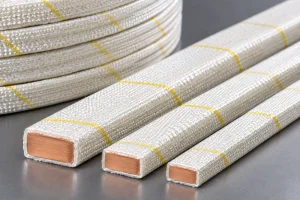
Las bobinas preformadas suelen fabricarse con conductores de cobre de sección rectangular, aunque también pueden emplearse otras configuraciones.
Los conductores rectangulares resultan especialmente útiles cuando el diseño exige una colocación controlada de los conductores y un aprovechamiento eficiente del espacio disponible en las ranuras del estator.
2. ¿Qué son las bobinas de devanado aleatorio?
Las bobinas de devanado aleatorio suelen fabricarse enrollando hilo conductor aislado para formar bobinas que posteriormente se introducen en las ranuras del estator.
A diferencia de muchas configuraciones preformadas, los conductores individuales no ocupan posiciones exactamente predeterminadas dentro del conjunto de espiras.
Los estatores con devanado aleatorio se utilizan ampliamente en motores de inducción de baja tensión, bombas, ventiladores, compresores y equipos industriales de uso general.
Características principales de las bobinas de devanado aleatorio
- Disposición flexible del devanado: La posición de cada conductor no está estrictamente predeterminada.
- Uso habitual de hilo de cobre circular: Se emplea principalmente hilo de cobre esmaltado de sección redonda.
- Producción automatizada: Las operaciones de bobinado e inserción pueden alcanzar un alto grado de automatización.
- Menor complejidad de fabricación: Generalmente ofrecen una solución económica para motores de baja tensión con diseños estandarizados.
- Aislamiento adaptado a la aplicación: El aislamiento entre espiras, los revestimientos aislantes de las ranuras, el aislamiento entre fases y los materiales de impregnación se seleccionan según el diseño del motor.
El término «devanado aleatorio» no significa que el proceso de fabricación carezca de control.
La tensión del hilo, el número de espiras, las dimensiones de las bobinas, las condiciones de inserción y la calidad del aislamiento siguen siendo parámetros que deben controlarse con precisión.

3. Bobinas preformadas frente a bobinas de devanado aleatorio: principales diferencias
| Aspecto | Bobinas preformadas | Bobinas de devanado aleatorio |
|---|---|---|
| Construcción de la bobina | Se conforman previamente con una geometría definida | Se enrollan formando grupos de bobinas en los que las espiras individuales tienen posiciones menos precisas |
| Conductor habitual | Frecuentemente, hilo de cobre rectangular | Habitualmente, hilo de cobre redondo esmaltado |
| Aplicaciones típicas | Motores de media y alta tensión y grandes motores industriales | Motores de baja tensión y aplicaciones generales |
| Posicionamiento de los conductores | Relativamente controlado | La posición individual de los conductores está menos definida |
| Diseño del aislamiento | Suele incorporar un aislamiento importante entre espiras y un aislamiento principal respecto a masa | Normalmente combina el esmalte del hilo con aislamiento de ranuras y entre fases |
| Fabricación | Conformado, aislamiento, inserción y consolidación | Bobinado, inserción, aislamiento e impregnación |
| Coste de producción | Generalmente más elevado | Generalmente inferior en diseños estandarizados |
| Consideraciones de reparación | En determinados diseños es posible sustituir bobinas individuales | El rebobinado suele requerir la sustitución de grupos de bobinas |
Estas diferencias representan características habituales desde el punto de vista de la ingeniería, pero no constituyen reglas universales.
El tipo de devanado, por sí solo, no determina la eficiencia del motor, la vida útil del aislamiento ni la temperatura máxima de funcionamiento. Estas características dependen del diseño completo del motor.
4. Aislamiento eléctrico y requisitos de tensión
El aislamiento eléctrico constituye una de las diferencias más importantes entre ambas configuraciones de bobinado.
Aislamiento de las bobinas preformadas
En los motores de media y alta tensión, las bobinas preformadas suelen requerir sistemas de aislamiento cuidadosamente diseñados, tanto entre espiras como entre los conductores y el núcleo del estator conectado a tierra.
Según el diseño, el sistema de aislamiento puede incluir:
- Esmalte u otros materiales aislantes aplicados directamente al conductor.
- Aislamiento entre espiras.
- Aislamiento principal respecto a masa, habitualmente basado en mica.
- Materiales de control del esfuerzo eléctrico, cuando sean necesarios.
- Impregnación con resina o impregnación al vacío y presión (VPI).
El sistema de aislamiento debe estar cualificado para la tensión prevista, la clase térmica, los esfuerzos eléctricos y las condiciones ambientales de funcionamiento.
Aislamiento de las bobinas de devanado aleatorio
Los motores con devanado aleatorio suelen utilizar hilo de cobre esmaltado, combinado con revestimientos aislantes de las ranuras, aislamiento entre fases y materiales de impregnación.
En los motores alimentados mediante variadores de frecuencia, los impulsos repetitivos de tensión y los elevados gradientes de tensión pueden generar esfuerzos adicionales sobre el aislamiento entre espiras.
Por tanto, el sistema de aislamiento debe seleccionarse y evaluarse teniendo en cuenta las condiciones reales de alimentación eléctrica.
Ninguna de las dos configuraciones de bobinado es automáticamente adecuada para funcionar con un variador de frecuencia. La cualificación del aislamiento debe contemplar los esfuerzos eléctricos previstos durante el servicio.
5. Geometría de los conductores de cobre y aprovechamiento de las ranuras
La sección transversal del conductor influye en la resistencia eléctrica, la disposición del devanado y el espacio disponible dentro de las ranuras del estator.
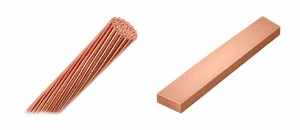
Hilo de cobre redondo
Los conductores redondos son flexibles y se adaptan bien a los procesos de bobinado automatizados.
Sin embargo, entre los conductores circulares adyacentes quedan espacios libres, y su disposición puede variar dentro de una bobina de devanado aleatorio.
Hilo de cobre rectangular
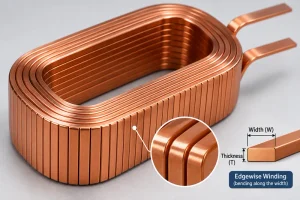
Los conductores rectangulares pueden disponerse en capas definidas, lo que permite mejorar potencialmente el aprovechamiento del espacio disponible.
No obstante, esta ventaja depende del espesor del aislamiento, la geometría de las esquinas, la disposición de los conductores y el diseño completo de las ranuras.
Consideremos, por ejemplo, un conductor rectangular de cobre sin aislamiento con las siguientes dimensiones:
Anchura = 5,00 mm
Espesor = 2,00 mm
Su área nominal de sección transversal, suponiendo esquinas rectas, es:
A = W × T = 5,00 × 2,00 = 10,00 mm²
Si el conductor presenta esquinas redondeadas con un radio de 0,30 mm, el área aproximada de cobre será:
A = W × T − (4 − π) × R²
A = 10,00 − (4 − π) × 0,30² ≈ 9,923 mm²
Esta diferencia debe tenerse en cuenta al calcular la resistencia eléctrica y el área efectiva de la sección transversal del conductor.
Además, para determinar el factor real de llenado de las ranuras, los ingenieros deben considerar el espesor del aislamiento y las holguras necesarias para la fabricación y el montaje.
Un mayor factor de llenado de cobre no garantiza automáticamente un mejor comportamiento térmico.
La transferencia de calor también depende de los materiales aislantes, la calidad de la impregnación, las condiciones de refrigeración y la construcción del devanado.
6. Fabricación de conductores rectangulares de cobre para bobinas preformadas
Muchos diseños de bobinas preformadas requieren conductores rectangulares de cobre con anchura, espesor, radio de las esquinas y propiedades mecánicas cuidadosamente controlados.
Una posible secuencia de fabricación previa al aislamiento es:
Alambrón de cobre o hilo de cobre redondo → Trefilado (si es necesario) → Laminación en múltiples pasadas → Conformado de los cantos → Recocido (si es necesario) → Limpieza → Inspección
Laminación de precisión y control dimensional
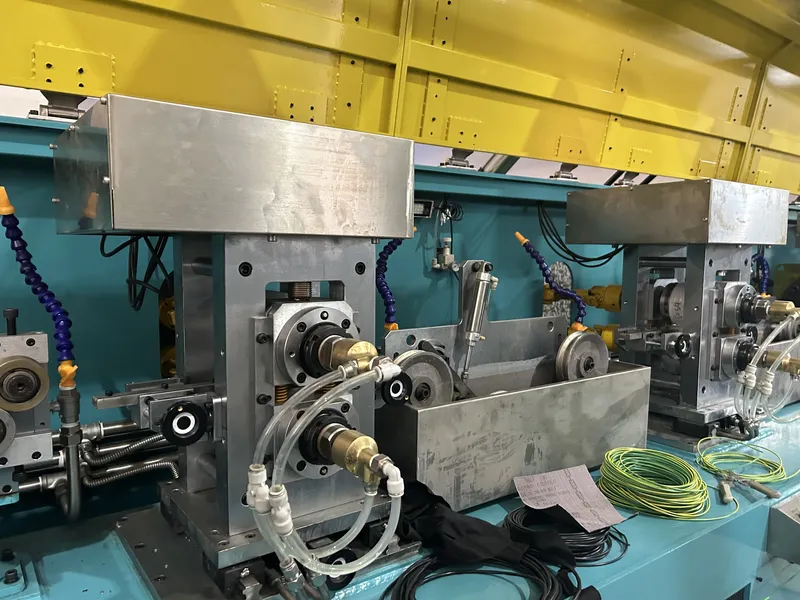
Una laminadora de hilo plano de precisión permite transformar hilo de cobre redondo o previamente procesado en un perfil de sección rectangular con las dimensiones requeridas.
Entre los principales parámetros del proceso se encuentran:
- Separación entre los cilindros de laminación y distribución de las reducciones por pasada.
- Anchura y espesor del conductor.
- Radio de las esquinas y uniformidad de los cantos.
- Alineación y tensión del hilo.
- Acabado superficial y estabilidad dimensional.
Un proceso de laminación mal controlado puede provocar irregularidades en los cantos, marcas superficiales o variaciones dimensionales que afecten a las posteriores operaciones de aislamiento y conformado de bobinas.
Para obtener más información sobre los equipos utilizados en este proceso, consulte nuestra laminadora de precisión para hilo plano.
Calidad superficial y propiedades mecánicas
Los conductores de cobre destinados a procesos de aislamiento deben estar libres de rebabas, arañazos, partículas incrustadas y residuos de lubricante que superen los límites admisibles.
El estado metalúrgico y la ductilidad del conductor también deben ser compatibles con las operaciones de doblado necesarias para fabricar las bobinas.
Dependiendo del estado inicial del material y de la deformación acumulada durante el trabajo en frío, puede ser necesario realizar un recocido.
Para ampliar esta información, consulte nuestro artículo Cómo preparar el hilo plano de cobre para el esmaltado y el aislamiento con papel.
Del conductor de cobre sin aislamiento a la bobina terminada
Una vez preparado el conductor, se requieren procesos de fabricación independientes para aplicar el aislamiento, conformar las bobinas, instalarlas en el estator y completar el sistema de aislamiento.
Una laminadora de hilo plano fabrica el perfil rectangular de cobre sin aislamiento requerido, pero no produce por sí sola bobinas preformadas terminadas para motores eléctricos.
Para comparar las tecnologías de conformado de conductores utilizadas en las etapas previas, consulte nuestra guía comparativa entre laminadoras de hilo plano y máquinas de trefilado.
7. Control de calidad y problemas habituales de fabricación
Para garantizar la fiabilidad de los devanados de los motores eléctricos, es necesario inspeccionar tanto los conductores de cobre como los conjuntos de bobinas terminados.
| Elemento de inspección | Principales comprobaciones | Objetivo |
|---|---|---|
| Material de cobre | Calidad del cobre, conductividad y estado metalúrgico | Confirmar las propiedades del conductor |
| Dimensiones del conductor | Anchura, espesor y radio de las esquinas | Mantener la uniformidad dimensional |
| Estado superficial | Arañazos, rebabas y contaminación | Reducir el riesgo de daños en el aislamiento |
| Geometría de la bobina | Forma, dimensiones y posición de los conductores | Facilitar una instalación correcta en el estator |
| Sistema de aislamiento | Material, espesor e integridad | Verificar la protección eléctrica |
| Devanado terminado | Ensayos eléctricos y mecánicos especificados | Confirmar el cumplimiento de los requisitos de diseño |
Tabla de problemas y soluciones
| Problema | Posible causa | Acción recomendada |
|---|---|---|
| La bobina preformada no encaja en la ranura | Dimensiones incorrectas del conductor, geometría inadecuada de la bobina o acumulación excesiva de aislamiento | Verificar los planos, las dimensiones de conformado y el espesor del aislamiento |
| Daños en el aislamiento durante el doblado | Cantos afilados, deformación excesiva por flexión o estado metalúrgico inadecuado | Comprobar el radio de las esquinas, la geometría de doblado y el estado del material |
| Disposición irregular de los conductores | Variaciones dimensionales o condiciones de conformado inestables | Mejorar la inspección de los conductores y el control del proceso de conformado |
| Fallo en los ensayos de aislamiento eléctrico | Defectos del aislamiento, contaminación o variaciones del proceso | Revisar los materiales aislantes, su aplicación y los registros de ensayo |
| Temperatura excesiva del devanado | Pérdidas elevadas, refrigeración insuficiente o contacto térmico deficiente | Revisar la carga eléctrica, la refrigeración y la construcción del devanado |
Los límites de aceptación deben establecerse de acuerdo con las especificaciones aprobadas por el fabricante del motor y las normas aplicables.
8. Cómo elegir entre bobinas preformadas y bobinas de devanado aleatorio
La elección de la configuración de bobinado depende de los requisitos eléctricos, mecánicos, térmicos y económicos del motor.
Los principales factores de selección son:
- Tensión de funcionamiento: Determinar el sistema de aislamiento necesario para la tensión nominal y los esfuerzos transitorios previstos.
- Tamaño del motor y diseño de las ranuras: Evaluar el espacio disponible, la disposición de los conductores y la viabilidad de fabricación.
- Condiciones de funcionamiento: Considerar la temperatura, las vibraciones, el ciclo de servicio y la exposición ambiental.
- Sistema de alimentación: Tener en cuenta si el motor funciona conectado directamente a la red o mediante un variador de frecuencia.
- Requisitos de producción: Comparar el utillaje, el grado de automatización, la complejidad de fabricación y el volumen de producción previsto.
- Estrategia de mantenimiento: Considerar las necesidades de inspección, reparación y sustitución durante la vida útil del motor.
Las bobinas preformadas suelen seleccionarse para máquinas de gran tamaño que requieren bobinas con una geometría precisa y sistemas de aislamiento robustos.
Por su parte, los devanados aleatorios suelen resultar atractivos para motores de baja tensión estandarizados, donde la eficiencia del proceso productivo y la economía de fabricación son factores prioritarios.
La decisión final debe basarse en el diseño completo del motor y no únicamente en la forma de los conductores.
Preguntas frecuentes
¿Las bobinas preformadas siempre se fabrican con hilo de cobre rectangular?
No. Aunque los conductores rectangulares de cobre son habituales en las bobinas preformadas, la selección del conductor depende de los requisitos eléctricos y mecánicos del motor.
La característica que define este tipo de bobina es su construcción preformada y controlada, no exclusivamente la sección transversal del conductor.
¿Las bobinas preformadas son más eficientes que las bobinas de devanado aleatorio?
No necesariamente.
La eficiencia de un motor depende de la resistencia de los devanados, el diseño electromagnético, las pérdidas en el núcleo, la refrigeración y otros factores.
Los conductores rectangulares pueden mejorar el aprovechamiento del espacio en determinadas configuraciones, pero esto no implica automáticamente una mayor eficiencia del motor.
¿Pueden funcionar los motores con devanado aleatorio mediante variadores de frecuencia?
Sí, siempre que sus sistemas de aislamiento sean adecuados para soportar los esfuerzos eléctricos generados por el inversor.
Deben respetarse las especificaciones del fabricante del motor y los requisitos de aislamiento aplicables.
¿Por qué es importante el radio de las esquinas en el hilo rectangular de cobre para bobinados de motores?
El radio de las esquinas influye en el área de la sección transversal del cobre, la aplicación del aislamiento y el comportamiento del conductor durante el doblado.
Los cantos demasiado afilados pueden dañar el aislamiento, mientras que un redondeo excesivo reduce el área de cobre disponible dentro de un perfil de dimensiones exteriores fijas.
¿Puede una laminadora de hilo plano fabricar bobinas preformadas completas?
No.
Una laminadora produce el conductor rectangular de cobre sin aislamiento con las dimensiones requeridas.
El aislamiento del conductor, el conformado de las bobinas, su inserción en el estator, la impregnación y los ensayos finales requieren procesos de fabricación y equipos adicionales.
Conclusión
Las bobinas preformadas y las bobinas de devanado aleatorio responden a diferentes necesidades en los motores eléctricos industriales.
Las bobinas preformadas ofrecen una geometría controlada y se utilizan ampliamente en aplicaciones exigentes, especialmente cuando se requieren sistemas de aislamiento diseñados para soportar elevados esfuerzos eléctricos.
Por su parte, las bobinas de devanado aleatorio proporcionan soluciones de fabricación flexibles y económicas para numerosos motores industriales de baja tensión.
En los diseños de bobinas preformadas que utilizan conductores rectangulares de cobre, la precisión dimensional, la uniformidad de las esquinas, las propiedades mecánicas adecuadas y la limpieza superficial son fundamentales para garantizar la calidad de las posteriores operaciones de aislamiento y fabricación de bobinas.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fabrica laminadoras de precisión y equipos personalizados de conformado de hilo metálico para la producción de conductores macizos de cobre de sección rectangular.
Si su proyecto de fabricación de bobinados para motores eléctricos requiere hilo rectangular de cobre sin aislamiento, facilítenos la calidad del cobre, las dimensiones del material de entrada, la anchura y el espesor finales del conductor, las tolerancias, el radio de las esquinas y la capacidad de producción necesaria.
Nuestro equipo de ingeniería podrá evaluar una solución de laminación adecuada para las necesidades de fabricación de sus conductores.