Los devanados de los transformadores de potencia deben transportar corrientes elevadas y, al mismo tiempo, controlar las pérdidas eléctricas, el aumento de temperatura y los esfuerzos mecánicos. Entre las soluciones utilizadas se encuentran los conductores rectangulares convencionales y los conductores transpuestos continuamente (CTC, por sus siglas en inglés). Ambos pueden fabricarse a partir de cobre conformado con precisión, aunque presentan diferencias importantes en su estructura y comportamiento dentro del devanado.
La elección depende de la corriente del devanado, el flujo magnético de dispersión, el aislamiento, la complejidad de fabricación y el coste total del transformador. Ninguna de las dos soluciones es universalmente superior. En particular, el conductor debe evaluarse como parte del devanado completo, ya que una disposición favorable de los hilos no puede compensar un diseño inadecuado de refrigeración o aislamiento.
1. ¿Qué es un conductor rectangular convencional?
Un conductor rectangular convencional es un hilo o una pletina maciza de cobre con sección transversal rectangular, que puede suministrarse con aislamiento esmaltado, de papel u otro tipo de recubrimiento especificado. Sus superficies planas permiten obtener una geometría de bobinado compacta y predecible.
Los devanados de mayor corriente pueden utilizar varios conductores rectangulares conectados en paralelo. Estos pueden ocupar distintas posiciones dentro del campo magnético de dispersión y, sin una transposición adecuada u otras medidas correctoras, las diferencias de tensión inducida pueden generar corrientes circulantes entre las vías conductoras en paralelo.
Los conductores rectangulares convencionales ofrecen ventajas en cuanto a sencillez de fabricación, manipulación y conexión cuando los requisitos del devanado no justifican una construcción más compleja. También pueden fabricarse en cobre o aluminio, según el diseño del transformador y las especificaciones del material.
Los conductores rectangulares conectados en paralelo pueden transponerse en determinadas posiciones del devanado; por tanto, no debe suponerse que siempre se utilizan sin transposición.
2. ¿Qué son los conductores transpuestos continuamente (CTC)?
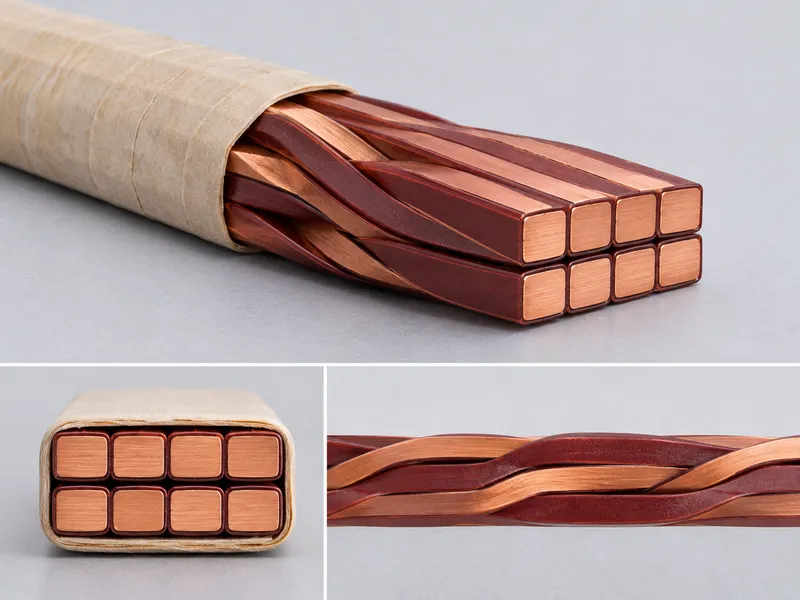
Los conductores transpuestos continuamente están formados por múltiples hilos rectangulares aislados individualmente. Estos hilos se disponen en dos columnas adyacentes y cambian progresivamente de posición a lo largo del conductor. El resultado es un conjunto multifilar con una geometría exterior definida.
Cada hilo suele incorporar un aislamiento esmaltado para evitar el contacto eléctrico directo con los hilos adyacentes. El conjunto puede recubrirse posteriormente con papel aislante u otro material de protección. Algunos diseños también incorporan elementos de unión para mejorar la estabilidad mecánica.
El cambio repetido de posición permite que los distintos hilos estén sometidos a condiciones magnéticas más similares a lo largo del devanado, lo que contribuye a reducir las diferencias de tensión inducida y las pérdidas por corrientes circulantes.
Por este motivo, el paso de transposición, el número de hilos y las dimensiones de cada hilo rectangular deben coordinarse con el diseño del devanado. Un conductor CTC no es simplemente un conjunto de hilos aislados agrupados.
3. Pérdidas eléctricas: ¿por qué es importante la transposición?
Las pérdidas en los devanados incluyen las pérdidas resistivas en corriente continua y las pérdidas adicionales provocadas por los campos magnéticos alternos.
El flujo magnético de dispersión puede inducir corrientes de Foucault dentro de los conductores y corrientes circulantes entre las vías conductoras en paralelo, dependiendo de sus dimensiones, posición, distribución del campo magnético y condiciones de funcionamiento.
Un conductor rectangular macizo de gran sección puede presentar mayores pérdidas por corrientes de Foucault que otro dividido en varios hilos de menor sección aislados entre sí. La subdivisión limita los circuitos por los que circulan estas corrientes, mientras que la transposición contribuye a equilibrar las tensiones inducidas entre los hilos conectados en paralelo.
Sin embargo, los conductores CTC no eliminan todas las pérdidas adicionales.
Los diseñadores deben comparar las pérdidas calculadas y el comportamiento térmico considerando la geometría real del devanado y su ciclo de servicio, en lugar de basarse únicamente en el tipo de conductor.
Esta diferencia es especialmente importante al evaluar la eficiencia de un transformador: una reducción de las pérdidas del devanado puede resultar beneficiosa durante décadas de funcionamiento, siempre que dicha reducción sea significativa para el perfil de carga previsto.
4. Aislamiento, comportamiento térmico y diseño mecánico
El aislamiento es fundamental en ambos tipos de conductores.
Los conductores convencionales pueden incorporar aislamiento esmaltado o de papel, según los requisitos dieléctricos. En los conductores CTC, cualquier daño en el aislamiento individual de los hilos puede provocar conexiones eléctricas no deseadas y alterar la distribución de corriente.
La construcción del CTC también influye en su flexibilidad, comportamiento durante el curvado y densidad de empaquetamiento. Las dimensiones exteriores, el espesor del aislamiento, la geometría de las esquinas y el método de bobinado deben evaluarse conjuntamente.
Un conductor CTC no es necesariamente más compacto ni más fácil de bobinar.
El comportamiento térmico también depende de los canales de refrigeración, el espesor del aislamiento, la circulación del aceite, los puntos calientes y la disposición del devanado.
Las fuerzas de cortocircuito y los elementos de soporte mecánico son igualmente importantes, especialmente en transformadores de gran potencia.
Además, el conductor debe soportar las operaciones de bobinado sin dañar su aislamiento ni deformar el perfil especificado.
5. CTC frente a conductores rectangulares convencionales: principales diferencias
| Criterio de evaluación | Conductor rectangular convencional | Conductor transpuesto continuamente (CTC) |
|---|---|---|
| Construcción | Un conductor rectangular o varios conductores independientes en paralelo | Múltiples hilos rectangulares aislados integrados en un conjunto transpuesto |
| Distribución de corriente | Depende de la disposición de los conductores y de las medidas de transposición aplicadas | Las posiciones de los hilos se intercambian repetidamente a lo largo del conductor |
| Pérdidas adicionales en corriente alterna | Pueden aumentar con secciones transversales grandes o vías conductoras en paralelo | Puede reducir las pérdidas por corrientes de Foucault y corrientes circulantes cuando está correctamente diseñado |
| Aislamiento | Esmalte, papel u otro recubrimiento especificado | Aislamiento individual de los hilos y recubrimiento exterior opcional |
| Fabricación | Generalmente requiere menos etapas de procesamiento y ensamblaje | Requiere una preparación precisa de los hilos y un proceso de transposición controlado |
| Coste y selección | Suele ser una solución más sencilla para determinados diseños de devanados | El mayor coste de fabricación puede justificarse en aplicaciones exigentes |
Estas diferencias representan tendencias generales. Los resultados reales requieren una evaluación electromagnética, térmica y mecánica específica para cada transformador.

6. Diferencias en los requisitos de fabricación
Ambos tipos de conductores requieren una geometría rectangular precisa.
Los procesos previos de trefilado y/o laminación permiten obtener la anchura, el espesor, el radio de las esquinas y las condiciones superficiales requeridas. La selección del material, la reducción de sección, el control del juego entre cilindros, la tensión del hilo y la lubricación influyen directamente en la uniformidad del producto.
En el caso de los conductores convencionales, el proceso continúa con el aislamiento y la preparación para el bobinado.
Para fabricar conductores CTC, cada hilo debe cumplir los requisitos dimensionales y superficiales y recibir su aislamiento individual antes del ensamblaje y la transposición. Posteriormente puede aplicarse un recubrimiento aislante exterior.
Las variaciones dimensionales, las aristas demasiado pronunciadas, los defectos superficiales o los daños en el esmalte pueden provocar problemas durante la transposición y el bobinado.
Por tanto, la calidad de la laminación previa sigue siendo fundamental incluso cuando el producto final está formado por múltiples hilos.
Para obtener más información técnica, consulte nuestra guía del proceso de laminación del cobre, nuestros laminadores de precisión para hilo plano y la guía de líneas de producción de hilo plano para bobinados.
7. Cómo elegir el conductor adecuado para un proyecto de transformadores
El punto de partida debe ser el diseño del devanado: corriente nominal, tensión, distribución del flujo magnético de dispersión, límites de pérdidas, refrigeración y espacio disponible.
Para cada aplicación, conviene comparar un conductor macizo, varios conductores en paralelo con una transposición adecuada y un conductor CTC.
También deben compararse las especificaciones técnicas, el aislamiento, los métodos de inspección, los plazos de entrega y el coste total de instalación.
En el caso de los conductores CTC, es necesario definir el número de hilos, sus dimensiones individuales, el paso de transposición, las dimensiones exteriores, el aislamiento y los criterios de aceptación.
Para los conductores rectangulares convencionales, deben especificarse la sección transversal, el radio de las esquinas, la calidad superficial y el tipo de recubrimiento.
Antes de asumir la mayor complejidad y el coste adicional de un CTC, solicite al equipo de diseño del transformador que cuantifique la reducción de pérdidas prevista.
8. Controles de calidad antes de aprobar la producción
Es importante establecer criterios de aceptación medibles para la anchura, el espesor, la geometría de las esquinas, el estado superficial, la integridad del aislamiento, las dimensiones exteriores y la trazabilidad.
En el caso de los conductores CTC, también deben comprobarse la disposición de los hilos, la uniformidad de la transposición y los elementos de unión o recubrimientos exteriores especificados.
Para las pruebas de aceptación en fábrica (FAT, Factory Acceptance Test), deben acordarse los tamaños representativos, los métodos de muestreo, las mediciones y los resultados documentados.
La evaluación debe demostrar la repetibilidad del proceso, no limitarse a obtener una única muestra conforme.
Cuando corresponda, también deben incluirse pruebas de aislamiento e inspecciones visuales después de las operaciones de conformado o manipulación.
Los criterios de aceptación deben establecerse antes de iniciar la producción, en lugar de negociarse después de que una prueba no haya superado los requisitos.
Preguntas frecuentes (FAQ)
¿Los conductores CTC son siempre mejores que los conductores rectangulares convencionales de cobre?
No. Los conductores CTC pueden ofrecer ventajas relacionadas con la reducción de pérdidas en devanados exigentes de alta corriente, pero su conveniencia depende del diseño electromagnético, el coste de fabricación y las condiciones de funcionamiento.
¿Los conductores CTC eliminan las pérdidas por corrientes circulantes?
No. La transposición ayuda a reducir los desequilibrios de tensión inducida entre los hilos, pero las pérdidas reales dependen del diseño del devanado y de la eficacia de la transposición.
¿Puede un laminador de hilo plano fabricar un conductor CTC completo?
Un laminador de hilo plano permite fabricar los hilos rectangulares utilizados en las etapas iniciales del proceso.
La fabricación completa de un conductor CTC también requiere el aislamiento individual de los hilos, equipos especializados de transposición y los recubrimientos exteriores especificados.
Conclusión
Tanto los conductores transpuestos continuamente como los conductores rectangulares convencionales desempeñan un papel importante en los transformadores de potencia.
Los conductores CTC pueden contribuir a controlar las pérdidas adicionales de los devanados, mientras que los conductores rectangulares convencionales siguen siendo adecuados para numerosos diseños.
La selección debe basarse en una evaluación eléctrica, térmica, mecánica y económica.
Independientemente del tipo de conductor elegido, la uniformidad de la geometría de los hilos y la calidad superficial son esenciales para garantizar la fiabilidad de las operaciones posteriores.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fabrica laminadores de precisión y equipos personalizados para el procesamiento de hilos rectangulares de cobre y otros metales.
Comparta con nuestro equipo técnico el tipo y la calidad del material, las dimensiones de entrada, las dimensiones finales requeridas, las tolerancias y los objetivos de producción para estudiar una solución adecuada de conformado de hilo en las etapas iniciales del proceso.